إجابة سريعة
سماكة أنابيب الهيكل، عدد بكرات الضغط ومادتها، تشغيل السير بمحرك واحد أو محركين، مقاس السير، رفع المنصة بالتحكم الرقمي CNC، التتبع التلقائي للسير، الموازنة الديناميكية، وجودة المحامل -- هذه هي العوامل التي تحدد فعليًا أداء ماكينة إزالة الحواف/التشطيب على مدار عمرها التشغيلي، وهي مع عرض التشغيل ومستوى الأتمتة ما يحدد سعرها.
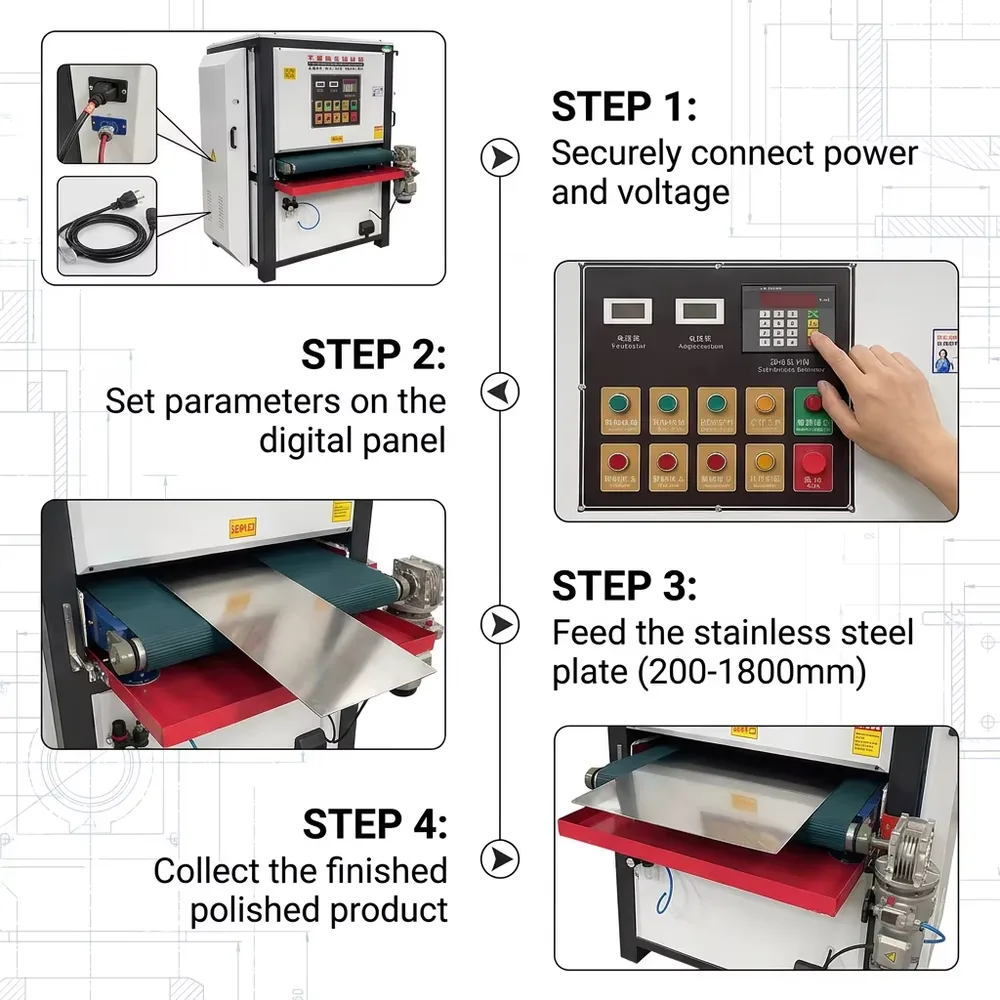
تبدو ماكينة إزالة الحواف والتشطيب للمسطحات بسيطة من الخارج: ناقل يمرّر قطعة العمل تحت سير تجليخ، فتخرج من الجهة الأخرى وقد أُزيلت عنها الحواف والطبقات والقشور أو الحدود الحادة. لكن ما بداخل هذا الصندوق -- الهيكل ونظام التشغيل وأنظمة التحكم -- هو حيث تظهر الفروق الحقيقية بين الماكينات، وعادةً لا تظهر إلا بعد عام أو عامين من الإنتاج اليومي.
هذا ليس عرضًا ترويجيًا لمنتج. إنه تحليل لتفاصيل البنية وميزات التحكم التي تحدد فعليًا أداء ماكينة إزالة الحواف/التشطيب على مدار عمرها التشغيلي، مع نظرة واقعية لما يحدد السعر من فئة تجهيز إلى أخرى.
ما الذي تقوم به هذه الفئة من الماكينات فعليًا
ماكينة إزالة الحواف والتشطيب للمسطحات مصممة لأعمال سطحية فائقة الدقة على القطع المسطحة: إزالة الخدوش والانبعاجات وانحناء الحواف الناتجة عن القص أو الختم، والوصول بالسطح إلى استواء وتوازٍ وتشطيب متسق. وعادةً ما تتعامل المنصة نفسها مع أكثر من مهمة تشطيب حسب الأداة المركّبة عليها -- أقراص تجليخ، أقراص صوف، أقراص قماش، أقراص رفرف، أقراص نايلون، أقراص ألياف، أو أحزمة تجليخ -- ما يعني أن ماكينة واحدة يمكن تجهيزها لإزالة الحواف، أو إزالة الصدأ والقشور، أو تحضير السطح قبل الطلاء الكهربائي، أو إحداث ملمس معدني مصقول/مسحوب، أو الوصول إلى تشطيب مرآوي حقيقي، على المعادن ومعظم المواد غير المعدنية.
بنية الهيكل: مقاس الأنابيب أهم مما يبدو
الهيكل الرئيسي هو ما تُثبَّت عليه كل الأجزاء الأخرى، وهو أيضًا أول ما يكشف تقادم الماكينة الرخيصة التصنيع. فالهيكل الملحوم من أنابيب مقطعية أثقل -- مثل أنابيب 6 × 12 سم في ماكينة بالحمل القياسي، مقابل أنابيب 4 × 6 سم الأرق التي تستخدمها بعض الماكينات الاقتصادية -- يقاوم الالتواء والاهتزاز تحت الحمل المستمر بشكل أفضل بكثير. وأي انثناء ولو طفيف في الهيكل تحت الضغط ينعكس مباشرة على تلامس غير متساوٍ للسير وتشطيب غير متسق عبر عرض القطعة، وهو ما يزداد سوءًا مع تراكم ساعات التشغيل.
بكرات الضغط: العدد والمادة
تثبّت بكرات الضغط قطعة العمل مسطحة مقابل سير التجليخ أثناء مرورها. وزيادة عدد البكرات الملامسة للقطعة تعني ضغطًا سفليًا أكثر انتظامًا وتقليل احتمال ارتفاع القطعة أو اهتزازها أو انحرافها عن المسار -- وهو ما يهم أكثر مع الصفائح الرقيقة أو القطع غير المستوية السطح. فست بكرات بوجه مطاطي توزّع الضغط بشكل أكثر انتظامًا بكثير من ثلاث، كما تهم مادة البكرة أيضًا: فالمطاط الطبيعي يحافظ على شكله وقوة تثبيته بثبات على مدار سنوات الاستخدام، بينما تميل بدائل المطاط الصناعي إلى التصلب وفقدان التماسك بسرعة أكبر.
تشغيل السير: محرك واحد مقابل محركين
الماكينة التي تحتوي على محطتي تجليخ تحتاج إلى تشغيل كلا السيرين. والطريقة الأرخص هي محرك واحد يشغّل السيرين عبر وصلة مشتركة -- ما يعني أن المحطتين تعملان دائمًا بالسرعة نفسها تمامًا، وأن تعطل المحرك الواحد يعطّل الماكينة بالكامل. أما نظام المحركين، حيث يُشغَّل كل سير تجليخ بمحرك مستقل خاص به، فيتيح ضبط كل محطة على حدة ويمنع توقف الخطين معًا بسبب مشكلة في محرك واحد.
مقاس السير ومادته
مواصفات السير وسيلة سهلة لمعرفة الغرض الذي صُممت له الماكينة فعليًا. فسير التجليخ المدعوم بمعدن وبحلقة أطول -- حوالي 1600 مم مواصفة شائعة لأعمال تشطيب المعادن -- يعمل بدرجة حرارة أقل ويدوم أطول تحت العمل المعدني المستمر من السيرين الأقصر (غالبًا حوالي 1370 مم) المصممين عادةً لماكينات تجليخ الخشب. وإذا كانت مواصفات سير الماكينة مطابقة لمعيار تجليخ الخشب، فمن الجدير السؤال عن ذلك مباشرةً، لأن تشطيب المعادن والخشب يفرضان متطلبات مختلفة تمامًا على السير.
رفع المنصة بالتحكم الرقمي CNC
في التجهيز الآلي الكامل، تُضبط المسافة بين سير التجليخ وقطعة العمل عبر لوحة تحكم CNC بدلًا من الضبط اليدوي: يُدخل المشغّل سماكة قطعة العمل المقيسة مباشرةً على لوحة المفاتيح (مثلًا إدخال 200 لقطعة بسماكة 2.00 مم)، فترتفع المنصة أو تنخفض إلى ذلك الموضع بدقة تلقائيًا. ويبقى التحكم اليدوي بالرفع/الخفض متاحًا للتعديلات السريعة، كما يعوّض زر الضبط الدقيق على اللوحة إذا احتاج ضغط التلميع إلى تصحيح بسيط بعد الضبط الأولي -- دون الحاجة إلى إعادة قياس السماكة وإدخالها من جديد.
التتبع التلقائي للسير
تنحرف أحزمة التجليخ جانبيًا تحت الحمل إذا لم تُصحَّح بشكل فعّال، وهو أحد أكثر أسباب التشطيب غير المتسق والتآكل المبكر للسير في الماكينات المنخفضة الجودة. والتجهيز السليم يشمل آلية تصحيح تتبع السير -- صواميل ضبط مرتبطة بأسطوانة تتبع -- تحافظ على تمركز السير أثناء تشغيله. وعند التجهيز الجديد أو بعد تغيير السير، الممارسة المعتادة هي تشغيل الماكينة لحظة وإيقافها فورًا للتحقق من الانحراف قبل تشغيلها بشكل مستمر، ثم ضبط صواميل التصحيح بمقادير صغيرة تدريجيًا حتى يستقيم مسار السير.
التحكم في السرعة، شفط الغبار، والسلامة الكهربائية
يتيح التحكم اللاتدريجي (المتغير) في السرعة للمشغّل مطابقة سرعة السير مع المادة والتشطيب المطلوب، بدلًا من تشغيل كل الأعمال بسرعة ثابتة واحدة. وتُبقي فتحة شفط الغبار المدمجة منطقة العمل خالية من نواتج التجليخ، وهو ما يهم لجودة التشطيب ولجودة هواء الورشة في التشغيل المستمر. وعلى الجانب الكهربائي، تعمل هذه الفئة من الماكينات عادةً على طاقة ثلاثية الطور 380V، ويجب دائمًا تركيبها مع سلك تأريض وقاطع حماية من التسرب (خطأ الأرضي) بواسطة كهربائي مؤهل -- فالتقصير في التركيب الكهربائي هو أكثر مخاطر السلامة التي يمكن تجنبها في معدات كهذه.
الموازنة الديناميكية والمحامل
من الجدير السؤال عمّا إذا كانت الأجزاء الدوارة -- البكرات وأعمدة الإدارة والبكرات المسننة -- موزونة ديناميكيًا، ويُفضّل عبر مرحلتي موازنة بدلًا من واحدة. فالمجموعة الدوارة غير المتوازنة تظهر مع الوقت على شكل اهتزاز وتآكل غير متساوٍ وعمر أقصر للمحامل، حتى لو عملت الماكينة بشكل جيد في يومها الأول. والمحامل عالية السرعة الخالية من الصيانة ومقاعد المحامل المعالجة حراريًا كلاهما يقلل التآكل الناتج عن الاحتكاك والحرارة المتراكمين أثناء التشغيل المستمر -- تفاصيل لا تظهر في صورة، لكنها تظهر في عدد مرات احتياج الماكينة للصيانة.
فئات التجهيز وما يحدد السعر
قياسي، بمحرك واحد
- الأنسب لـ: الورش ذات الإنتاج الأقل، ومتطلبات التشطيب الأبسط
- نطاق السعر: تواصل لطلب عرض سعر
- العامل الرئيسي في التكلفة: عرض التشغيل + مستوى الأتمتة الأساسي
آلي كامل، بمحركين
- الأنسب لـ: خطوط الإنتاج التي تنفذ تشطيبين أو ذات إنتاجية أعلى
- نطاق السعر: تواصل لطلب عرض سعر
- العامل الرئيسي في التكلفة: عدد المحركات المستقلة + التحكم الآلي CNC في الرفع
للأعمال الشاقة، بمنصة معززة
- الأنسب لـ: قطع العمل الأسمك/الأثقل، والاستخدام المستمر على عدة ورديات
- نطاق السعر: تواصل لطلب عرض سعر
- العامل الرئيسي في التكلفة: مادة المنصة المعززة + البكرات المطوّرة
ما الذي يحرّك السعر فعليًا داخل كل فئة
داخل أي من فئات التجهيز هذه، المتغيرات الرئيسية التي تحرّك السعر هي عرض التشغيل (السيرير والأهيكلة الأعرض تكلف أكثر في كل الجوانب)، وما إذا كان رفع المنصة يدويًا أم آليًا بالكامل بـ CNC، وتشغيل السير بمحرك واحد أم محركين، والإضافات الاختيارية مثل وحدة قرص سحب الأسلاك، ونظام كبح الغبار/الرذاذ المائي، وتثبيت القطع بالمغناطيس الدائم للصفائح الحديدية الرقيقة، أو التثبيت بالتفريغ للمواد غير المغناطيسية. ولا ينعكس أي من هذه في رقم واحد رئيسي، ولهذا يحتاج عرض السعر الحقيقي إلى مادتك ونطاق سماكتها والتشطيب المستهدف، وليس إلى رقم موديل فقط.
ما الذي يجب أن يغطيه الضمان الحقيقي
أمور تستحق أن تسأل عنها
- تغطية شاملة لجميع المكونات، وليس المحرك أو لوحة التحكم فقط
- مدة ضمان محددة بوضوح (سنتان معيار منطقي لهذه الفئة من الماكينات)
- لا رسوم خدمة لكل حالة خلال فترة الضمان
- علاقة مباشرة مع المصنّع، وليس مجرد سياسة حسن نية من الموزّع
علامات تحذيرية
- شروط ضمان غير مكتوبة في أي مكان
- تغطية مقصورة على "عيوب التصنيع" دون أي تفاصيل إضافية
- غموض حول الجهة المسؤولة فعلياً عن معالجة مطالبات الضمان
الأسئلة الشائعة
نعم، وخاصة تحت الحمل المستمر. فالهيكل الأثقل ذو المقطع الصندوقي يقاوم الانحناء والاهتزاز الذي يظهر تدريجياً في الهياكل الأرق، ما يحافظ على ثبات تلامس السير والضغط على كامل عرض القطعة بدلاً من انحرافه مع تقادم الماكينة.
المحرك الواحد الذي يشغّل سيري تجليخ يربط المحطتين بالسرعة نفسها، ويؤدي تعطّل المحرك إلى توقف الماكينة بالكامل. أما المحركات المستقلة لكل سير فتتيح ضبط كل محطة على حدة، وتحصر التوقف الناتج عن عطل محرك واحد في تلك المحطة فقط.
حلقة السير الأطول توزّع الحرارة والتآكل على مساحة أكبر من السير أثناء التشغيل المستمر، ولهذا تعتمد ماكينات تشطيب المعادن عادةً على سيور أطول مخصصة للمعادن بدلاً من السيور الأقصر الشائعة في معدات تجليخ الخشب.
في التكوين المزوّد بنظام CNC، يُدخل المشغّل سماكة قطعة العمل المقيسة على لوحة المفاتيح فترتفع المنصة أو تنخفض تلقائياً إلى ذلك الموضع، مع زر ضبط دقيق متاح إذا احتاج ضغط التلميع إلى تصحيح بسيط. ويبقى التحكم اليدوي متاحاً للأعمال السريعة.
يحدث انحراف السير في أي ماكينة تشطيب تعمل بالسير إذا لم يُصحَّح مساره بشكل فعّال. ومن الطبيعي فحص الانحراف سريعاً عند تشغيل الماكينة أول مرة أو بعد تغيير السير، وضبط صواميل تصحيح المسار بزيادات صغيرة حتى يستقيم السير -- أما الماكينة التي تفتقر إلى آلية تصحيح مسار مناسبة فتنحرف أكثر وتستهلك السيور أسرع.
ابحث عن تغطية تشمل جميع المكونات الرئيسية (وليس المحرك فقط)، ومدة زمنية محددة بوضوح، وعدم وجود رسوم خدمة لكل حالة خلال تلك المدة، وخط تواصل مباشر مع المصنّع بدلاً من دعم غير رسمي من الموزّع فقط.
يعتمد السعر على عرض التشغيل، ومستوى الأتمتة (رفع يدوي مقابل رفع بنظام CNC)، ومحرك واحد مقابل محركين، وخيارات مثل ملحقات سحب الأسلاك أو أنظمة تثبيت قطع العمل -- فالرقم الحقيقي يحتاج إلى مادتك ونطاق السماكة والتشطيب المستهدف، وليس مجرد اسم الموديل.


















