संक्षिप्त उत्तर
फ्रेम ट्यूब की मोटाई, प्रेशर रोलर की संख्या और सामग्री, सिंगल बनाम डुअल-मोटर बेल्ट ड्राइव, बेल्ट का साइज़, CNC-नियंत्रित प्लेटफ़ॉर्म लिफ्ट, ऑटोमेटिक बेल्ट ट्रैकिंग, डायनामिक बैलेंसिंग और बेयरिंग की क्वालिटी -- यही तय करती है कि डीबरिंग/फिनिशिंग मशीन अपनी पूरी उम्र में कैसा प्रदर्शन देगी, और वर्किंग विड्थ तथा ऑटोमेशन स्तर के साथ मिलकर यही इसकी कीमत भी तय करती है।
फ्लैट डीबरिंग और फिनिशिंग मशीन बाहर से साधारण लगती है: कन्वेयर वर्कपीस को सैंडिंग बेल्ट के नीचे ले जाता है और दूसरी तरफ़ से बर्र, स्केल या तेज़ किनारे हट चुके होते हैं। असली फर्क इन मशीनों के अंदर होता है -- फ्रेम, ड्राइव सिस्टम, कंट्रोल -- और यह फर्क आमतौर पर एक-दो साल के रोज़ाना प्रोडक्शन के बाद ही दिखता है।
यह कोई प्रोडक्ट प्रचार नहीं है। यह उन बनावटी बारीकियों और कंट्रोल फ़ीचर्स का विश्लेषण है जो असल में तय करते हैं कि डीबरिंग/फिनिशिंग मशीन अपनी पूरी उम्र में कैसा प्रदर्शन देगी, साथ ही एक कॉन्फ़िगरेशन से दूसरे तक कीमत किससे बढ़ती है, इस पर एक वास्तविक नज़र।
इस श्रेणी की मशीन असल में क्या करती है
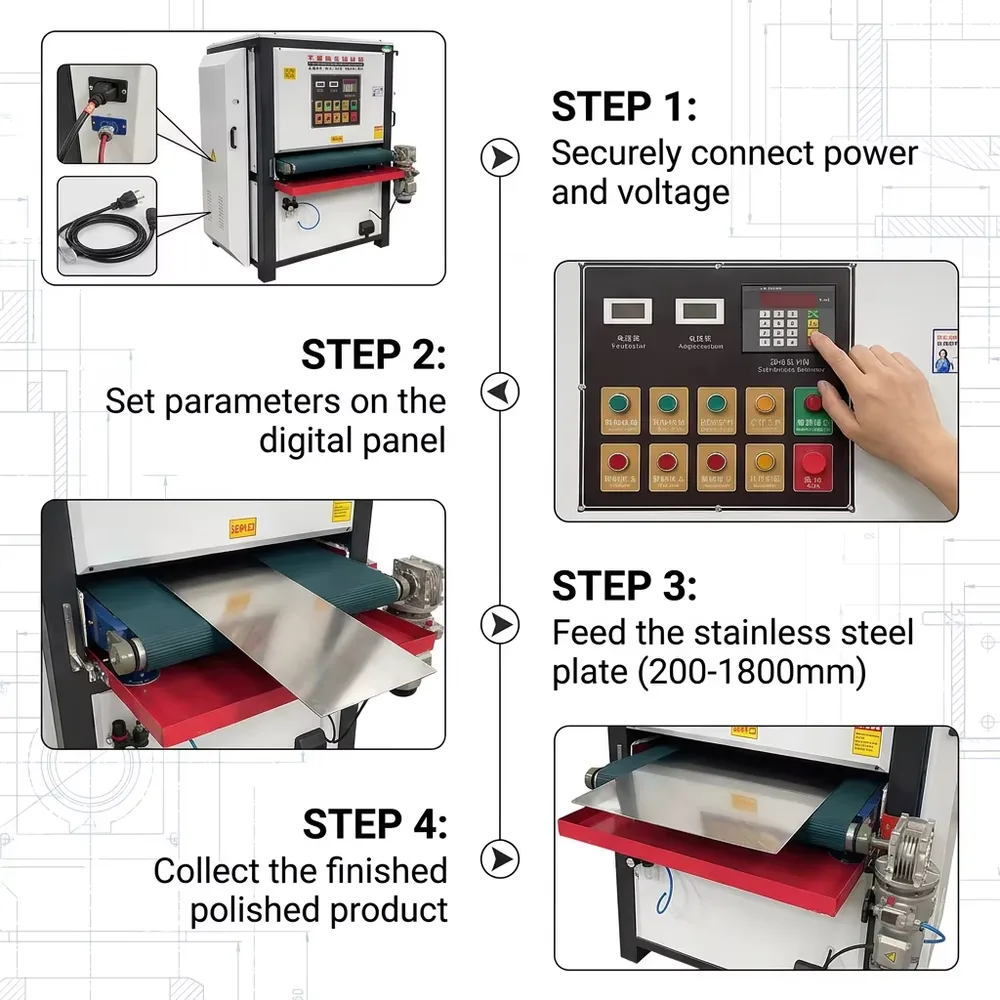
फ्लैट डीबरिंग और फिनिशिंग मशीन फ्लैट पार्ट्स पर अल्ट्रा-प्रिसिज़न सरफ़ेस वर्क के लिए बनाई जाती है: कटिंग या स्टैम्पिंग से बची खरोंच, डेंट और किनारों का ढहना हटाना, और सतह को एकसमान फ्लैटनेस, पैरेललिज़्म और फिनिश तक लाना। इसी प्लेटफ़ॉर्म पर क्या लगा है, इसके हिसाब से आमतौर पर एक से ज़्यादा फिनिशिंग काम हो जाते हैं -- एब्रैसिव व्हील, वूल व्हील, क्लॉथ व्हील, फ्लैप व्हील, नायलॉन व्हील, फ़ाइबर व्हील या सैंडिंग बेल्ट -- यानी एक ही मशीन धातु और ज़्यादातर नॉन-मेटल मटेरियल पर डीबरिंग, जंग और स्केल हटाने, इलेक्ट्रोप्लेटिंग से पहले सरफ़ेस तैयार करने, ब्रश्ड/ड्रॉन-मेटल टेक्सचर या सच्ची मिरर फिनिश के लिए सेट की जा सकती है।
फ्रेम की बनावट: ट्यूब का साइज़ दिखने से कहीं ज़्यादा मायने रखता है
मेन फ्रेम वही है जिस पर बाकी सब कुछ बोल्ट होता है, और सस्ती बनी मशीन की उम्र सबसे पहले यहीं दिखती है। मोटी बॉक्स-सेक्शन ट्यूब से वेल्ड किया गया फ्रेम -- जैसे स्टैंडर्ड-ड्यूटी मशीन पर 6 x 12 cm ट्यूब, बजाय उस पतली 4 x 6 cm ट्यूब के जो कुछ बजट मशीनों में लगती है -- लगातार लोड में मरोड़ और कंपन को कहीं बेहतर तरीके से रोकता है। दबाव में ज़रा-सा भी झुकने वाला फ्रेम सीधे असमान बेल्ट कॉन्टैक्ट और पार्ट की पूरी चौड़ाई में असंगत फिनिश में बदल जाता है, और मशीन के चलने के घंटे बढ़ने के साथ यह समस्या और बढ़ती जाती है।
प्रेशर रोलर: संख्या और सामग्री
प्रेशर रोलर वर्कपीस को सैंडिंग बेल्ट के सामने सपाट टिकाए रखते हैं जब वह आगे बढ़ता है। पार्ट के संपर्क में ज़्यादा रोलर होने का मतलब है ज़्यादा एकसमान नीचे का दबाव और पार्ट के उठने, चैटर करने या लाइन से हटने की कम गुंजाइश -- जो पतली शीट या असमान सतह वाले पार्ट्स पर सबसे ज़्यादा मायने रखती है। छह रबर-फ़ेस्ड रोलर तीन की तुलना में दबाव कहीं ज़्यादा समान रूप से फैलाते हैं, और रोलर की सामग्री भी मायने रखती है: नैचुरल रबर सालों के इस्तेमाल में भी अपनी शेप और ग्रिप बनाए रखता है, जबकि सिंथेटिक रबर के विकल्प जल्दी सख्त होकर ग्रिप खो देते हैं।
बेल्ट ड्राइव: सिंगल मोटर बनाम डुअल मोटर
दो सैंडिंग स्टेशन वाली मशीन को दोनों बेल्ट चलाने पड़ते हैं। सस्ता तरीका यह है कि एक ही मोटर साझा लिंकेज से दोनों बेल्ट चलाए -- जिसका मतलब है दोनों स्टेशन हमेशा एक ही स्पीड पर चलेंगे, और एक मोटर खराब होने पर पूरी मशीन बंद। डुअल-मोटर सेटअप में हर सैंडिंग बेल्ट अपनी अलग मोटर से चलती है, जिससे हर स्टेशन को अलग-अलग ट्यून किया जा सकता है और एक मोटर की दिक्कत दोनों लाइनों को एक साथ नहीं रोकती।
बेल्ट का साइज़ और सामग्री
बेल्ट की स्पेसिफिकेशन से आसानी से पता चलता है कि मशीन असल में किस काम के लिए बनी है। मेटल-बैक्ड सैंडिंग बेल्ट, जिसका लूप लंबा हो -- मेटल फिनिशिंग ड्यूटी के लिए करीब 1600 mm आम स्पेक है -- लगातार धातु के काम में छोटी बेल्टों (अक्सर करीब 1370 mm) की तुलना में ठंडी चलती है और ज़्यादा टिकती है, जो आमतौर पर वुडवर्किंग सैंडर के लिए साइज़ की जाती हैं। अगर किसी मशीन की बेल्ट स्पेक वुड-सैंडिंग स्टैंडर्ड से मेल खाती है, तो यह सीधे पूछने लायक बात है, क्योंकि धातु और लकड़ी की फिनिशिंग बेल्ट पर बहुत अलग मांगें रखती हैं।
CNC-नियंत्रित प्लेटफ़ॉर्म लिफ्ट
फुली ऑटोमेटिक कॉन्फ़िगरेशन में सैंडिंग बेल्ट और वर्कपीस के बीच का गैप हाथ से नहीं, CNC कंट्रोल पैनल से सेट होता है: ऑपरेटर मापी गई वर्कपीस थिकनेस सीधे कीपैड पर डालता है (जैसे 2.00 mm पार्ट के लिए 200 टाइप करना), और प्लेटफ़ॉर्म अपने आप उसी सटीक पोज़िशन तक ऊपर-नीचे हो जाता है। जल्दी एडजस्टमेंट के लिए मैनुअल अप/डाउन ओवरराइड भी उपलब्ध रहता है, और शुरुआती सेटअप के बाद पॉलिशिंग प्रेशर में छोटा सुधार चाहिए तो पैनल पर फ़ाइन-एडजस्टमेंट बटन उसे पूरा कर देता है -- थिकनेस दोबारा मापकर शुरू से डालने की ज़रूरत नहीं।
ऑटोमेटिक बेल्ट ट्रैकिंग
लोड में सैंडिंग बेल्ट बगल की ओर खिसक जाती है अगर उसे सक्रिय रूप से सुधारा न जाए, और यही कम दर्जे की मशीनों में असमान फिनिश तथा बेल्ट के जल्दी घिसने की सबसे आम वजहों में से एक है। सही सेटअप में बेल्ट-ट्रैकिंग करेक्शन मेकैनिज़्म होता है -- ट्रैकिंग सिलेंडर से जुड़े एडजस्टमेंट नट -- जो चलते समय बेल्ट को बीच में बनाए रखता है। नए सेटअप पर या बेल्ट बदलने के बाद आम प्रैक्टिस है कि मशीन को एक पल के लिए ऑन और तुरंत ऑफ करके ड्रिफ्ट जांच लें, फिर लगातार चलाने से पहले करेक्शन नट को थोड़ा-थोड़ा फ़ाइन-ट्यून करें जब तक बेल्ट सीधी न चले।
स्पीड कंट्रोल, डस्ट एक्सट्रैक्शन और इलेक्ट्रिकल सेफ़्टी
स्टेपलेस (वेरिएबल) स्पीड कंट्रोल से ऑपरेटर बेल्ट की स्पीड को मटेरियल और ज़रूरी फिनिश के हिसाब से मिला सकता है, बजाय हर काम एक ही तय स्पीड पर चलाने के। इंटिग्रेटेड डस्ट पोर्ट काम की जगह को सैंडिंग के मलबे से साफ़ रखता है, जो लगातार रन में फिनिश क्वालिटी और शॉप की हवा, दोनों के लिए मायने रखता है। इलेक्ट्रिकल तरफ़, इस श्रेणी की मशीन आमतौर पर 380V थ्री-फ़ेज़ पावर पर चलती है और इसे हमेशा किसी योग्य इलेक्ट्रिशियन द्वारा ग्राउंडिंग वायर और लीकेज (अर्थ-फ़ॉल्ट) प्रोटेक्टर के साथ ही लगवाना चाहिए -- इस तरह के उपकरणों पर इलेक्ट्रिकल इंस्टॉलेशन में कटौती करना सबसे ज़्यादा टालने लायक सेफ़्टी रिस्क है।
डायनामिक बैलेंसिंग और बेयरिंग
यह पूछना बनता है कि घूमने वाले कंपोनेंट -- रोलर, ड्राइव शाफ़्ट, पुली -- डायनामिक रूप से बैलेंस हैं या नहीं, और बेहतर हो कि एक नहीं, दो बैलेंसिंग पास से। अनबैलेंस्ड घूमता असेंबली समय के साथ कंपन, असमान घिसाव और कम बेयरिंग लाइफ के रूप में दिखती है, भले ही मशीन पहले दिन ठीक चले। हाई-स्पीड, मेंटेनेंस-फ़्री बेयरिंग और हीट-ट्रीटेड बेयरिंग सीट, दोनों लगातार ऑपरेशन में बनने वाली रगड़ और गर्मी से होने वाले घिसाव को कम करते हैं -- ऐसी बारीकियां जो फ़ोटो में नहीं दिखतीं, पर मशीन को कितनी बार सर्विस चाहिए, इसमें ज़रूर दिखती हैं।
कॉन्फ़िगरेशन स्तर और कीमत किससे तय होती है
स्टैंडर्ड, सिंगल-मोटर
- उपयुक्त: कम वॉल्यूम वाली वर्कशॉप, साधारण फिनिश ज़रूरतें
- मूल्य सीमा: कोट के लिए संपर्क करें
- मुख्य लागत कारक: वर्किंग विड्थ + बेस ऑटोमेशन स्तर
फुल-ऑटोमेटिक, डुअल-मोटर
- उपयुक्त: दो फिनिश या ज़्यादा थ्रूपुट चलाने वाले प्रोडक्शन फ़्लोर
- मूल्य सीमा: कोट के लिए संपर्क करें
- मुख्य लागत कारक: स्वतंत्र मोटर की संख्या + CNC ऑटो-लिफ्ट कंट्रोल
हेवी-ड्यूटी, रीइन्फ़ोर्स्ड प्लेटफ़ॉर्म
- उपयुक्त: मोटे/भारी वर्कपीस, लगातार मल्टी-शिफ्ट इस्तेमाल
- मूल्य सीमा: कोट के लिए संपर्क करें
- मुख्य लागत कारक: रीइन्फ़ोर्स्ड प्लेटफ़ॉर्म सामग्री + अपग्रेडेड रोलर
हर स्तर के अंदर कीमत असल में किससे बढ़ती है
इनमें से किसी भी कॉन्फ़िगरेशन स्तर के अंदर कीमत बदलने वाले मुख्य कारक हैं वर्किंग विड्थ (चौड़ी बेल्ट और फ्रेम हर हिसाब से महंगे पड़ते हैं), प्लेटफ़ॉर्म लिफ्ट मैनुअल है या पूरी तरह CNC-ऑटोमेटेड, सिंगल बनाम डुअल मोटर बेल्ट ड्राइव, और वायर-ड्रॉइंग व्हील अटैचमेंट, वॉटर-बेस्ड डस्ट/मिस्ट सप्रेशन सिस्टम, पतली फ़ेरस शीट के लिए परमानेंट-मैग्नेट वर्कहोल्डिंग या नॉन-मैग्नेटिक मटेरियल के लिए वैक्यूम वर्कहोल्डिंग जैसे ऑप्शनल ऐड-ऑन। इनमें से कोई भी एक हेडलाइन नंबर में नहीं दिखता, इसीलिए असली कोट के लिए सिर्फ़ मॉडल नंबर नहीं, बल्कि आपका मटेरियल, थिकनेस रेंज और टारगेट फिनिश बताना ज़रूरी है।
असली वारंटी में क्या-क्या शामिल होना चाहिए
यह ज़रूर पूछें
- सभी कल-पुर्जों पर कवरेज, सिर्फ़ मोटर या कंट्रोल बोर्ड पर नहीं
- वारंटी अवधि स्पष्ट रूप से लिखी हो (इस श्रेणी की मशीन के लिए दो साल एक उचित मानक है)
- वारंटी अवधि के दौरान हर बार सर्विस का कोई शुल्क नहीं
- सीधा निर्माता से जुड़ाव, सिर्फ़ रीसेलर की अपनी सद्भावना नीति नहीं
चेतावनी के संकेत
- वारंटी की शर्तें कहीं लिखित में नहीं
- कवरेज सिर्फ़ "मैन्युफैक्चरिंग डिफेक्ट" तक सीमित, कोई और जानकारी नहीं
- यह स्पष्ट नहीं कि वारंटी क्लेम असल में कौन संभालता है
अक्सर पूछे जाने वाले प्रश्न
हाँ, ख़ासकर लगातार लोड में। मोटा बॉक्स-सेक्शन फ्रेम उस मुड़ने और कंपन का सामना करता है जो पतला फ्रेम समय के साथ विकसित करता है, जिससे बेल्ट का संपर्क और दबाव पार्ट की पूरी चौड़ाई में एक जैसा बना रहता है, मशीन पुरानी होने पर भी नहीं बिगड़ता।
एक मोटर जो दो सैंडिंग बेल्ट चलाती है, दोनों स्टेशनों को एक ही गति पर बाँध देती है और एक मोटर खराब होने पर पूरी मशीन रुक जाती है। हर बेल्ट के लिए अलग मोटर होने से हर स्टेशन को अलग-अलग ट्यून किया जा सकता है और एक मोटर की खराबी से डाउनटाइम सिर्फ़ उसी स्टेशन तक सीमित रहता है।
लंबा बेल्ट लूप लगातार चलने के दौरान गर्मी और घिसाव को ज़्यादा बेल्ट सतह पर फैला देता है, इसीलिए मेटल फिनिशिंग मशीनों में आम तौर पर लंबी, मेटल के लिए बनी बेल्ट तय की जाती हैं, न कि वुड-सैंडिंग उपकरणों वाली छोटी बेल्ट।
CNC-नियंत्रित कॉन्फ़िगरेशन में ऑपरेटर कीपैड पर नापी गई वर्कपीस की मोटाई डालता है और प्लेटफ़ॉर्म अपने आप उस स्थिति तक उठता या नीचे जाता है, साथ ही फ़ाइन-एडजस्टमेंट बटन भी उपलब्ध रहता है अगर पॉलिशिंग प्रेशर में थोड़ा सुधार चाहिए। जल्दी वाले कामों के लिए मैनुअल ओवरराइड भी मौजूद रहता है।
किसी भी बेल्ट-चालित फिनिशिंग मशीन में बेल्ट का सरकना तब होता है जब ट्रैकिंग को सक्रिय रूप से ठीक न किया जाए। मशीन पहली बार चालू करते समय या बेल्ट बदलने के बाद थोड़ी देर सरकन जाँच लेना सामान्य है, और ट्रैकिंग करेक्शन नट्स को छोटे-छोटे स्टेप में फ़ाइन-ट्यून करना चाहिए जब तक बेल्ट सीधी न चलने लगे -- जिस मशीन में सही ट्रैकिंग/करेक्शन मेकैनिज़्म नहीं होता, वह ज़्यादा बार सरकती है और बेल्ट जल्दी घिसती है।
सभी प्रमुख कल-पुर्जों पर कवरेज (सिर्फ़ मोटर पर नहीं), स्पष्ट रूप से बताई गई अवधि, उस अवधि में हर बार सर्विस का कोई शुल्क नहीं, और सिर्फ़ रीसेलर के अनौपचारिक सपोर्ट के बजाय निर्माता से सीधा संपर्क देखें।
कीमत वर्किंग चौड़ाई, ऑटोमेशन स्तर (मैनुअल बनाम CNC-नियंत्रित लिफ़्ट), सिंगल बनाम ड्यूअल-मोटर ड्राइव, और वायर-ड्रॉइंग अटैचमेंट या वर्कहोल्डिंग सिस्टम जैसे विकल्पों पर निर्भर करती है -- सार्थक आँकड़े के लिए आपकी सामग्री, मोटाई की रेंज और लक्षित फ़िनिश चाहिए, सिर्फ़ मॉडल का नाम नहीं।


















