Respuesta rápida
El espesor del tubo del bastidor, la cantidad y el material de los rodillos de presión, la transmisión por banda de un solo motor o de doble motor, el tamaño de la banda, la elevación de plataforma por control CNC, el seguimiento automático de la banda, el balanceo dinámico y la calidad de los rodamientos son lo que realmente determina el rendimiento de una desbarbadora/rectificadora a lo largo de su vida útil y, junto con el ancho de trabajo y el nivel de automatización, lo que determina su precio.
Una desbarbadora y rectificadora plana parece sencilla por fuera: un transportador alimenta la pieza bajo una banda de lijado y sale por el otro lado con las rebabas, la cascarilla o los bordes afilados eliminados. Lo que hay dentro de esa caja —el bastidor, el sistema de accionamiento, los controles— es donde aparecen las verdaderas diferencias entre máquinas, normalmente solo después de uno o dos años de producción diaria.
Esto no es una presentación de producto. Es un desglose de los detalles de construcción y las funciones de control que realmente determinan el rendimiento de una desbarbadora/rectificadora a lo largo de su vida útil, además de una mirada realista a lo que determina el precio de una configuración a otra.
Qué hace realmente esta clase de máquina
Una desbarbadora y rectificadora plana está diseñada para el trabajo de superficie de ultra precisión en piezas planas: eliminar rayones, abolladuras y bordes redondeados que quedan del corte o estampado, y llevar la superficie a una planitud, paralelismo y acabado consistentes. La misma plataforma suele encargarse de más de un trabajo de acabado según lo que se monte en ella —ruedas abrasivas, ruedas de lana, ruedas de tela, ruedas de láminas, ruedas de nailon, ruedas de fibra o bandas de lijado—, lo que significa que una sola máquina puede configurarse para desbarbado, eliminación de óxido y cascarilla, preparación de superficie previa al electroplatinado, textura cepillada/efecto metal estirado o un acabado espejo real, tanto en metal como en la mayoría de los materiales no metálicos.
Construcción del bastidor: el tamaño del tubo importa más de lo que parece
El bastidor principal es donde se atornilla todo lo demás y también es el primer lugar donde una máquina de fabricación barata muestra su desgaste. Un bastidor soldado con tubo de sección cuadrada más pesado —por ejemplo, tubo de 6 x 12 cm en una máquina de servicio estándar, frente al tubo más delgado de 4 x 6 cm que usan algunas máquinas económicas— resiste mucho mejor la torsión y la vibración bajo carga continua. Un bastidor que se flexiona aunque sea ligeramente bajo presión se traduce directamente en un contacto desigual de la banda y un acabado inconsistente en todo el ancho de la pieza, lo que solo empeora a medida que la máquina acumula horas de operación.
Rodillos de presión: cantidad y material
Los rodillos de presión mantienen la pieza plana contra la banda de lijado mientras avanza. Más rodillos en contacto con la pieza significan una presión descendente más uniforme y menos probabilidad de que la pieza se levante, vibre o se desplace fuera de línea, lo cual es más importante en chapa delgada o piezas con superficies irregulares. Seis rodillos con recubrimiento de caucho distribuyen la presión mucho más uniformemente que tres, y el material del rodillo también importa: el caucho natural mantiene su forma y agarre de manera consistente durante años de uso, mientras que los sustitutos de caucho sintético tienden a endurecerse y perder agarre más rápido.
Transmisión por banda: un solo motor vs. doble motor
Una máquina con dos estaciones de lijado necesita accionar ambas bandas. La forma más económica de hacerlo es con un solo motor que acciona ambas bandas mediante una transmisión compartida, lo que significa que ambas estaciones siempre funcionan exactamente a la misma velocidad y que la falla de un solo motor detiene toda la máquina. Una configuración de doble motor, con cada banda de lijado accionada por su propio motor independiente, permite ajustar cada estación por separado y evita que un problema en un solo motor detenga ambas líneas a la vez.
Tamaño y material de la banda
Las especificaciones de la banda son una forma fácil de saber para qué está diseñada realmente una máquina. Una banda de lijado con respaldo metálico y un bucle más largo —alrededor de 1600 mm es una especificación común para trabajo de acabado de metal— funciona más fría y dura más bajo trabajo continuo en metal que las bandas más cortas (a menudo de alrededor de 1370 mm) típicamente dimensionadas para lijadoras de madera. Si la especificación de banda de una máquina coincide con un estándar de lijado de madera, vale la pena preguntarlo directamente, ya que el acabado de metal y de madera imponen exigencias muy diferentes a una banda.
Elevación de plataforma por control CNC
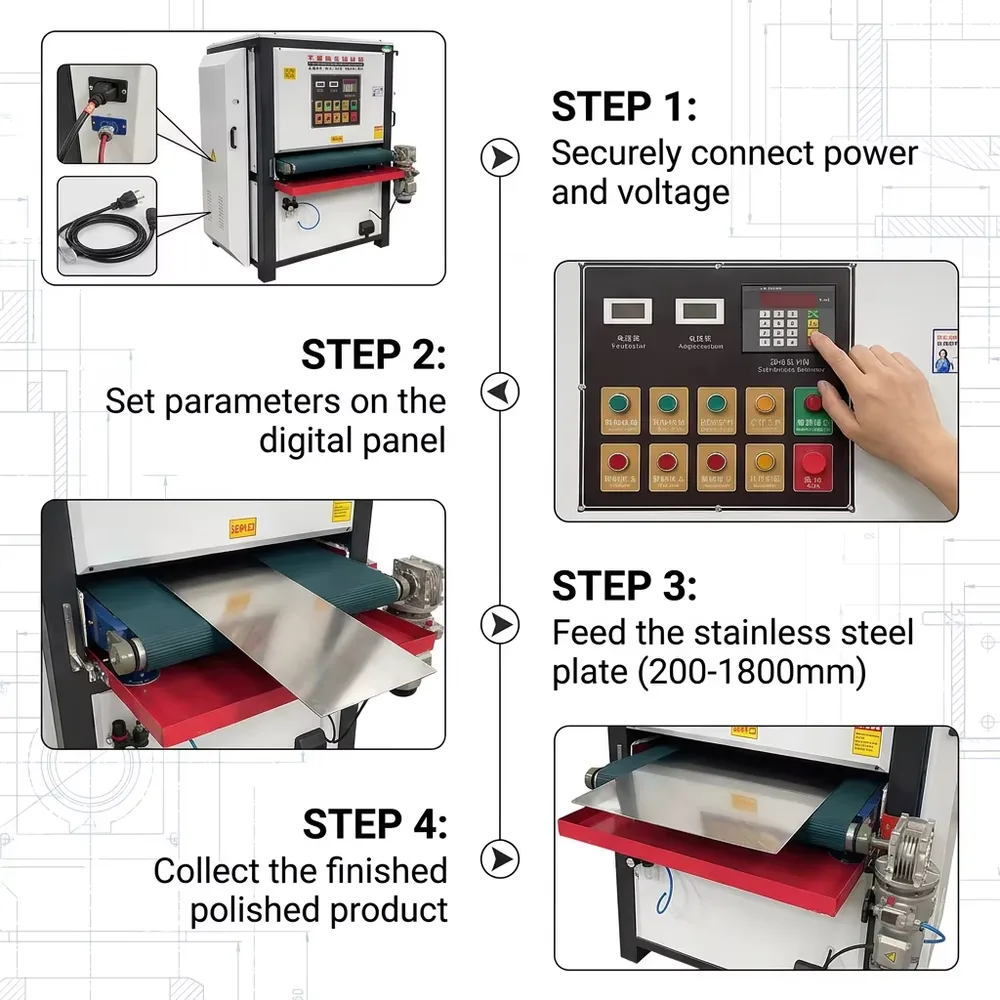
En una configuración totalmente automática, la separación entre la banda de lijado y la pieza se ajusta mediante un panel de control CNC en lugar de hacerlo a mano: el operador introduce directamente el espesor medido de la pieza en el teclado (por ejemplo, marca 200 para una pieza de 2,00 mm) y la plataforma sube o baja automáticamente a esa posición exacta. Todavía hay disponible un control manual de subida/bajada para ajustes rápidos, y un botón de ajuste fino en el panel compensa si la presión de pulido necesita una pequeña corrección después de la configuración inicial, sin tener que volver a medir y volver a introducir el espesor desde cero.
Seguimiento automático de la banda
Las bandas de lijado se desplazan lateralmente bajo carga si no se corrigen activamente, lo que es una de las causas más comunes de acabado desigual y desgaste prematuro de la banda en máquinas de gama baja. Una configuración adecuada incluye un mecanismo de corrección del seguimiento de la banda —tuercas de ajuste vinculadas a un cilindro de seguimiento— que mantiene la banda centrada mientras funciona. En una configuración nueva o después de un cambio de banda, la práctica estándar es encender y apagar de inmediato la máquina para verificar si hay desviación antes de hacerla funcionar de forma continua, y luego ajustar con precisión las tuercas de corrección poco a poco hasta que la banda siga una trayectoria recta.
Control de velocidad, extracción de polvo y seguridad eléctrica
Un control de velocidad continuo (variable) permite al operador adaptar la velocidad de la banda al material y al acabado requerido, en lugar de ejecutar cada trabajo a una velocidad fija. Una boca de aspiración integrada mantiene el área de trabajo libre de residuos de lijado, lo que importa tanto para la calidad del acabado como para la calidad del aire en el taller en funcionamiento continuo. En el aspecto eléctrico, esta clase de máquina suele funcionar con corriente trifásica de 380 V y siempre debe instalarse con cable de puesta a tierra y un protector de fuga (falla a tierra) por un electricista calificado: escatimar en la instalación eléctrica es el riesgo de seguridad más evitable en equipos como este.
Balanceo dinámico y rodamientos
Vale la pena preguntar si los componentes giratorios —rodillos, ejes de transmisión, poleas— están balanceados dinámicamente, idealmente mediante dos pasadas de balanceo en lugar de una. Un conjunto giratorio desbalanceado se manifiesta con el tiempo como vibración, desgaste desigual y una vida útil más corta de los rodamientos, incluso si la máquina funciona bien el primer día. Los rodamientos de alta velocidad y libres de mantenimiento y los asientos de rodamiento tratados térmicamente reducen el desgaste por la fricción y el calor que se acumulan durante la operación continua: detalles que no aparecen en una foto, pero sí en la frecuencia con que la máquina necesita servicio.
Niveles de configuración y qué determina el precio
Estándar, un solo motor
- Aplicación típica: talleres de menor volumen, requisitos de acabado más simples
- Rango de precio: consulte para cotización
- Principal factor de costo: ancho de trabajo + nivel de automatización base
Totalmente automática, doble motor
- Aplicación típica: plantas de producción que realizan dos acabados o mayor rendimiento
- Rango de precio: consulte para cotización
- Principal factor de costo: cantidad de motores independientes + control de elevación automática CNC
Servicio pesado, plataforma reforzada
- Aplicación típica: piezas más gruesas/pesadas, uso continuo en varios turnos
- Rango de precio: consulte para cotización
- Principal factor de costo: material de plataforma reforzada + rodillos mejorados
Qué mueve realmente el precio dentro de cada nivel
Dentro de cualquiera de esos niveles de configuración, las principales variables que mueven el precio son el ancho de trabajo (las bandas y bastidores más anchos cuestan más en todos los casos), si la elevación de la plataforma es manual o totalmente automatizada por CNC, la transmisión por banda de un solo motor o de doble motor, y complementos opcionales como un accesorio de rueda de dibujo de alambre, un sistema de supresión de polvo/niebla a base de agua, sujeción por imán permanente para chapa ferrosa delgada o sujeción por vacío para materiales no magnéticos. Nada de esto se refleja en un solo número destacado, por lo que una cotización real necesita su material, rango de espesor y acabado objetivo, y no solo un número de modelo.
Qué debe cubrir una garantía real
Vale la pena exigirlo
- Cobertura de todos los componentes, no solo del motor o la placa de control
- Un periodo de garantía claramente especificado (dos años es una referencia razonable para esta categoría de máquina)
- Sin cargo por servicio por incidencia durante el periodo de garantía
- Una relación directa con el fabricante, no solo la política de buena voluntad del distribuidor
Señales de alerta
- Condiciones de garantía que no están por escrito en ningún lado
- Cobertura limitada a "defectos de fabricación" sin más detalle
- Sin claridad sobre quién gestiona realmente una reclamación de garantía
Preguntas frecuentes
Sí, sobre todo bajo carga continua. Un bastidor más pesado de perfil estructural cuadrado resiste la flexión y la vibración que un bastidor más delgado desarrolla con el tiempo, lo que mantiene el contacto de la banda y la presión uniformes en todo el ancho de la pieza en lugar de desviarse a medida que la máquina envejece.
Un solo motor que acciona dos bandas de lijado fija ambas estaciones a la misma velocidad y hace que el fallo de un motor detenga toda la máquina. Los motores independientes por banda permiten ajustar cada estación por separado y limitan el tiempo de inactividad por un problema de un motor a esa estación únicamente.
Un bucle de banda más largo reparte el calor y el desgaste sobre más superficie de banda durante el funcionamiento continuo, por eso las máquinas de acabado de metal suelen especificar bandas más largas, aptas para metal, en lugar de las bandas más cortas habituales en equipos de lijado de madera.
En una configuración con control CNC, el operario introduce el espesor medido de la pieza en un teclado y la plataforma sube o baja automáticamente hasta esa posición, con un botón de ajuste fino disponible si la presión de pulido necesita una pequeña corrección. También hay un modo manual para trabajos rápidos.
La desviación de la banda ocurre en cualquier máquina de acabado con banda si el guiado no se corrige activamente. Es normal comprobar brevemente si hay desviación al encender la máquina por primera vez o tras cambiar la banda, y afinar las tuercas de corrección del guiado en pequeños incrementos hasta que la banda corra recta: una máquina sin un mecanismo de guiado/corrección adecuado se desviará con más frecuencia y desgastará las bandas más rápido.
Busque cobertura de todos los componentes principales (no solo del motor), un periodo de tiempo claramente especificado, sin cargos por servicio por incidencia durante ese periodo, y una línea directa con el fabricante en lugar de solo el soporte informal de un distribuidor.
El precio depende del ancho de trabajo, el nivel de automatización (elevación manual o con control CNC), el accionamiento de un solo motor o dual, y opciones como accesorios de trefilado o sistemas de sujeción de piezas: una cifra significativa requiere su material, rango de espesores y acabado objetivo, no solo el nombre de un modelo.


















