Risposta rapida
Lo spessore dei tubolari del telaio, il numero e il materiale dei rulli pressori, la trasmissione a cinghia mono o bimotore, le dimensioni della cinghia, il sollevamento del piano a controllo CNC, il centraggio automatico della cinghia, il bilanciamento dinamico e la qualità dei cuscinetti sono ciò che determina davvero le prestazioni di una macchina per sbavatura/finitura lungo tutto il suo ciclo di vita, e, insieme alla larghezza di lavoro e al livello di automazione, ciò che ne determina il prezzo.
Una macchina per sbavatura e finitura piana sembra semplice vista dall'esterno: un trasportatore fa passare il pezzo sotto un nastro abrasivo e dall'altra parte esce con bave, scaglie o bordi taglienti rimossi. È dentro quel contenitore, tra telaio, sistema di trasmissione e controlli, che emergono le vere differenze tra le macchine, di solito solo dopo un anno o due di produzione quotidiana.
Non è una presentazione commerciale. È un'analisi dei dettagli costruttivi e delle funzioni di controllo che determinano davvero le prestazioni di una macchina per sbavatura/finitura lungo il suo ciclo di vita, con uno sguardo realistico su cosa determina il prezzo da una configurazione all'altra.
Cosa fa davvero questa classe di macchine
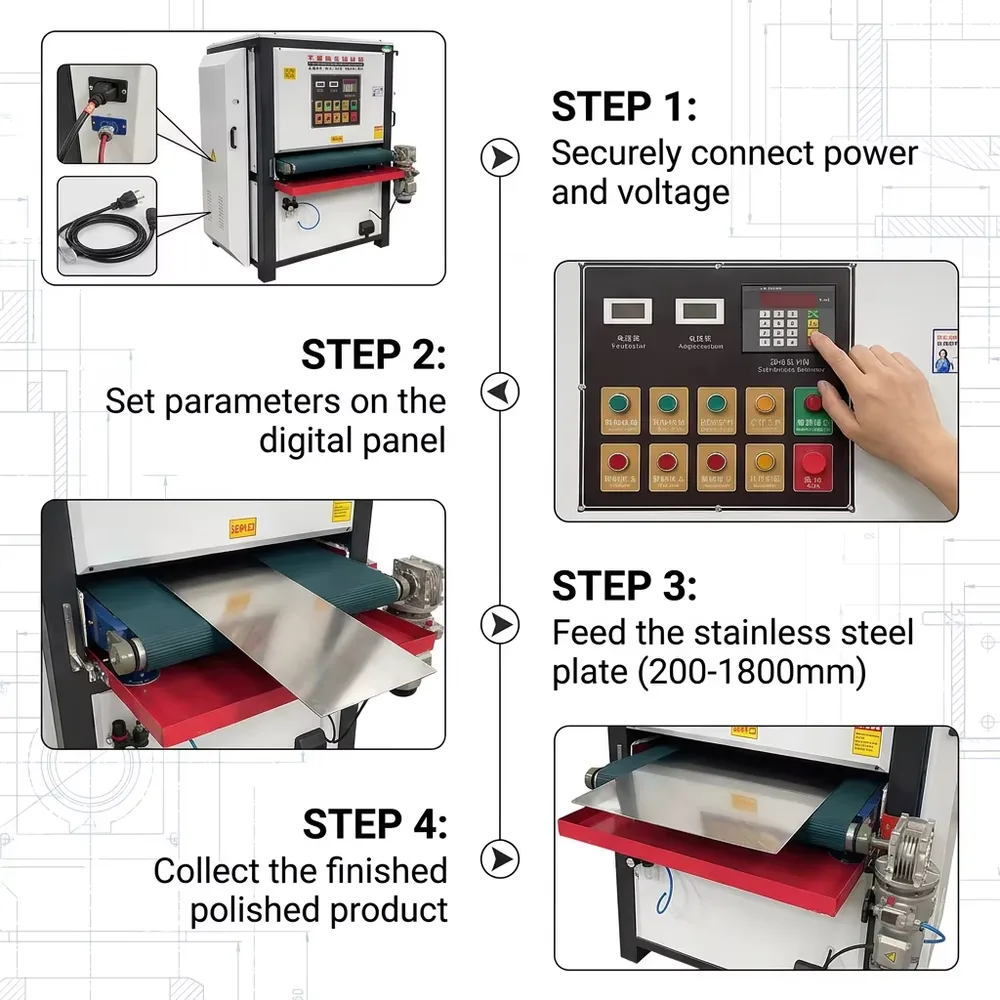
Una macchina per sbavatura e finitura piana è progettata per lavorazioni superficiali di altissima precisione su pezzi piani: rimuovere graffi, ammaccature e arrotondamenti dei bordi lasciati dal taglio o dallo stampaggio, portando la superficie a planarità, parallelismo e finitura uniformi. La stessa piattaforma gestisce di norma più di una lavorazione di finitura a seconda di ciò che vi è montato: mole abrasive, ruote in feltro, ruote in tessuto, ruote lamellari, ruote in nylon, ruote in fibra o nastri abrasivi. Questo significa che una sola macchina può essere allestita per sbavatura, rimozione di ruggine e scaglie, preparazione superficiale pre-elettrodeposizione, texture spazzolata/tirata o una vera finitura a specchio, sia su metallo che sulla maggior parte dei materiali non metallici.
Costruzione del telaio: lo spessore dei tubolari conta più di quanto sembri
Il telaio principale è ciò a cui si imbullona tutto il resto ed è anche il primo punto in cui una macchina costruita al risparmio mostra i suoi anni. Un telaio saldato con tubolari a sezione scatolare più spessi, ad esempio 6 x 12 cm su una macchina di serie, rispetto ai più sottili 4 x 6 cm usati da alcune macchine economiche, resiste molto meglio a torsione e vibrazioni sotto carico continuo. Un telaio che flette anche solo leggermente sotto pressione si traduce direttamente in un contatto irregolare del nastro e in una finitura incostante su tutta la larghezza del pezzo, e la situazione peggiora man mano che la macchina accumula ore di lavoro.
Rulli pressori: numero e materiale
I rulli pressori tengono il pezzo piatto contro il nastro abrasivo durante l'avanzamento. Più rulli a contatto con il pezzo significano una pressione verso il basso più uniforme e meno probabilità che il pezzo si sollevi, vibri o venga spinto fuori linea, cosa che conta soprattutto su lamiera sottile o pezzi con superfici irregolari. Sei rulli rivestiti in gomma distribuiscono la pressione in modo molto più uniforme rispetto a tre, e anche il materiale dei rulli conta: la gomma naturale mantiene forma e aderenza in modo costante per anni d'uso, mentre i sostituti in gomma sintetica tendono a indurirsi e a perdere aderenza più rapidamente.
Trasmissione a cinghia: motore singolo o doppio motore
Una macchina con due stazioni di levigatura deve azionare entrambi i nastri. Il modo più economico è un solo motore che aziona entrambi i nastri tramite un rinvio condiviso: questo significa che entrambe le stazioni girano sempre esattamente alla stessa velocità e che il guasto di un solo motore ferma l'intera macchina. Una configurazione bimotore, con ciascun nastro abrasivo azionato dal proprio motore indipendente, permette di regolare separatamente ogni stazione ed evita che un problema a un singolo motore blocchi entrambe le linee contemporaneamente.
Dimensioni e materiale del nastro
Le specifiche del nastro sono un modo semplice per capire per cosa è stata realmente progettata una macchina. Un nastro abrasivo con supporto in metallo e anello più lungo, circa 1600 mm è una specifica comune per la finitura dei metalli, lavora più freddo e dura più a lungo sotto lavorazione continua del metallo rispetto ai nastri più corti (spesso intorno ai 1370 mm) tipicamente dimensionati per levigatrici per legno. Se le specifiche del nastro di una macchina corrispondono a uno standard per la levigatura del legno, vale la pena chiederlo direttamente, dato che la finitura di metallo e legno impone richieste molto diverse a un nastro.
Sollevamento del piano a controllo CNC
In una configurazione completamente automatica, il gioco tra il nastro abrasivo e il pezzo viene impostato tramite un pannello di controllo CNC anziché manualmente: l'operatore inserisce direttamente sulla tastiera lo spessore misurato del pezzo (ad esempio digitando 200 per un pezzo da 2,00 mm) e il piano si solleva o si abbassa automaticamente fino a quella posizione esatta. È comunque disponibile un comando manuale di salita/discesa per regolazioni rapide, e un pulsante di regolazione fine sul pannello compensa eventuali piccole correzioni della pressione di lucidatura dopo l'impostazione iniziale, senza dover rimisurare e reinserire lo spessore da capo.
Centraggio automatico della cinghia
I nastri abrasivi tendono a spostarsi lateralmente sotto carico se non vengono corretti attivamente, ed è una delle cause più comuni di finitura irregolare e usura prematura del nastro sulle macchine di fascia bassa. Una configurazione corretta include un meccanismo di correzione del centraggio del nastro, con dadi di regolazione collegati a un cilindro di centraggio, che mantiene il nastro centrato durante il funzionamento. Su un allestimento nuovo o dopo un cambio nastro, la prassi standard è avviare e fermare immediatamente la macchina per verificare eventuali spostamenti prima di farla funzionare in continuo, poi rifinire i dadi di correzione poco alla volta finché il nastro non segue una traiettoria dritta.
Controllo di velocità, aspirazione polveri e sicurezza elettrica
Un controllo di velocità continuo (variabile) permette all'operatore di adattare la velocità del nastro al materiale e alla finitura richiesta, invece di lavorare ogni pezzo a una velocità fissa. Una bocca di aspirazione integrata mantiene l'area di lavoro libera dai residui di levigatura, cosa che conta sia per la qualità della finitura sia per la qualità dell'aria in officina durante le lavorazioni continue. Sul lato elettrico, questa classe di macchine funziona tipicamente con alimentazione trifase a 380V e va sempre installata con un conduttore di terra e un salvavita differenziale (protezione contro le dispersioni a terra) da parte di un elettricista qualificato: lesinare sull'installazione elettrica è il rischio per la sicurezza più facilmente evitabile su attrezzature come queste.
Bilanciamento dinamico e cuscinetti
Vale la pena chiedere se i componenti rotanti, rulli, alberi di trasmissione e pulegge, sono bilanciati dinamicamente, idealmente con due passaggi di bilanciamento anziché uno. Un gruppo rotante sbilanciato si manifesta nel tempo sotto forma di vibrazioni, usura irregolare e vita utile dei cuscinetti più breve, anche se la macchina funziona bene il primo giorno. Cuscinetti ad alta velocità esenti da manutenzione e sedi dei cuscinetti trattate termicamente riducono entrambi l'usura dovuta ad attrito e calore che si accumulano durante il funzionamento continuo: dettagli che non si vedono in una foto, ma si vedono nella frequenza con cui la macchina richiede manutenzione.
Livelli di configurazione e cosa determina il prezzo
Standard, motore singolo
- Adatta tipicamente a: officine a basso volume, esigenze di finitura più semplici
- Fascia di prezzo: contattaci per un preventivo
- Fattore di costo principale: larghezza di lavoro + livello di automazione di base
Completamente automatica, bimotore
- Adatta tipicamente a: reparti produttivi che eseguono due finiture o con volumi più elevati
- Fascia di prezzo: contattaci per un preventivo
- Fattore di costo principale: numero di motori indipendenti + controllo CNC del sollevamento automatico
Heavy-duty, piano rinforzato
- Adatta tipicamente a: pezzi più spessi/pesanti, uso continuo su più turni
- Fascia di prezzo: contattaci per un preventivo
- Fattore di costo principale: materiale del piano rinforzato + rulli aggiornati
Cosa incide davvero sul prezzo all'interno di ogni livello
All'interno di ciascuno di questi livelli di configurazione, le principali variabili che incidono sul prezzo sono la larghezza di lavoro (nastri e telai più larghi costano di più in generale), se il sollevamento del piano è manuale o completamente automatizzato CNC, la trasmissione a cinghia mono o bimotore e gli optional come un gruppo ruota per trafilatura, un sistema di abbattimento polveri/nebbie ad acqua, il bloccaggio magnetico permanente per lamiera sottile ferrosa o il bloccaggio a vuoto per materiali non magnetici. Nessuno di questi elementi si riflette in un unico numero di listino, ed è per questo che un preventivo reale richiede il vostro materiale, l'intervallo di spessori e la finitura desiderata, non solo un codice modello.
Cosa dovrebbe coprire una vera garanzia
Da chiedere sempre
- Copertura su tutti i componenti, non solo sul motore o sulla scheda di controllo
- Un periodo di garanzia chiaramente indicato (due anni sono un riferimento ragionevole per questa classe di macchine)
- Nessun costo di intervento durante il periodo di garanzia
- Un rapporto diretto con il produttore, non solo la politica di cortesia del rivenditore
Campanelli d'allarme
- Condizioni di garanzia che non sono scritte da nessuna parte
- Copertura limitata ai "difetti di fabbricazione" senza ulteriori dettagli
- Nessuna chiarezza su chi gestisce effettivamente una richiesta di garanzia
Domande frequenti
Sì, soprattutto sotto carico continuo. Un telaio più pesante in profilato scatolato resiste alla flessione e alle vibrazioni che un telaio più sottile sviluppa nel tempo, mantenendo costante il contatto del nastro e la pressione su tutta la larghezza del pezzo invece di variare con l'invecchiamento della macchina.
Un solo motore che aziona due nastri di levigatura vincola entrambe le stazioni alla stessa velocità e fa sì che il guasto di un motore fermi l'intera macchina. Motori indipendenti per nastro permettono di regolare ogni stazione separatamente e limitano i fermi macchina dovuti a un singolo motore alla sola stazione interessata.
Un anello del nastro più lungo distribuisce calore e usura su una superficie maggiore durante il funzionamento continuo: è per questo che le macchine per la finitura dei metalli montano tipicamente nastri più lunghi, specifici per il metallo, invece dei nastri più corti comuni nelle levigatrici per legno.
In una configurazione a controllo CNC, l'operatore inserisce da tastiera lo spessore misurato del pezzo e il piano si alza o si abbassa automaticamente fino a quella posizione, con un pulsante di regolazione fine disponibile se la pressione di lucidatura richiede una piccola correzione. Per i lavori rapidi resta comunque disponibile un comando manuale.
Lo spostamento del nastro si verifica su qualsiasi macchina di finitura a nastro se il centraggio non viene corretto attivamente. È normale controllare brevemente la deriva all'accensione della macchina o dopo un cambio nastro, e regolare i dadi di correzione del centraggio a piccoli incrementi finché il nastro non scorre dritto: una macchina priva di un corretto meccanismo di centraggio/correzione tenderà a spostarsi più spesso e a consumare i nastri più rapidamente.
Cercate una copertura su tutti i componenti principali (non solo sul motore), un periodo di tempo chiaramente indicato, nessun costo di intervento durante tale periodo e un contatto diretto con il produttore, non solo l'assistenza informale di un rivenditore.
Il prezzo dipende dalla larghezza di lavoro, dal livello di automazione (sollevamento manuale o a controllo CNC), dalla trasmissione a motore singolo o doppio e da opzioni come gruppi di trafilatura o sistemi di bloccaggio del pezzo: per una cifra significativa servono il vostro materiale, l'intervallo di spessore e la finitura desiderata, non solo il nome di un modello.


















