結論から
フレーム鋼管の肉厚、加圧ローラーの本数と材質、シングルかデュアルモーターのベルト駆動か、ベルトサイズ、CNC制御のプラットフォーム昇降、自動ベルトトラッキング、動バランス、そしてベアリングの品質——これらがバリ取り・仕上げ機の稼働寿命を通じた性能を実際に決定づけ、さらに有効幅と自動化レベルが組み合わさって価格を左右します。
平面バリ取り・仕上げ機は外観こそシンプルです。コンベアがワークをサンディングベルトの下へ送り込み、反対側からはバリやスケール、鋭いエッジが除去された状態で出てきます。しかしその筐体の内部——フレーム、駆動システム、制御——こそが機械間の本当の違いが現れる場所であり、それは通常、毎日の生産を1〜2年続けて初めて明らかになります。
これは製品の宣伝ではありません。バリ取り・仕上げ機の稼働寿命を通じた性能を実際に決定づける構造の詳細と制御機能を分解して解説し、さらに構成が変わるごとに価格を左右する要因を現実的に見ていきます。
このクラスの機械が実際にできること
平面バリ取り・仕上げ機は、平板部品の超精密な表面加工のために作られています。切断やプレス加工で生じたキズ、打痕、エッジのダレを取り除き、表面を均一な平面度、平行度、仕上げ面に整えます。同じプラットフォームに何を搭載するかによって、通常は複数の仕上げ作業に対応できます——砥石ホイール、ウールホイール、布ホイール、フラップホイール、ナイロンホイール、ファイバーホイール、サンディングベルトなど——つまり1台で、バリ取り、サビ・スケール除去、電気メッキ前の表面処理、ヘアライン/絞り目模様、あるいは本物の鏡面仕上げまで、金属およびほとんどの非金属材料に対して段取りできます。
フレーム構造:鋼管サイズは見た目以上に重要
メインフレームは他のすべての部品がボルトで固定される土台であり、安価な造りの機械が最初に経年劣化を見せる場所でもあります。より肉厚な角形鋼管——たとえば標準仕様機で6×12cm管、一部の低価格機が使う薄い4×6cm管に対して——で溶接されたフレームは、連続負荷下でのねじれや振動にはるかに強く耐えます。圧力を受けてわずかでもたわむフレームは、そのままベルト接触の不均一と部品幅方向の仕上げムラにつながり、稼働時間が増えるにつれて悪化する一方です。
加圧ローラー:本数と材質
加圧ローラーは、ワークが送り込まれる際にサンディングベルトに対してワークを平らに押さえつけます。部品に接触するローラーが多いほど、下向きの圧力がより均一になり、部品が浮き上がったり、ビビリが生じたり、ラインから押し出されたりする可能性が減ります——これは薄板や表面が不均一な部品で最も重要です。ゴム張りのローラー6本は3本よりもはるかに均一に圧力を分散し、ローラーの材質も重要です。天然ゴムは長年の使用でも形状とグリップを安定して保つのに対し、合成ゴムの代替品は硬化してグリップを早く失う傾向があります。
ベルト駆動:シングルモーター vs デュアルモーター
サンディングステーションを2基備える機械は、両方のベルトを駆動する必要があります。安価な方法は、1台のモーターが共有リンク機構を通じて両方のベルトを駆動する方式です——つまり両ステーションは常にまったく同じ速度で動作し、モーターが1台故障すると機械全体が停止します。デュアルモーター構成では、各サンディングベルトがそれぞれ独立したモーターで駆動されるため、各ステーションを個別に調整でき、1台のモーターの不具合で両ラインが同時に止まることを防げます。
ベルトサイズと材質
ベルトの仕様は、その機械が実際に何向けに設計されたかを見分ける簡単な手がかりです。金属裏地のサンディングベルトでより長いループ——金属仕上げ用途では約1600mmが一般的な仕様——は、木工用サンダーに典型的な短いベルト(多くは約1370mm)よりも、連続的な金属加工下で低温で動作し長持ちします。もし機械のベルト仕様が木工サンディングの標準と一致するなら、金属と木材の仕上げではベルトへの要求が大きく異なるため、直接確認する価値があります。
CNC制御のプラットフォーム昇降
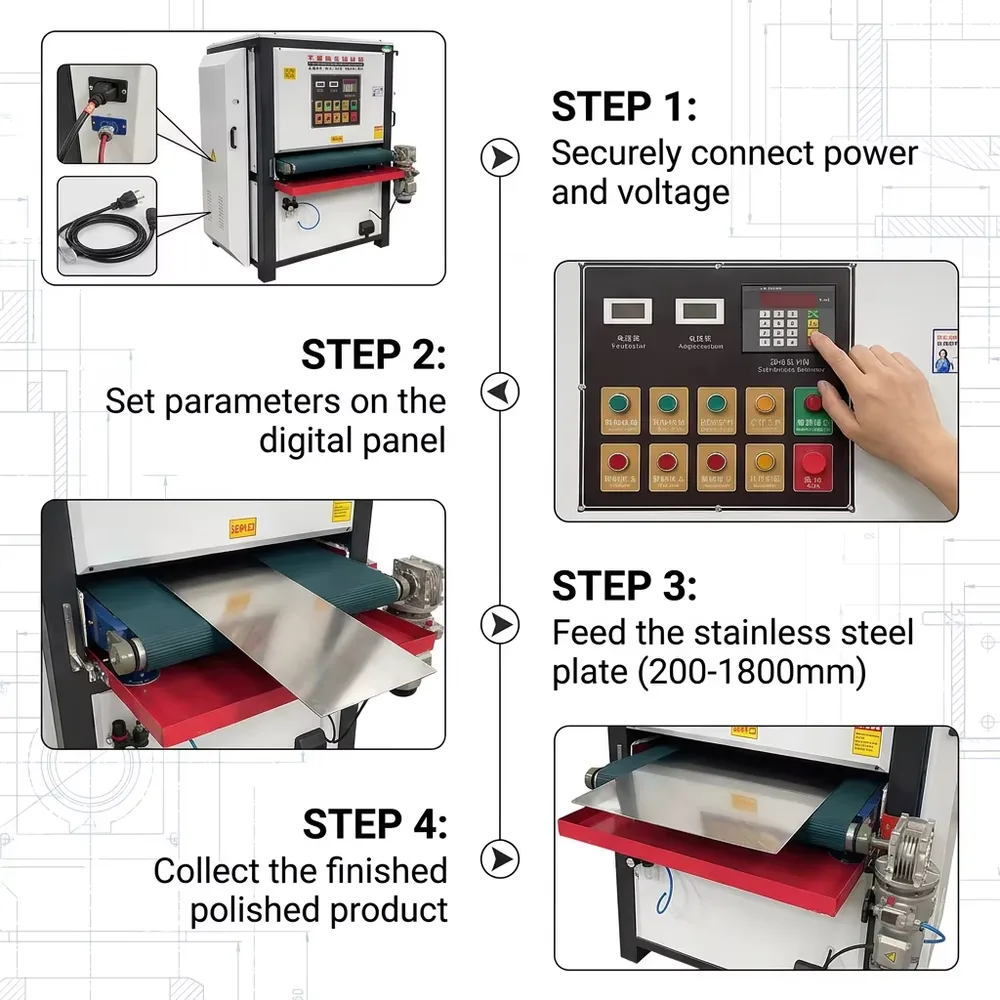
全自動構成では、サンディングベルトとワークの間隔は手動ではなくCNC操作パネルで設定します。オペレーターは測定したワーク厚さをキーパッドに直接入力し(たとえば2.00mmの部品には200と入力)、プラットフォームがその正確な位置まで自動で上昇または下降します。素早い調整用に手動の上下オーバーライドも引き続き利用でき、初期設定後に研磨圧を少し補正する必要がある場合はパネル上の微調整ボタンで対応できます——厚さを最初から再測定して再入力する必要はありません。
自動ベルトトラッキング
サンディングベルトは、能動的に補正しないと負荷がかかった状態で横方向にずれます。これは低価格機で仕上げムラやベルトの早期摩耗のより一般的な原因の一つです。適切な構成には、ベルトを走行中に中央に保つベルトトラッキング補正機構——トラッキングシリンダーに接続された調整ナット——が含まれます。新しい段取り時やベルト交換後は、連続運転の前に機械を一瞬オンにしてすぐオフにし、ずれがないか確認するのが標準的な手順であり、その後、ベルトがまっすぐにトラッキングするまで補正ナットを少しずつ微調整します。
速度制御、集塵、電気的安全
無段階(可変)速度制御により、オペレーターはすべての作業を1つの固定速度で運転するのではなく、材料と要求される仕上げに合わせてベルト速度を調整できます。一体型の集塵ポートは作業エリアを研磨粉じんから清潔に保ち、これは仕上げ品質と連続運転時の工場の空気品質の両方にとって重要です。電気面では、このクラスの機械は通常380V三相電源で動作し、必ず資格を持つ電気技師によってアース線と漏電(地絡)保護器を設置して据え付けるべきです——電気設備の手抜きは、この種の設備で最も回避可能な安全リスクの一つです。
動バランスとベアリング
回転部品——ローラー、ドライブシャフト、プーリー——が動バランスされているか、理想的には1回ではなく2回のバランス調整を経ているかを確認する価値があります。バランスの取れていない回転アセンブリは、初日は問題なく動作しても、時間の経過とともに振動、不均一な摩耗、ベアリング寿命の短縮として現れます。高速・メンテナンスフリーのベアリングと熱処理されたベアリング座は、連続運転中に蓄積する摩擦と熱による摩耗をともに軽減します——写真には写らないものの、機械がどのくらいの頻度で保守を必要とするかに表れる細部です。
構成グレードと価格を左右するもの
標準、シングルモーター
- 適した用途:小ロットの工場、よりシンプルな仕上げ要件
- 価格帯:お問い合わせください
- 主なコスト要因:有効幅+基本自動化レベル
全自動、デュアルモーター
- 適した用途:2種類の仕上げやより高いスループットを求める生産現場
- 価格帯:お問い合わせください
- 主なコスト要因:独立モーター数+CNC自動昇降制御
重荷重、強化プラットフォーム
- 適した用途:より厚い/重いワーク、多シフト連続使用
- 価格帯:お問い合わせください
- 主なコスト要因:強化プラットフォーム材質+アップグレードされたローラー
各グレード内で実際に価格を動かすもの
これらの構成グレードのいずれにおいても、価格を動かす主な変数は、有効幅(より広いベルトとフレームは全体的にコストが高くなります)、プラットフォーム昇降が手動か完全CNC自動か、シングルかデュアルモーターのベルト駆動か、そしてワイヤードローイングホイールアタッチメント、水ベースの粉じん/ミスト抑制システム、薄い鉄系板材用の永久磁石ワーク保持、非磁性材料用の真空ワーク保持といったオプション追加です。これらはいずれも1つの見出しの数字には反映されないため、実際の見積もりには型番だけでなく、材質、板厚範囲、目標とする仕上げが必要です。
本当に必要な保証とは何か
確認しておきたいポイント
- モーターや制御基板だけでなく、全コンポーネントが保証対象であること
- 保証期間が明記されていること(このクラスの機械では2年が妥当な目安)
- 保証期間中は1件ごとのサービス費用が発生しないこと
- 販売店の独自の善意対応ではなく、メーカーとの直接の関係があること
注意すべき危険信号
- 保証条件がどこにも書面で明記されていない
- 「製造上の欠陥」のみに限定され、それ以上の詳細がない
- 保証請求を実際に誰が対応するのかが不明確
よくある質問
はい、特に連続負荷時に違いが出ます。厚みのある角型鋼管フレームは、薄いフレームが時間とともに生じるたわみや振動に強く、機械の経年劣化によってベルトの接触や圧力がワーク幅方向でばらつくことなく、安定した状態を保ちます。
1つのモーターで2本のサンディングベルトを駆動すると、両ステーションが同じ速度に固定され、モーターが1台故障するだけで機械全体が停止します。ベルトごとに独立したモーターを搭載すれば、各ステーションを個別に調整でき、モーター1台のトラブルによるダウンタイムをそのステーションのみに抑えられます。
長いベルトループは連続運転時に熱と摩耗をより広いベルト表面に分散させます。そのため金属仕上げ機では、木工サンディング機で一般的な短いベルトではなく、金属対応の長いベルトが標準的に採用されています。
CNC制御仕様では、作業者がキーパッドに測定したワークの厚みを入力すると、プラットフォームがその位置まで自動で上昇または下降します。研磨圧力に微調整が必要な場合は微調整ボタンを使用できます。急ぎの作業には手動オーバーライドも利用可能です。
ベルトドリフトは、トラッキングが積極的に補正されていないベルト駆動の仕上げ機であればどの機種でも発生します。機械の電源を初めて入れたときやベルト交換後に短時間ドリフトを確認し、ベルトがまっすぐ走るまでトラッキング補正ナットを少しずつ微調整するのは正常な作業です。適切なトラッキング(補正)機構を備えていない機械は、より頻繁にずれ、ベルトの摩耗も早くなります。
モーターだけでなく主要コンポーネント全体が対象であること、期間が明記されていること、その期間中は1件ごとのサービス費用がかからないこと、そして販売店の非公式なサポートだけでなくメーカーへの直接の窓口があることを確認してください。
価格は、加工幅、自動化レベル(手動またはCNC制御リフト)、シングルまたはデュアルモーター駆動、ワイヤードローイングユニットやワーク保持システムなどのオプションによって決まります。意味のある見積もりには、型番だけでなく、材質、板厚範囲、目標とする仕上げが不可欠です。


















