結論から
バリ取りは切断エッジを丸めてバリを除去し安全性を向上させ、面取りは新たに規定の角度のエッジを切削します — 最も一般的には溶接準備のためです。多くの工場では両方が必要で、その順序で行います。
工場の現場で5人に「バリ取り」と「面取り」の定義を尋ねれば、通常5人とも少しずつ異なる答えを返します。どちらの用語も板金・厚板加工の現場で大まかに、時には互換的に使われますが、これらは2つの異なるエッジの問題を解決するものであり、混同すると誤った機械を見積もってしまう原因になります。
ここでは実用的な内訳を紹介します:各工程が実際に何を行うか、なぜ後工程で重要か、そしてあなたの工場がバリ取り機、面取り機、またはその両方を必要とするかを判断する方法です。
バリ取りが実際に行うこと
金属がレーザー、プラズマ、パンチング、または鋸で切断されるたびに、その工程はバリを残します:切断エッジに沿った小さな隆起した破片や、押し出された材料のギザギザした断片です。バリ取りはこれらのバリを除去し、部品の全体的な形状や寸法を変えることなくエッジを軽く丸めます。これはエッジラウンディングと呼ばれることもあり、実際の結果は鋭いまたはギザギザしたエッジではなく、滑らかで一貫して丸みを帯びたエッジになります。加工業者が部品のバリ取りを行う主な理由は単純です:鋭いバリは手で部品を扱う人にとって安全上の危険であり、コーティング、ガスケット、または嵌合部品に引っかかる可能性があり、組立や溶接時の精密なフィットアップを妨げます。これが、バリ取りが通常レーザーやプラズマ切断直後の最初の仕上げ工程である理由でもあります — 切断が新しいほど、バリは鋭くなります。
面取りが実際に行うこと
面取りは意図的で制御された工程です — 既存のエッジを滑らかにするだけでなく、板や部品のエッジに沿って新たに規定の角度の面を切削します。一般的には用途に応じて30°〜45°の範囲です。厚板加工では、この角度のエッジは最も一般的に開先(ベベル)と呼ばれ、面取りと開先加工という用語は溶接準備作業で頻繁に互換的に使用されます。板のエッジを面取りまたは開先加工する主な理由は溶接です:開先加工されたエッジはグルーブを形成し、溶接金属が表面に留まるだけでなく継手を完全に貫通することを可能にします。これは造船、圧力容器、および重量鉄鋼加工における構造溶接にとって重要です。面取りはまた、溶接要件とは無関係に、組立クリアランスや規定の化粧エッジのために鋭い90°の角を除去するためにも使用されます。
バリ取り vs 面取りの概要
バリ取り
- 切断や機械加工で生じたバリを除去する
- 既存のエッジを丸める — 新しい角度は切削しない
- 主な目的:安全性、コーティングの密着性、フィットアップ
- 通常、レーザー/プラズマ切断後の最初の仕上げ工程
面取り / 開先加工
- 新たに規定の角度のエッジを切削する(一般的に30°〜45°)
- 鋭さだけでなくエッジの形状を変更する
- 主な目的:溶け込み、組立クリアランス、規定のエッジ
- 通常、溶接または最終組立の前に適用される
両方が必要ですか?
多くの構造鋼および厚板加工工場では、同じワークフローで両方の工程が必要です:まず切断エッジのバリを取り除き、次に溶接されるエッジを面取りまたは開先加工します。PCLの MDCシリーズ面取り機 は MDシリーズバリ取りプラットフォームを直接ベースに構築されており、オプションのワイヤードローイングホイールを備えているため、単一の生産ラインでエッジラウンディング、溶接準備のための面取り、およびブラシ仕上げのワイヤードロー仕上げを1パスで実現でき、板を2台の別々の機械に通す必要がありません。
典型的な生産ワークフロー:切断から溶接準備完了まで
鉄骨ファブリケーターにとって、バリ取りと面取りは通常、同じ生産工程の中で2つの別個のステップとして現れます。鋼板や形鋼はまずレーザーまたはプラズマ切断を経て、切断されたすべてのエッジにバリが残ります。部品が次の工程へ進む前にバリ取りを通り、バリを除去して安全で均一な丸みのあるエッジに仕上げます。このステップだけで、溶接されない部品や、きれいで塗装可能な表面だけが必要な部品には十分なことが多いです。溶接ステーションへ向かう部品では工程が続きます。構造溶接を担うエッジは、溶接施工要領書で指定された角度に面取りまたは開先加工され、溶接金属が継手を完全に溶け込ませるために必要な開先が形成されます。両方のステップが完了して初めて、部品は組立と溶接へ進みます。開先のないエッジを溶接する前にバリ取りを省略すると、汚染物質や鋭い破片が残り溶接品質を損なう可能性があるため、多くの工場ではその後の工程に関わらずバリ取りを必須ステップとして扱っています。
自社工場に最適な機械の選び方
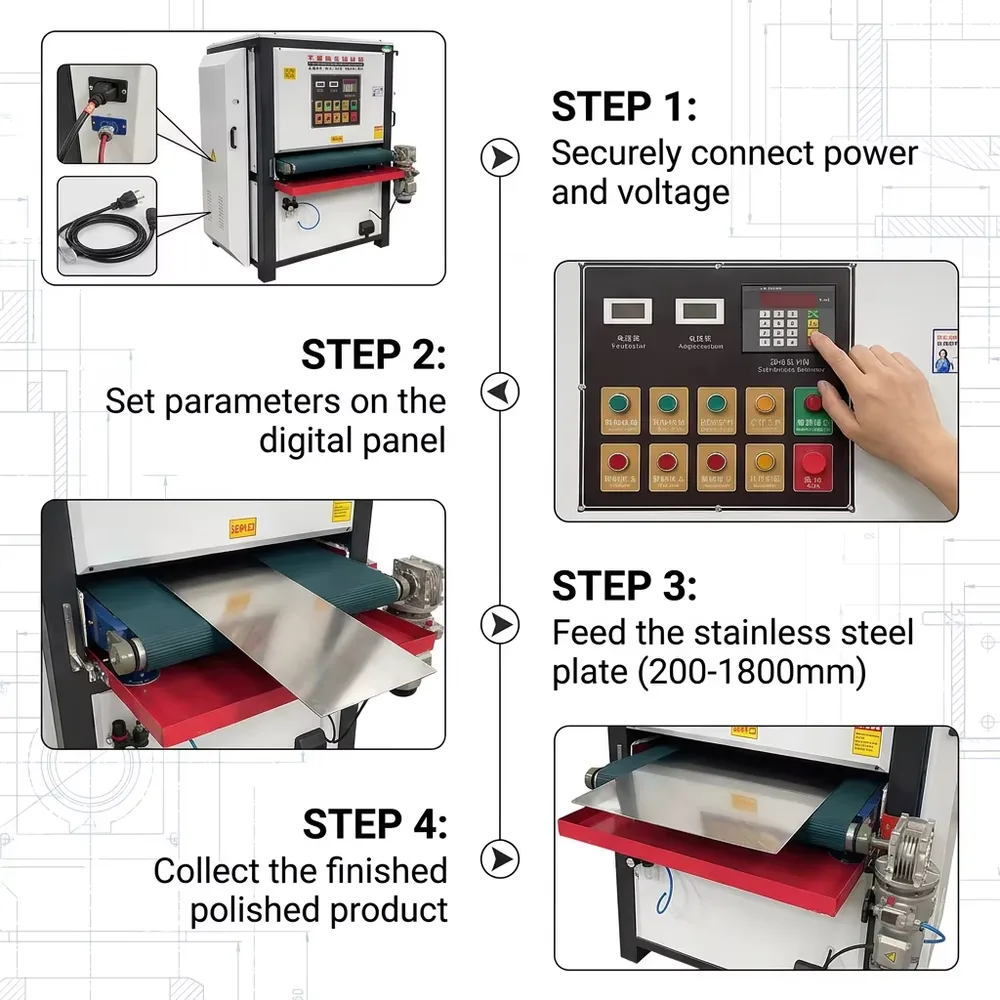
レーザーやプラズマテーブルから出てくる鋭く危険なエッジ、つまり安全に取り扱え塗装やコーティングに適した部品が必要な場合、まずは バリ取り機から始めましょう。PCLの平板バリ取り・ヘアライン加工ラインは、200~1,800 mmのカスタム幅に対応し、110/220/380V電源で稼働、CE認証を取得しており、1台のラインでつや消し、ヘアライン、エッジバリ取り、鏡面仕上げを実現します。溶接準備、つまり鉄骨、圧力容器、造船など、溶加材を継手に溶け込ませる必要がある用途が主な要件であれば、 面取り機・開先加工機、例えばMDCシリーズのユニバーサルホイールヘッドが適した出発点です。また、同じ部品にエッジの丸め加工と溶接準備の開先加工の両方が日常的に必要な工場では、2台の別々の機械に材料を通すのではなく、両方の機能を備えた複合ラインを検討してください。
よくある質問
いいえ、同じ生産ライン上でも解決する課題が異なります。バリ取りはバリを除去し、既存の切断エッジの角度を変えずに丸めます。面取り(鋼板加工では開先加工と呼ばれることが多い)は、新たに意図的な角度のエッジを切削し、多くの場合溶接のための継手を準備します。多くの工場ではこの順序で両方が必要です。まずバリ取り、次に溶接するエッジの面取りまたは開先加工です。
鋼板加工では、これらの用語はしばしば同じ意味で使われます。どちらも、最も一般的には溶接準備のために、定められた角度のエッジを切削することを指します。小さい角度のエッジ処理を「面取り」、より大きな溶接準備角度を「開先」と呼び分ける工場もありますが、両者を区別する業界共通の基準はありません。
はい。溶接前にバリや緩い破片を除去することで、きれいで均一な溶接継手が確保され、溶接池への汚染物質の巻き込みリスクが低減します。
溶接準備の開先角度は、鋼板厚、継手設計、溶接プロセスに応じて、片側あたり30°~45°が一般的です。必要な角度は必ず溶接施工要領書(WPS)で確認してください。
PCLのMDCシリーズのようないくつかのプラットフォームは、共通のバリ取りプラットフォームにオプションのヘアライン加工ホイールを組み合わせて構築されており、同じパスでエッジの丸め加工とヘアライン仕上げが可能です。専用の複合ラインは、2台の別々の機械に部品を通すよりも材料のハンドリングを削減できます。