Краткий ответ
Удаление заусенцев скругляет резаную кромку, убирая заусенцы и повышая безопасность; снятие фаски формирует новую заданную угловую кромку — чаще всего для подготовки под сварку. Многим цехам нужны оба процесса, именно в таком порядке.
Спросите пятерых человек в цеху, чем «удаление заусенцев» отличается от «снятия фаски», и вы, скорее всего, получите пять немного разных ответов. Оба термина свободно используют в производстве листовых и толстолистовых деталей, иногда как взаимозаменяемые, но они решают две разные задачи по обработке кромки — и путаница между ними легко приводит к тому, что вы запрашиваете цену не на тот станок.
Вот практическая разбивка: что на самом деле делает каждый процесс, почему это важно на последующих этапах и как определить, нужен ли вашему цеху станок для удаления заусенцев, станок для снятия фаски или оба.
Что на самом деле делает удаление заусенцев
Когда металл режут — лазером, плазмой, штамповкой или пилой — на кромке остаются заусенцы: небольшие выступающие заострённые частицы или рваные фрагменты вытесненного материала. Удаление заусенцев убирает их и слегка скругляет кромку, не меняя общую форму и размеры детали. Иногда это называют скруглением кромки, поскольку практический результат — гладкая, равномерно скруглённая кромка вместо острой или зазубренной. Основные причины, по которым производители удаляют заусенцы, просты: острые заусенцы опасны для тех, кто берёт деталь руками, они могут цепляться за покрытия, прокладки или сопрягаемые детали и мешают точной подгонке при сборке или сварке. Именно поэтому удаление заусенцев обычно является первым финишным этапом сразу после лазерной или плазменной резки — чем свежее рез, тем острее заусенец.
Что на самом деле делает снятие фаски
Снятие фаски — это намеренный, контролируемый процесс: он не просто сглаживает существующую кромку, а формирует новую заданную угловую поверхность вдоль кромки листа или детали, обычно в диапазоне 30°–45° в зависимости от применения. В производстве толстолистовых деталей такую угловую кромку чаще всего называют разделкой (bevel), и термины «снятие фаски» и «разделка кромок» часто используют как взаимозаменяемые для подготовки под сварку. Основная причина снимать фаску или разделывать кромку листа — сварка: скошенная кромка создаёт канавку, позволяющую наплавляемому металлу полностью проплавить соединение, а не оставаться только на поверхности, что критично для несущих швов в судостроении, сосудах под давлением и тяжёлом стальном производстве. Снятие фаски также применяют для удаления острых углов 90° для зазора при сборке или получения заданной декоративной кромки — независимо от требований сварки.
Удаление заусенцев и снятие фаски: кратко
Удаление заусенцев
- Убирает заусенцы, оставшиеся после резки или мехобработки
- Скругляет существующую кромку — новый угол не формируется
- Основная цель: безопасность, чистая адгезия покрытия, подгонка
- Как правило, первый финишный этап после лазерной/плазменной резки
Снятие фаски / разделка кромок
- Формирует новую заданную угловую кромку (обычно 30°–45°)
- Меняет геометрию кромки, а не только её остроту
- Основная цель: проплавление шва, зазор при сборке, заданная кромка
- Как правило, выполняется перед сваркой или окончательной сборкой
Нужны ли оба процесса?
Многим цехам по производству строительных металлоконструкций и толстолистовых деталей нужны оба процесса в одном технологическом цикле: сначала удалить заусенцы с резаной кромки, затем снять фаску или разделать кромки, которые будут свариваться. Станок PCL серии MDC для снятия фаски создан непосредственно на базе платформы серии MD для удаления заусенцевс опциональным колесом для протяжки проволоки — так одна производственная линия обеспечивает скругление кромки, фаску для подготовки под сварку и финишную обработку протяжкой за один проход, вместо того чтобы прогонять листы через два отдельных станка.
Типичный производственный цикл: от резки до готовности к сварке
Для производителя металлоконструкций снятие заусенцев и снятие фаски обычно представляют собой два отдельных этапа в одной производственной цепочке. Лист или профиль сначала проходит лазерную или плазменную резку, после которой на каждой резаной кромке остаются заусенцы. Прежде чем деталь уйдёт дальше по линии, она проходит снятие заусенцев, чтобы удалить эти заусенцы и получить безопасную, равномерно скруглённую кромку — для деталей, которые не будут свариваться или которым нужна лишь чистая поверхность под окраску, этого этапа зачастую достаточно. Для деталей, направляемых на сварочный участок, последовательность продолжается: кромки, на которых будет выполняться конструкционный сварной шов, скашиваются под углом, указанным в технологии сварки, создавая разделку, необходимую для полного проплавления соединения наплавляемым металлом. И только после завершения обоих этапов деталь поступает на сборку и сварку. Пропуск снятия заусенцев перед сваркой кромок без фаски может оставить загрязнения и острые фрагменты, снижающие качество шва, — именно поэтому многие цеха считают снятие заусенцев обязательным этапом независимо от того, что происходит дальше.
Как выбрать подходящий станок для вашего производства
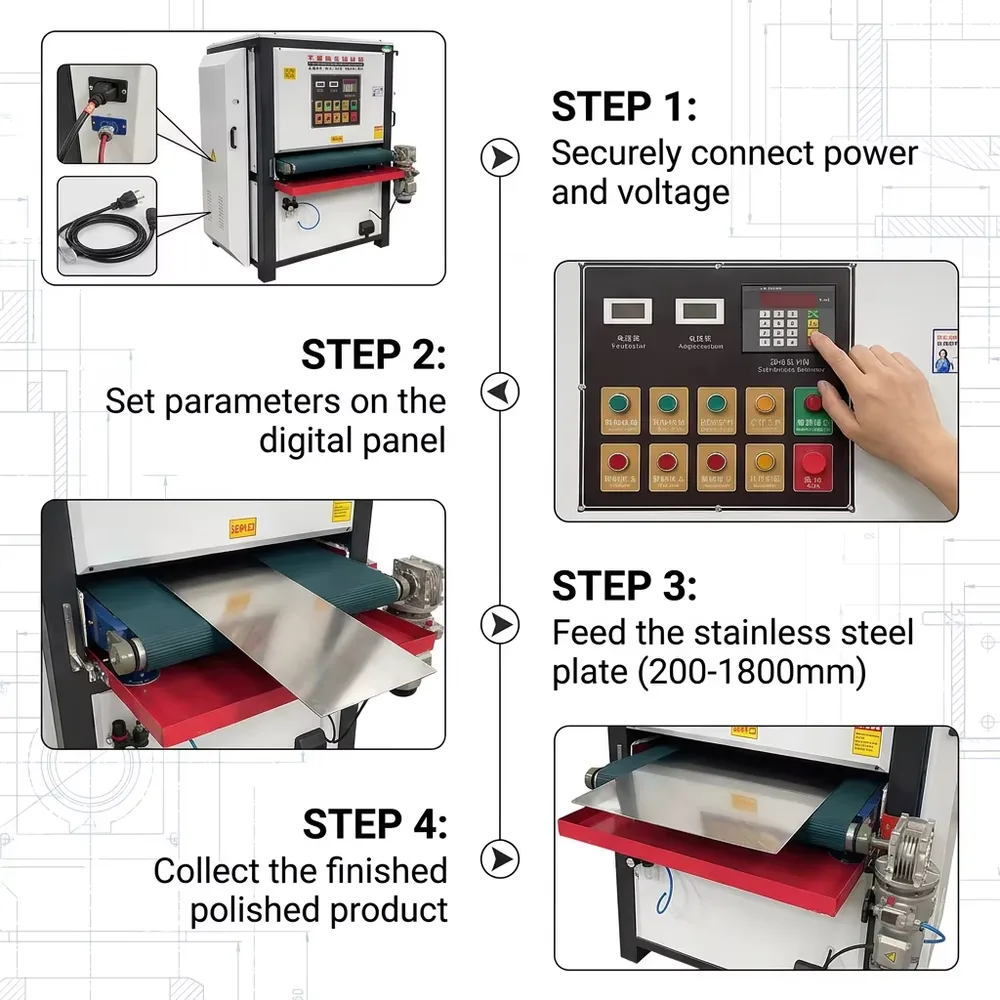
Если ваша основная проблема — острые, травмоопасные кромки после лазерного или плазменного стола, то есть детали, которые должны быть безопасными в обращении и готовыми к нанесению покрытия или окраске, начните с станка для снятия заусенцев. Линия PCL для плоскостного снятия заусенцев и шлифования под шлифовальную шкурку работает с нестандартной шириной от 200 до 1 800 мм, питается от сети 110/220/380 В и имеет сертификат CE, обеспечивая матовую, шлифованную, со снятой фаской или зеркальную поверхность на одной линии. Если ваша основная задача — подготовка под сварку: конструкционная сталь, сосуды под давлением, судостроение или любое применение, где наплавляемый металл должен проплавить соединение, — то станок для снятия фаски или кромкоскашивающий станок, например универсальная кромкофрезерная головка серии MDC, станет правильной отправной точкой. А если вашему цеху регулярно требуются и скругление кромок, и фаски под сварку на одних и тех же деталях, рассмотрите линию с комбинированными возможностями, а не прогоняйте материал через два отдельных станка.
Часто задаваемые вопросы
Нет — они решают разные задачи на одной производственной линии. Снятие заусенцев удаляет заусенцы и скругляет существующую резаную кромку, не меняя её угол; снятие фаски (в работе с листом часто называемое скосом кромки) формирует новую кромку с заданным углом, чаще всего для подготовки соединения под сварку. Многим цехам нужно и то, и другое, именно в таком порядке: сначала снять заусенцы, затем снять фаску или скосить кромки, которые будут свариваться.
В производстве металлоконструкций из листа эти термины часто используются как взаимозаменяемые. Оба означают формирование кромки с заданным углом, чаще всего для подготовки под сварку. Некоторые цеха используют «фаску» для небольшого скоса кромки, а «скос» — для большего угла под сварку, но единого отраслевого стандарта, разграничивающего эти два понятия, не существует.
Да. Удаление заусенцев и рыхлых фрагментов перед сваркой помогает обеспечить чистое, однородное сварное соединение и снижает риск попадания загрязнений в сварочную ванну.
Углы фаски под сварку обычно составляют от 30° до 45° на сторону в зависимости от толщины листа, конструкции соединения и способа сварки — всегда сверяйте требуемый угол с технологией сварки (WPS).
Некоторые платформы, например серия MDC от PCL, построены на общей базе для снятия заусенцев с опциональным шлифовальным кругом, что позволяет скруглить кромку и получить шлифованную поверхность за один проход. Специализированная комбинированная линия может сократить объём такелажных работ по сравнению с прогоном деталей через два отдельных станка.