Réponse rapide
L'ébavurage arrondit un bord découpé pour éliminer les bavures et améliorer la sécurité ; le chanfreinage réalise un nouveau bord angulaire défini — le plus souvent pour la préparation au soudage. De nombreux ateliers ont besoin des deux, dans cet ordre.
Demandez à cinq personnes sur un plancher d'atelier de définir « ébavurage » par rapport à « chanfreinage » et vous obtiendrez généralement cinq réponses légèrement différentes. Les deux termes sont employés à la légère dans la tôlerie et la chaudronnerie, parfois de façon interchangeable, mais ils résolvent deux problèmes de bord différents — et les confondre est un moyen facile de finir par chiffrer la mauvaise machine.
Voici la décomposition pratique : ce que chaque procédé fait réellement, pourquoi cela compte en aval, et comment déterminer si votre atelier a besoin d'une ébavureuse, d'une chanfreineuse, ou des deux.
Ce que fait réellement l'ébavurage
Chaque fois que du métal est découpé — par laser, plasma, poinçonnage ou sciage — le procédé laisse des bavures : de petites échardes en relief ou des fragments irréguliers de matière déplacée le long du bord découpé. L'ébavurage élimine ces bavures et arrondit légèrement le bord, sans modifier la forme ni les dimensions globales de la pièce. On parle parfois d'arrondi de bord, car le résultat pratique est un bord lisse et régulièrement arrondi plutôt qu'un bord vif ou déchiqueté. Les principales raisons pour lesquelles les fabricants ébavurent les pièces sont simples : les bavures vives sont un danger pour quiconque manipule la pièce à la main, elles peuvent accrocher les revêtements, les joints ou les composants d'assemblage, et elles nuisent à la précision de l'ajustement lors de l'assemblage ou du soudage. C'est aussi pourquoi l'ébavurage est généralement la première étape de finition juste après la découpe laser ou plasma — plus la coupe est fraîche, plus la bavure est vive.
Ce que fait réellement le chanfreinage
Le chanfreinage est un procédé délibéré et contrôlé — il ne se contente pas de lisser un bord existant, il découpe une nouvelle surface angulaire définie le long du bord de la tôle ou de la pièce, généralement dans la plage de 30° à 45° selon l'application. En chaudronnerie, ce bord angulaire est le plus souvent appelé chanfrein, et les termes chanfreinage et biseautage sont fréquemment employés de façon interchangeable pour les travaux de préparation au soudage. La principale raison de chanfreiner ou biseauter un bord de tôle est le soudage : un bord chanfreiné crée une gorge qui permet au métal d'apport de pénétrer entièrement à travers le joint, plutôt que de rester uniquement en surface, ce qui est essentiel pour les soudures structurales en construction navale, appareils à pression et chaudronnerie lourde. Le chanfreinage sert aussi à éliminer les angles vifs à 90° pour le dégagement d'assemblage ou un bord esthétique défini, indépendamment de toute exigence de soudage.
Ébavurage vs chanfreinage en un coup d'œil
Ébavurage
- Élimine les bavures laissées par la découpe ou l'usinage
- Arrondit le bord existant — aucun nouvel angle n'est découpé
- Motif principal : sécurité, bonne adhérence des revêtements, ajustement
- Généralement la première étape de finition après la découpe laser/plasma
Chanfreinage / Biseautage
- Découpe un nouveau bord angulaire défini (couramment 30°–45°)
- Modifie la géométrie du bord, pas seulement sa vivacité
- Motif principal : pénétration de soudure, dégagement d'assemblage, bord défini
- Généralement appliqué avant le soudage ou l'assemblage final
Avez-vous besoin des deux ?
De nombreux ateliers de charpente métallique et de chaudronnerie ont besoin des deux procédés dans le même flux de production : ébavurer d'abord le bord découpé pour éliminer les fragments vifs, puis chanfreiner ou biseauter les bords qui seront soudés. La chanfreineuse de la série MDC de PCL est construite directement sur la plateforme d'ébavurage de la série MD, avec une meule à dépolir en option — ainsi une seule ligne de production peut assurer l'arrondi de bord, un chanfrein pour la préparation au soudage et une finition brossée en une seule passe, au lieu de faire transiter les tôles par deux machines distinctes.
Un flux de production typique : de la découpe à la pièce prête à souder
Pour un fabricant de charpentes métalliques, l'ébavurage et le chanfreinage apparaissent généralement comme deux étapes distinctes d'une même séquence de production. La tôle ou le profilé passe d'abord par le découpage laser ou plasma, qui laisse des bavures sur chaque bord coupé. Avant que la pièce ne poursuive sa progression sur la ligne, elle passe par l'ébavurage pour éliminer ces bavures et obtenir un bord arrondi, sûr et régulier — cette seule étape suffit souvent pour les pièces qui ne seront pas soudées, ou qui nécessitent uniquement une surface propre et apte à la peinture. Pour les pièces destinées à un poste de soudage, la séquence se poursuit : les bords qui supporteront une soudure structurelle sont chanfreinés ou biseautés à l'angle spécifié dans le mode opératoire de soudage, créant ainsi la gorge nécessaire au métal d'apport pour pénétrer pleinement le joint. Ce n'est qu'une fois ces deux étapes terminées que la pièce passe à l'assemblage et au soudage. Sauter l'ébavurage avant de souder des bords non chanfreinés peut laisser des contaminants et des fragments acérés qui compromettent la qualité de la soudure ; c'est pourquoi de nombreux ateliers considèrent l'ébavurage comme une étape non négociable, quelle que soit l'opération suivante.
Choisir la bonne machine pour votre atelier
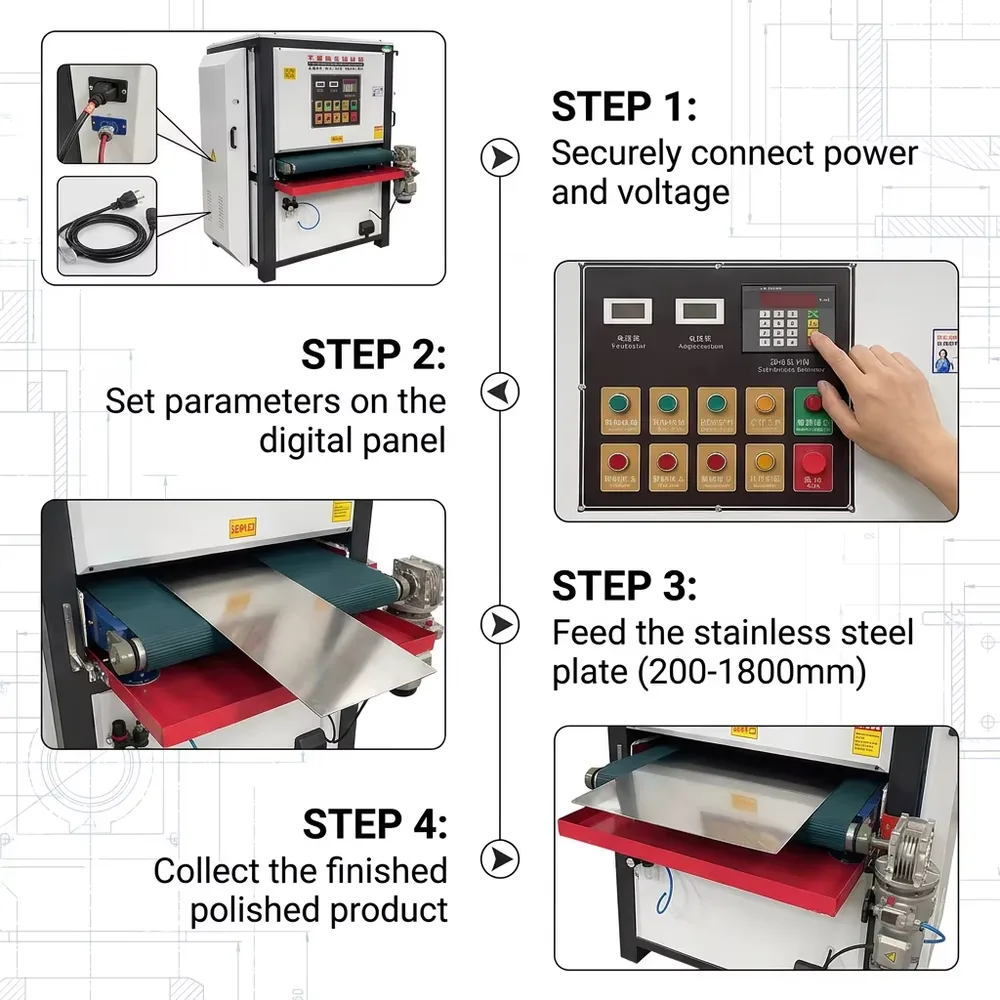
Si votre problème principal concerne des bords acérés et dangereux sortant de la table laser ou plasma — des pièces qui doivent être sûres à manipuler et prêtes pour le revêtement ou la peinture — commencez par une machine d'ébavurage. La ligne d'ébavurage à plat et de satinage PCL traite des largeurs sur mesure de 200 à 1 800 mm, fonctionne en 110/220/380V et est certifiée CE, produisant des finitions mates, brossées, ébavurées sur chant ou miroir à partir d'une seule ligne. Si votre besoin principal est la préparation au soudage — charpente métallique, appareils à pression, construction navale ou toute application où le métal d'apport doit pénétrer le joint — une machine à chanfreiner ou à biseauter, comme la tête universelle à meule MDC-Series, constitue le bon point de départ. Et si votre atelier a régulièrement besoin à la fois d'arrondir les bords et de réaliser des chanfreins de préparation au soudage sur les mêmes pièces, optez pour une ligne à capacités combinées plutôt que de faire passer le matériau dans deux machines distinctes.
Questions fréquentes
Non — ils résolvent des problèmes différents sur la même ligne de production. L'ébavurage élimine les bavures et arrondit un bord coupé existant sans modifier son angle ; le chanfreinage (souvent appelé biseautage en tôlerie) crée un nouveau bord délibérément incliné, le plus souvent pour préparer un joint au soudage. De nombreux ateliers ont besoin des deux, dans cet ordre : ébavurer d'abord, puis chanfreiner ou biseauter les bords qui seront soudés.
En tôlerie, les deux termes sont souvent utilisés de manière interchangeable. Tous deux désignent la découpe d'un bord incliné défini, le plus souvent pour la préparation au soudage. Certains ateliers réservent le terme « chanfrein » à une petite rupture d'angle et « biseau » à un angle plus important de préparation au soudage, mais aucune norme industrielle universelle ne distingue les deux.
Oui. Éliminer les bavures et les fragments libres avant le soudage permet d'obtenir un joint soudé propre et régulier et réduit le risque de contaminants piégés dans le bain de fusion.
Les angles de chanfrein de préparation au soudage vont généralement de 30° à 45° par côté, selon l'épaisseur de la tôle, la conception du joint et le procédé de soudage — vérifiez toujours l'angle requis dans votre descriptif de mode opératoire de soudage (WPS).
Certaines plateformes, comme la MDC-Series de PCL, sont construites sur une base d'ébavurage commune avec une meule de satinage en option, permettant d'arrondir les bords et d'obtenir une finition brossée en une seule passe. Une ligne combinée dédiée peut réduire la manutention par rapport au passage des pièces dans deux machines distinctes.