תשובה קצרה
הסרת גרדים מעגלת קצה חתוך כדי להסיר גרדים ולשפר את הבטיחות; שיפוע חותך קצה זוויתי חדש ומוגדר — לרוב כהכנה לריתוך. בתי מלאכה רבים זקוקים לשניהם, ובסדר הזה.
שאלו חמישה אנשים ברצפת הייצור להגדיר 'הסרת גרדים' לעומת 'שיפוע' ותקבלו בדרך כלל חמש תשובות שונות במקצת. שני המונחים נזרקים לחלל האוויר בחופשיות בעיבוד פחים ולוחות, לעיתים כמעט interchangeably, אבל הם פותרים שתי בעיות קצה שונות — ובלבול ביניהם הוא דרך קלה להגיע להצעת מחיר למכונה הלא נכונה.
הנה הפירוט המעשי: מה כל תהליך עושה בפועל, מדוע זה חשוב בהמשך הדרך, ואיך להבין אם בית המלאכה שלכם זקוק למכונת הסרת גרדים, למכונת שיפוע, או לשתיהן.
מה באמת עושה הסרת גרדים
בכל פעם שמתכת נחתכת — בלייזר, בפלזמה, בניקוב או בניסור — התהליך מותיר גרדים: רסיסים קטנים בולטים או שברים מרוטים של חומר שנעקר לאורך הקצה החתוך. הסרת גרדים מסירה את הגרדים הללו ומעגלת קלות את הקצה, מבלי לשנות את צורת החלק או מידותיו הכוללות. לכך קוראים לעיתים עיגול קצה, שכן התוצאה המעשית היא קצה חלק ומעוגל באופן עקבי ולא קצה חד או משונן. הסיבות העיקריות לכך שמעבדות מסירות גרדים מחלקים הן פשוטות: גרדים חדים מהווים סכנת בטיחות לכל מי שמטפל בחלק ביד, הם עלולים להיתפס בציפויים, באטמים או ברכיבים מצומדים, והם מפריעים להתאמה מדויקת בזמן ההרכבה או הריתוך. זו גם הסיבה לכך שהסרת גרדים היא בדרך כלל שלב הגימור הראשון מיד לאחר חיתוך בלייזר או בפלזמה — ככל שהחתך טרי יותר, הגרד חד יותר.
מה באמת עושה שיפוע
שיפוע הוא תהליך מכוון ומבוקר — הוא לא רק מחליק קצה קיים, אלא חותך משטח זוויתי חדש ומוגדר לאורך קצה הלוח או החלק, בדרך כלל בטווח של 30°–45° בהתאם ליישום. בעיבוד לוחות, קצה זוויתי זה נקרא לרוב bevel, והמונחים שיפוע ו-beveling משמשים לעיתים קרובות לסירוגין בעבודות הכנה לריתוך. הסיבה העיקרית לשייף או לשפע קצה לוח היא ריתוך: קצה משופע יוצר חריץ המאפשר לחומר המילוי של הריתוך לחדור באופן מלא דרך המפרק, במקום לשבת רק על פני השטח, וזה קריטי לריתוכים מבניים בבניית אוניות, בכלי לחץ ובעיבוד פלדה כבד. שיפוע משמש גם להסרת פינות חדות של 90° לצורך מרווח הרכבה או קצה אסתטי מוגדר, ללא תלות בדרישת ריתוך כלשהי.
הסרת גרדים מול שיפוע במבט חטוף
הסרת גרדים
- מסירה גרדים שנותרו מחיתוך או עיבוד שבבי
- מעגלת את הקצה הקיים — לא נחתכת זווית חדשה
- הגורם העיקרי: בטיחות, הידבקות נקייה של ציפוי, התאמה
- בדרך כלל שלב הגימור הראשון לאחר חיתוך בלייזר/בפלזמה
שיפוע / Beveling
- חותך קצה זוויתי חדש ומוגדר (בדרך כלל 30°–45°)
- משנה את גיאומטריית הקצה, לא רק את חדותו
- הגורם העיקרי: חדירת ריתוך, מרווח הרכבה, קצה מוגדר
- מיושם בדרך כלל לפני ריתוך או הרכבה סופית
האם אתם זקוקים לשניהם?
בתי מלאכה רבים לעיבוד פלדה מבנית ולוחות זקוקים לשני התהליכים באותו תהליך עבודה: הסירו גרדים מהקצה החתוך תחילה כדי להסיר שברים חדים, ואז שיפעו או עשו bevel לקצוות שיותכו. מכונת ה- MDC-Series chamfering machine של PCL בנויה ישירות על MD-Series deburring platform, עם גלגל משיכת תיל אופציונלי — כך שקו ייצור אחד יכול לספק עיגול קצה, שיפוע להכנה לריתוך וגימור מברשת במשיכת תיל במעבר אחד, במקום להעביר לוחות דרך שתי מכונות נפרדות.
תהליך ייצור טיפוסי: מחיתוך ועד מוכן לריתוך
אצל יצרן פלדה מבנית, הסרת גרדים (דבורינג) והשחזה (צ'מפרינג) מופיעות בדרך כלל כשני שלבים נפרדים באותו רצף ייצור. פח או פרופיל עוברים תחילה חיתוך בלייזר או בפלזמה, שמשאיר גרדים לאורך כל שפת חיתוך. לפני שהחלק ממשיך הלאה בקו, הוא עובר הסרת גרדים כדי להסיר את הגרדים וליצור שפה מעוגלת ובטוחה באופן אחיד — שלב זה לבדו מספיק לרוב עבור חלקים שלא ירתכו, או שזקוקים רק למשטח נקי וצביע. עבור חלקים שמיועדים לעמדת ריתוך, הרצף ממשיך: שפות שיישאו ריתוך מבני מושחזות בזווית הנקובה בנוהל הריתוך, ויוצרות את החריץ שהחומר הממלא זקוק לו כדי לחדור את החיבור לעומקו. רק לאחר השלמת שני השלבים עובר החלק להתאמה ולריתוך. דילוג על הסרת גרדים לפני ריתוך שפות לא מושחזות עלול להשאיר מזהמים ורסיסים חדים שפוגעים באיכות הריתוך, ולכן בתי מלאכה רבים מתייחסים להסרת גרדים כשלב שאינו נתון לפשרה, ללא קשר למה שקורה אחריו.
בחירת המכונה הנכונה לבית המלאכה שלך
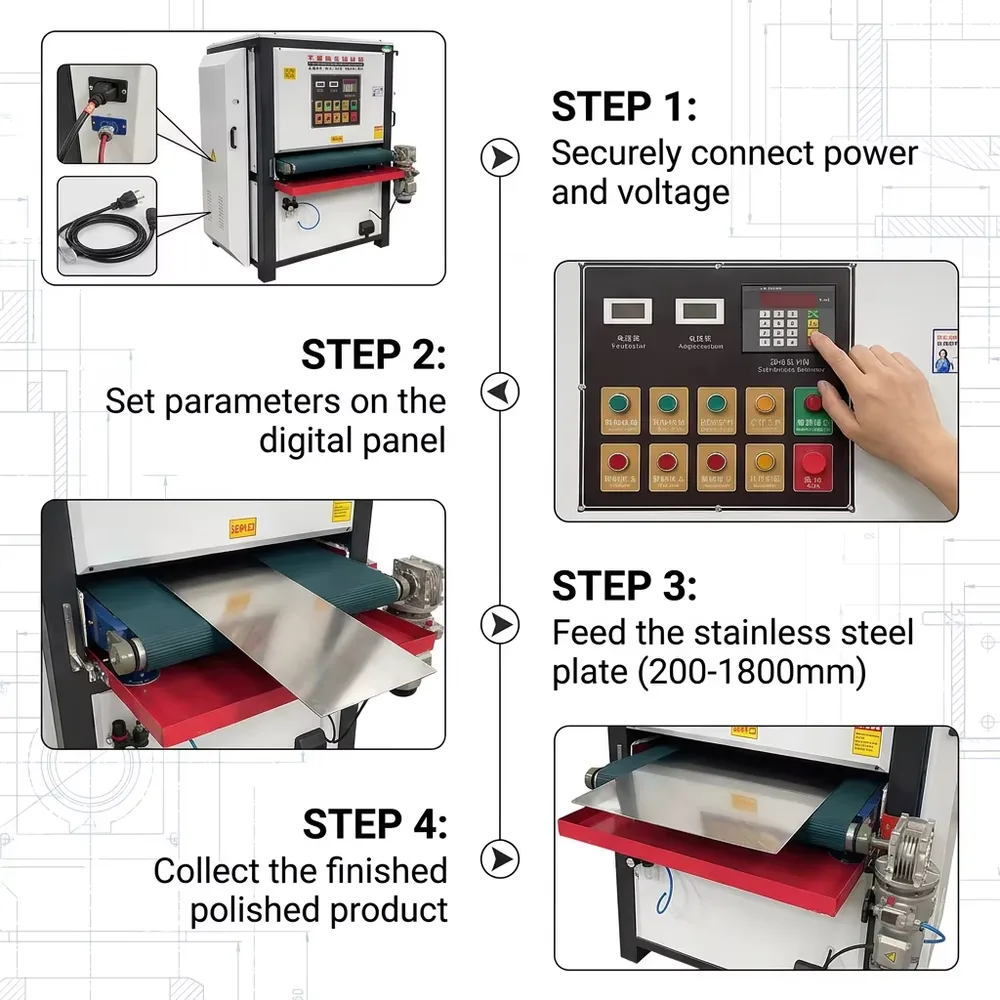
אם הבעיה העיקרית שלך היא שפות חדות ומסוכנות שיוצאות משולחן הלייזר או הפלזמה — חלקים שצריכים להיות בטוחים לטיפול ומוכנים לציפוי או צביעה — התחל עם מכונת הסרת גרדים. קו הסרת הגרדים והמשיכה בחוט של PCL מטפל ברוחבים בהתאמה אישית מ-200 עד 1,800 מ"מ, פועל על מתח 110/220/380V ובעל תו תקן CE, ומייצר גימור מט, מוברש, עם שפות נטולות גרדים או מראה — מקו אחד. אם הדרישה העיקרית שלך היא הכנה לריתוך — פלדה מבנית, מכלי לחץ, בניית אוניות או כל יישום שבו חומר מילוי צריך לחדור לחיבור — מכונת השחזה או שיפוע, כמו ראש הגלגל האוניברסלי מסדרת MDC, היא נקודת ההתחלה הנכונה. ואם בית המלאכה שלך זקוק באופן שגרתי גם לעיגול שפות וגם לשיפועי הכנה לריתוך על אותם חלקים, חפש קו עם יכולת משולבת במקום להעביר חומר דרך שתי מכונות נפרדות.
שאלות נפוצות
לא — הן פותרות בעיות שונות באותו קו ייצור. הסרת גרדים מסירה גרדים ומעגלת שפת חיתוך קיימת מבלי לשנות את זוויתה; השחזה (המכונה לעתים שיפוע בעבודת פחים) חותכת שפה חדשה בזווית מכוונת, לרוב כהכנה לחיבור לריתוך. בתי מלאכה רבים זקוקים לשתיהן, בסדר הזה: קודם הסרת גרדים, אחר כך השחזה או שיפוע של השפות שירתכו.
בעבודת פחים, המונחים משמשים לעתים קרובות interchangeably. שניהם מתארים חיתוך של שפה בזווית מוגדרת, לרוב כהכנה לריתוך. יש בתי מלאכה שמשמרים את המונח "השחזה" לשבירת שפה בזווית קטנה ואת "שיפוע" לזווית הכנה גדולה יותר לריתוך, אך אין תקן תעשייתי אחיד שמבדיל בין השניים.
כן. הסרת גרדים ורסיסים רופפים לפני ריתוך מסייעת להבטיח חיבור ריתוך נקי ואחיד ומפחיתה את הסיכון למזהמים הלכודים בבריכת הריתוך.
זוויות שיפוע להכנה לריתוך נעות בדרך כלל בין 30° ל-45° לכל צד, בהתאם לעובי הפח, לתכנון החיבור ולתהליך הריתוך — תמיד אמת את הזווית הנדרשת מול מפרט נוהל הריתוך (WPS) שלך.
חלק מהפלטפורמות, כמו סדרת MDC של PCL, בנויות על פלטפורמת הסרת גרדים משותפת עם גלגל משיכה בחוט אופציונלי, ומאפשרות עיגול שפות וגימור מוברש במעבר אחד. קו משולב ייעודי יכול לצמצם את טיפול החומר לעומת העברת חלקים דרך שתי מכונות נפרדות.