Kurzantwort
Beim Entgraten wird eine Schnittkante verrundet, um Grate zu entfernen und die Sicherheit zu erhöhen; beim Fasen wird eine neue, definierte abgeschrägte Kante geschnitten — meist zur Schweißvorbereitung. Viele Werkstätten brauchen beides, und zwar in dieser Reihenfolge.
Fragt man fünf Leute in der Werkstatt nach dem Unterschied zwischen „Entgraten“ und „Fasen“, bekommt man meist fünf leicht unterschiedliche Antworten. Beide Begriffe werden in der Blech- und Plattenbearbeitung locker verwendet, manchmal sogar synonym, doch sie lösen zwei verschiedene Kantenprobleme — und wer sie verwechselt, kalkuliert schnell die falsche Maschine.
Hier die praktische Aufschlüsselung: was jedes Verfahren tatsächlich macht, warum es nachgelagert wichtig ist und wie Sie herausfinden, ob Ihre Werkstatt eine Entgratmaschine, eine Fasenmaschine oder beides braucht.
Was Entgraten tatsächlich macht
Wann immer Metall geschnitten wird — per Laser, Plasma, Stanzen oder Sägen — hinterlässt der Prozess Grate: kleine erhabene Splitter oder ausgefranste Fragmente verdrängten Materials entlang der Schnittkante. Beim Entgraten werden diese Grate entfernt und die Kante leicht verrundet, ohne die Gesamtform oder die Maße des Teils zu verändern. Manchmal wird das auch Kantenverrundung genannt, da das praktische Ergebnis eine glatte, gleichmäßig gerundete Kante ist statt einer scharfen oder ausgefransten. Die Hauptgründe, warum Fertigungsbetriebe Teile entgraten, sind eindeutig: scharfe Grate sind eine Verletzungsgefahr für alle, die das Teil von Hand anfassen, sie können Beschichtungen, Dichtungen oder Passflächen beschädigen und sie stören die präzise Passung bei Montage oder Schweißen. Deshalb ist Entgraten meist der erste Nachbearbeitungsschritt direkt nach dem Laser- oder Plasmaschneiden — je frischer der Schnitt, desto schärfer der Grat.
Was Fasen tatsächlich macht
Fasen ist ein gezielter, kontrollierter Prozess — es glättet nicht nur eine vorhandene Kante, sondern schneidet eine neue, definierte abgeschrägte Fläche entlang der Kante der Platte oder des Teils, üblicherweise im Bereich von 30°–45° je nach Anwendung. In der Blechbearbeitung wird diese abgeschrägte Kante meist als Fase bezeichnet, und die Begriffe Fasen und Anfasen werden bei der Schweißvorbereitung häufig synonym verwendet. Der Hauptgrund, eine Plattenkante zu fasen oder abzuschrägen, ist das Schweißen: Eine abgeschrägte Kante erzeugt eine Fuge, die es dem Schweißzusatz ermöglicht, den Stoß vollständig zu durchdringen, statt nur auf der Oberfläche zu liegen — entscheidend für konstruktive Schweißnähte im Schiffbau, bei Druckbehältern und im schweren Stahlbau. Fasen wird außerdem genutzt, um scharfe 90°-Ecken für Montagefreiheit oder eine definierte optische Kante zu entfernen, unabhängig von Schweißanforderungen.
Entgraten vs. Fasen auf einen Blick
Entgraten
- Entfernt Grate, die beim Schneiden oder Bearbeiten entstehen
- Verrundet die vorhandene Kante — es wird kein neuer Winkel geschnitten
- Hauptmotiv: Sicherheit, saubere Beschichtungshaftung, Passung
- Meist der erste Nachbearbeitungsschritt nach dem Laser-/Plasmaschneiden
Fasen / Anfasen
- Schneidet eine neue, definierte abgeschrägte Kante (üblicherweise 30°–45°)
- Verändert die Kantengeometrie, nicht nur ihre Schärfe
- Hauptmotiv: Schweißeinbrand, Montagefreiheit, definierte Kante
- Wird üblicherweise vor dem Schweißen oder der Endmontage angewendet
Brauchen Sie beides?
Viele Betriebe im Stahl- und Plattenbau brauchen beide Verfahren im selben Arbeitsablauf: zuerst die Schnittkante entgraten, um scharfe Fragmente zu entfernen, dann die zu schweißenden Kanten fasen oder abschrägen. PCLs Fasenmaschine der MDC-Serie baut direkt auf der Entgratplattform der MD-Serieauf, mit optionaler Bürstscheibe — so kann eine einzige Fertigungslinie Kantenverrundung, eine Fase zur Schweißvorbereitung und eine gebürstete Oberfläche in einem Durchgang liefern, statt Platten durch zwei separate Maschinen zu schleusen.
Ein typischer Produktionsablauf: vom Schnitt zur Schweißvorbereitung
Für einen Stahlbaufertiger treten Entgraten und Fasen meist als zwei getrennte Schritte in derselben Fertigungsfolge auf. Blech oder Profil durchläuft zunächst das Laser- oder Plasmaschneiden, das an jeder Schnittkante Grate hinterlässt. Bevor das Teil weiter in der Linie läuft, durchläuft es das Entgraten, um diese Grate zu entfernen und eine sichere, gleichmäßig gerundete Kante zu erzeugen — dieser Schritt allein reicht oft für Teile, die nicht geschweißt werden oder nur eine saubere, lackierbare Oberfläche brauchen. Für Teile, die zur Schweißstation gehen, geht die Folge weiter: Kanten, die eine konstruktive Schweißnaht tragen, werden auf den in der Schweißanweisung festgelegten Winkel gefast oder abgeschrägt, wodurch die Fuge entsteht, die der Schweißzusatz zum vollständigen Durchdringen des Stoßes braucht. Erst nach beiden Schritten geht das Teil zur Passung und zum Schweißen. Wird das Entgraten vor dem Schweißen nicht abgeschrägter Kanten übersprungen, können Verunreinigungen und scharfe Fragmente zurückbleiben, die die Schweißqualität beeinträchtigen — deshalb behandeln viele Werkstätten das Entgraten als unverzichtbaren Schritt, egal was danach passiert.
Die richtige Maschine für Ihre Werkstatt wählen
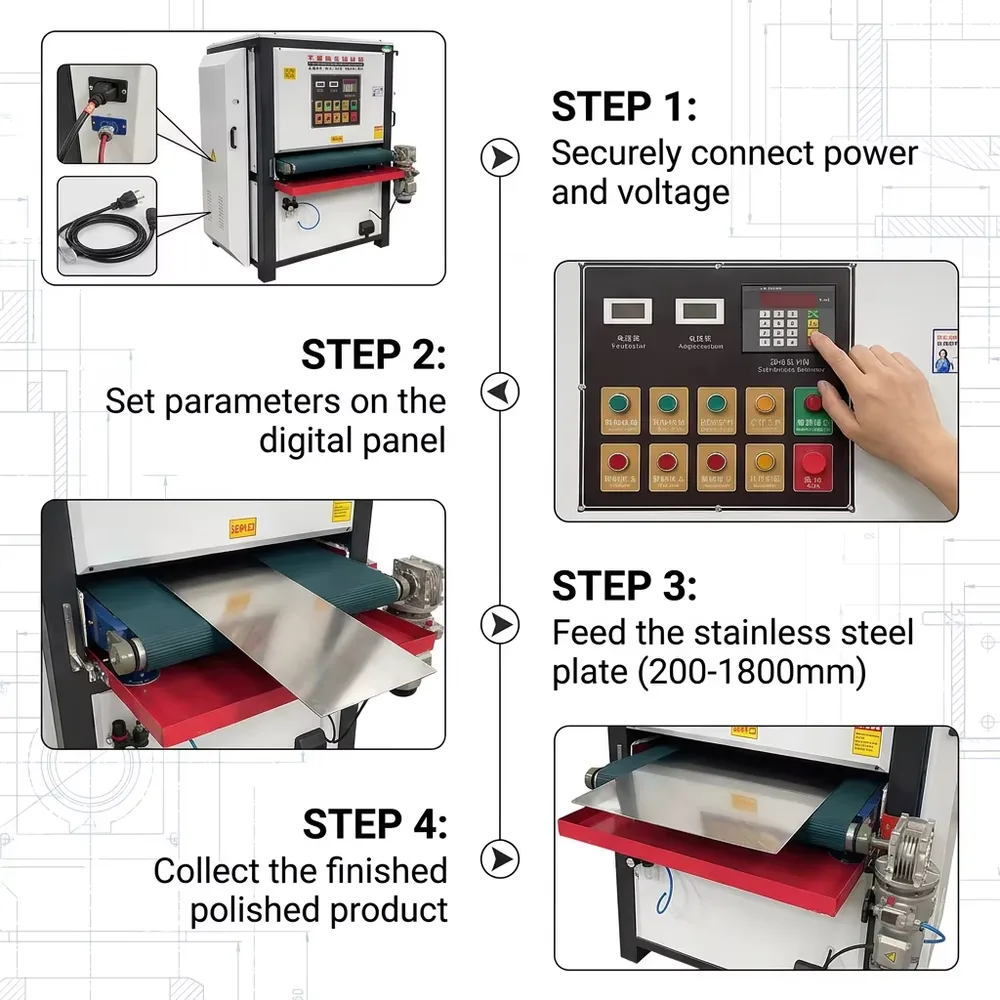
Wenn Ihr Hauptproblem scharfe, unsichere Kanten sind, die vom Laser- oder Plasmatisch kommen — Teile, die sicher zu handhaben und bereit für Beschichtung oder Lackierung sein müssen — beginnen Sie mit einer Entgratmaschine. PCLs Flach-Entgrat- und Bürstlinie verarbeitet Sonderbreiten von 200 bis 1.800 mm, läuft mit 110/220/380V und ist CE-zertifiziert; sie erzeugt matte, gebürstete, entgratete oder spiegelpolierte Oberflächen in einer Linie. Wenn Ihre Hauptanforderung die Schweißvorbereitung ist — Stahlbau, Druckbehälter, Schiffbau oder jede Anwendung, bei der Zusatzwerkstoff den Stoß durchdringen muss — dann ist eine Fasen- oder Kantenbearbeitungsmaschinewie der universelle Schwenkkopf der MDC-Serie ist der richtige Ausgangspunkt. Und wenn in Ihrem Betrieb routinemäßig sowohl Kantenverrundung als auch Schweißnahtvorbereitungsfasen an denselben Bauteilen erforderlich sind, sollten Sie eine Linie mit kombinierten Fähigkeiten in Betracht ziehen, anstatt das Material durch zwei separate Maschinen laufen zu lassen.
Häufig gestellte Fragen
Nein — sie lösen unterschiedliche Probleme in derselben Produktionslinie. Entgraten entfernt Grate und verrundet eine vorhandene Schnittkante, ohne deren Winkel zu verändern; Fasen (in der Blechbearbeitung oft als Schweißnahtvorbereitung bezeichnet) schneidet eine neue, bewusst abgewinkelte Kante, meistens um eine Verbindung für das Schweißen vorzubereiten. Viele Betriebe benötigen beides, in dieser Reihenfolge: zuerst entgraten, dann die Kanten, die geschweißt werden, fasen oder abschrägen.
In der Blechfertigung werden die Begriffe oft synonym verwendet. Beide beschreiben das Schneiden einer definierten abgewinkelten Kante, meistens zur Schweißnahtvorbereitung. Manche Betriebe reservieren „Fase" für eine kleine abgewinkelte Kantenbrechung und „Abschrägung" für einen größeren Schweißnahtvorbereitungswinkel, aber es gibt keinen allgemeinen Industriestandard, der die beiden unterscheidet.
Ja. Das Entfernen von Graten und losen Fragmenten vor dem Schweißen trägt dazu bei, eine saubere, gleichmäßige Schweißverbindung zu gewährleisten, und verringert das Risiko von eingeschlossenen Verunreinigungen im Schmelzbad.
Schweißnahtvorbereitungswinkel liegen üblicherweise zwischen 30° und 45° pro Seite, abhängig von Blechdicke, Verbindungsdesign und Schweißverfahren — bestätigen Sie den erforderlichen Winkel immer anhand Ihrer Schweißanweisung (WPS).
Einige Plattformen, wie die MDC-Serie von PCL, basieren auf einer gemeinsamen Entgratungsplattform mit einem optionalen Drahtziehrad, das Kantenverrundung und eine gebürstete Oberfläche in einem Durchgang ermöglicht. Eine dedizierte Kombinationslinie kann den Materialhandling-Aufwand im Vergleich zum Durchlaufen von zwei separaten Maschinen reduzieren.