संक्षिप्त उत्तर
डीबरिंग कटे किनारे को गोल करके बर्स हटाती है और सुरक्षा बढ़ाती है; चैम्फरिंग एक नया, निर्धारित कोणीय किनारा काटती है — ज़्यादातर वेल्ड तैयारी के लिए। कई शॉप को दोनों चाहिए, इसी क्रम में।
शॉप फ्लोर पर पांच लोगों से “डीबरिंग” और “चैम्फरिंग” की परिभाषा पूछिए और आम तौर पर पांच अलग-अलग जवाब मिलेंगे। शीट और प्लेट फैब्रिकेशन में दोनों शब्द ढीले ढंग से, कभी-कभी एक-दूसरे की जगह इस्तेमाल होते हैं, लेकिन ये दो अलग किनारा-समस्याओं का समाधान करते हैं — और इन्हें मिला देना गलत मशीन का कोटेशन देने का आसान रास्ता है।
यहां व्यावहारिक विश्लेषण है: हर प्रक्रिया वास्तव में क्या करती है, यह आगे की प्रक्रिया में क्यों मायने रखती है, और यह कैसे तय करें कि आपकी शॉप को डीबरिंग मशीन चाहिए, चैम्फरिंग मशीन चाहिए, या दोनों।
डीबरिंग वास्तव में क्या करती है
जब भी धातु काटी जाती है — लेज़र, प्लाज़्मा, पंचिंग या आरी से — प्रक्रिया बर्स छोड़ती है: कटे किनारे पर विस्थापित मटेरियल के छोटे उभरे टुकड़े या फटे हुए अंश। डीबरिंग इन बर्स को हटाती है और किनारे को हल्का गोल करती है, बिना पार्ट का समग्र आकार या माप बदले। इसे कभी-कभी एज राउंडिंग भी कहा जाता है, क्योंकि व्यावहारिक परिणाम तेज़ या दांतेदार किनारे के बजाय एक चिकना, एकसमान गोल किनारा होता है। फैब्रिकेटर पार्ट्स की डीबरिंग करते हैं इसके मुख्य कारण सीधे हैं: तेज़ बर्स हाथ से पार्ट संभालने वाले किसी भी व्यक्ति के लिए सुरक्षा जोखिम हैं, वे कोटिंग, गैसकेट या मेटिंग कंपोनेंट्स में उलझ सकते हैं, और असेंबली या वेल्डिंग के दौरान सटीक फिट-अप में बाधा डालते हैं। यही कारण है कि डीबरिंग आम तौर पर लेज़र या प्लाज़्मा कटाई के ठीक बाद पहला फिनिशिंग स्टेप होता है — कट जितना ताज़ा, बर्स उतना तेज़।
चैम्फरिंग वास्तव में क्या करती है
चैम्फरिंग एक जानबूझकर की जाने वाली, नियंत्रित प्रक्रिया है — यह केवल मौजूदा किनारे को चिकना नहीं करती, बल्कि प्लेट या पार्ट के किनारे पर एक नया, निर्धारित कोणीय सतह काटती है, जो आम तौर पर अनुप्रयोग के अनुसार 30°–45° रेंज में होती है। प्लेट फैब्रिकेशन में इस कोणीय किनारे को अक्सर बेवल कहा जाता है, और वेल्ड-प्रेप कार्य के लिए चैम्फरिंग और बेवलिंग शब्द अक्सर एक-दूसरे की जगह इस्तेमाल होते हैं। प्लेट के किनारे को चैम्फर या बेवल करने का मुख्य कारण वेल्डिंग है: बेवल किया किनारा एक ग्रूव बनाता है जिससे वेल्ड फिलर जॉइंट में पूरी तरह पैठ बना सके, न कि केवल सतह पर बैठे, जो जहाज निर्माण, प्रेशर वेसल और भारी स्टील फैब्रिकेशन में संरचनात्मक वेल्ड के लिए अत्यंत महत्वपूर्ण है। चैम्फरिंग का उपयोग असेंबली क्लीयरेंस या निर्धारित कॉस्मेटिक किनारे के लिए तेज़ 90° कोनों को हटाने में भी किया जाता है, किसी भी वेल्डिंग आवश्यकता से स्वतंत्र।
एक नज़र में डीबरिंग बनाम चैम्फरिंग
डीबरिंग
- कटाई या मशीनिंग से बचे बर्स हटाती है
- मौजूदा किनारे को गोल करती है — कोई नया कोण नहीं काटा जाता
- मुख्य कारण: सुरक्षा, साफ कोटिंग आसंजन, फिट-अप
- आम तौर पर लेज़र/प्लाज़्मा कटाई के बाद पहला फिनिशिंग स्टेप
चैम्फरिंग / बेवलिंग
- एक नया, निर्धारित कोणीय किनारा काटती है (आम तौर पर 30°–45°)
- किनारे की ज्यामिति बदलती है, केवल उसकी तीक्ष्णता नहीं
- मुख्य कारण: वेल्ड पैठ, असेंबली क्लीयरेंस, निर्धारित किनारा
- आम तौर पर वेल्डिंग या अंतिम असेंबली से पहले लागू
क्या आपको दोनों चाहिए?
कई संरचनात्मक स्टील और प्लेट फैब्रिकेशन शॉप को एक ही वर्कफ़्लो में दोनों प्रक्रियाएं चाहिए: पहले कटे किनारे की डीबरिंग करें ताकि तेज़ टुकड़े हट जाएं, फिर जिन किनारों की वेल्डिंग होनी है उन्हें चैम्फर या बेवल करें। PCL की MDC-Series चैम्फरिंग मशीन सीधे इसी पर आधारित है MD-Series डीबरिंग प्लेटफ़ॉर्म, एक वैकल्पिक वायर-ड्रॉइंग व्हील के साथ — ताकि एक ही प्रोडक्शन लाइन एक ही पास में एज-राउंडिंग, वेल्ड प्रेप के लिए चैम्फर, और ब्रश किया वायर-ड्रॉन फिनिश दे सके, बजाय प्लेटों को दो अलग मशीनों से गुज़ारने के।
एक सामान्य प्रोडक्शन वर्कफ़्लो: कटाई से वेल्ड-रेडी तक
स्ट्रक्चरल स्टील फैब्रिकेटर के लिए, डीबरिंग और चैंफरिंग आमतौर पर एक ही प्रोडक्शन सीक्वेंस में दो अलग-अलग चरणों के रूप में आते हैं। प्लेट या प्रोफाइल पहले लेजर या प्लाज्मा कटिंग से गुजरती है, जिससे हर कटे किनारे पर बर्र रह जाते हैं। इससे पहले कि पार्ट लाइन में आगे बढ़े, वह डीबरिंग से गुजरता है ताकि ये बर्र हट जाएं और एक सुरक्षित, एकसमान गोल किनारा बने — जिन पार्ट्स की वेल्डिंग नहीं होनी है, या जिन्हें सिर्फ साफ, पेंट करने योग्य सतह चाहिए, उनके लिए अक्सर यही चरण काफी होता है। जो पार्ट्स वेल्ड स्टेशन पर जाने हैं, उनका सीक्वेंस आगे बढ़ता है: जिन किनारों पर स्ट्रक्चरल वेल्ड आना है, उन्हें वेल्डिंग प्रोसीजर में तय कोण पर चैंफर या बेवल किया जाता है, जिससे वह ग्रूव बनता है जिसमें वेल्ड फिलर को जॉइंट तक पूरी तरह पहुंचने के लिए जगह मिलती है। दोनों चरण पूरे होने के बाद ही पार्ट फिट-अप और वेल्डिंग के लिए जाता है। बिना बेवल वाले किनारों की वेल्डिंग से पहले डीबरिंग छोड़ देने पर संदूषक और तेज टुकड़े रह जाते हैं जो वेल्ड की क्वालिटी खराब करते हैं, इसीलिए कई शॉप्स डीबरिंग को अनिवार्य चरण मानती हैं, चाहे उसके बाद कुछ भी हो।
अपनी शॉप के लिए सही मशीन चुनें
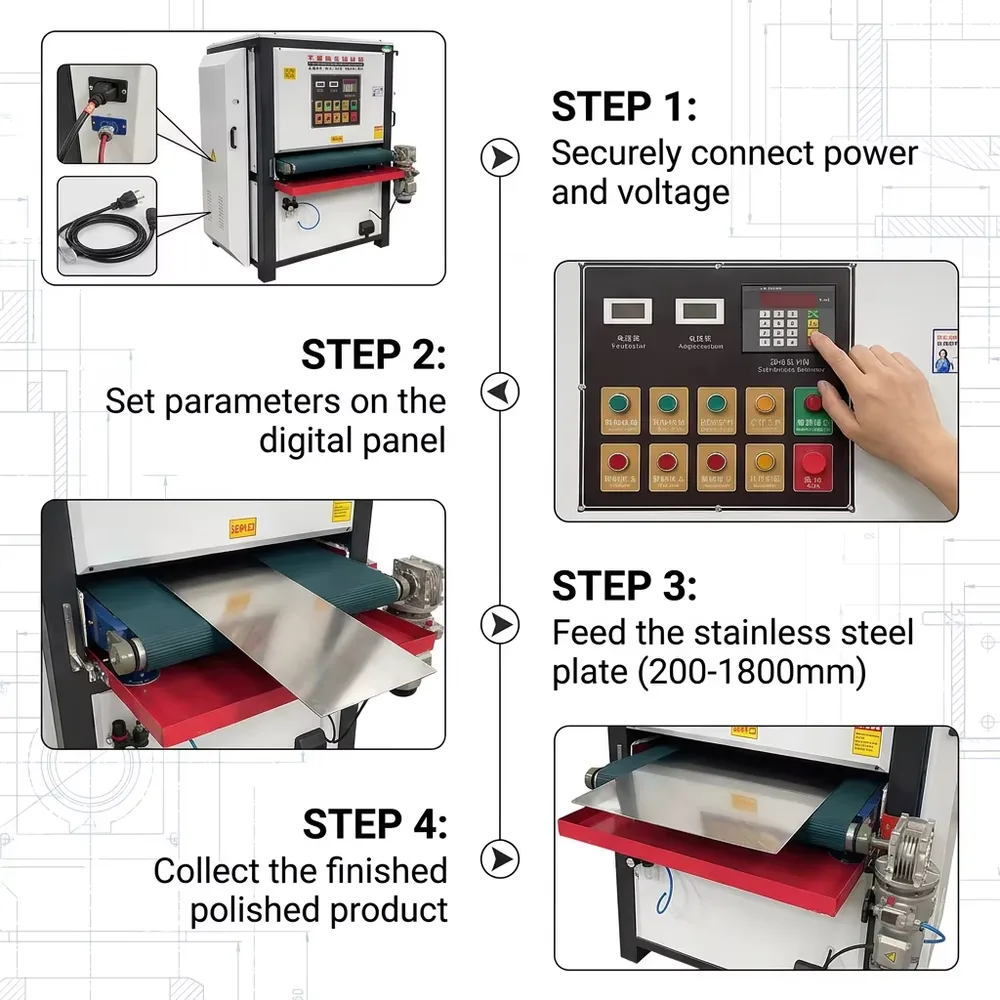
अगर आपकी मुख्य समस्या लेजर या प्लाज्मा टेबल से निकलने वाले तेज, असुरक्षित किनारे हैं — ऐसे पार्ट्स जिन्हें संभालना सुरक्षित हो और कोटिंग या पेंटिंग के लिए तैयार हों — तो शुरुआत करें डीबरिंग मशीनसे। PCL की फ्लैट डीबरिंग और वायर-ड्रॉइंग लाइन 200 से 1,800 mm तक की कस्टम चौड़ाई संभालती है, 110/220/380V पावर पर चलती है, और CE प्रमाणित है, तथा एक ही लाइन से मैट, ब्रश्ड, एज-डीबर्ड या मिरर फिनिश देती है। अगर आपकी मुख्य आवश्यकता वेल्ड तैयारी है — स्ट्रक्चरल स्टील, प्रेशर वेसल्स, शिपबिल्डिंग, या कोई भी ऐसा अनुप्रयोग जहां फिलर मेटल को जॉइंट तक पहुंचना है — तो चैंफरिंग या बेवलिंग मशीन, जैसे MDC-Series यूनिवर्सल व्हील हेड, सही शुरुआत है। और अगर आपकी शॉप को नियमित रूप से एक ही पार्ट्स पर एज-राउंडिंग और वेल्ड-प्रेप बेवल दोनों चाहिए, तो दो अलग मशीनों से मटेरियल गुजारने के बजाय एक संयुक्त-क्षमता वाली लाइन देखें।
अक्सर पूछे जाने वाले प्रश्न
नहीं — ये एक ही प्रोडक्शन लाइन पर अलग-अलग समस्याएं हल करते हैं। डीबरिंग बर्र हटाती है और मौजूद कटे किनारे को उसका कोण बदले बिना गोल करती है; चैंफरिंग (प्लेट वर्क में इसे अक्सर बेवलिंग कहा जाता है) एक नया, जानबूझकर तय कोण पर किनारा काटती है, जो अक्सर वेल्डिंग के लिए जॉइंट तैयार करने के लिए होता है। कई शॉप्स को दोनों चाहिए, इसी क्रम में: पहले डीबरिंग, फिर जिन किनारों की वेल्डिंग होनी है उन्हें चैंफर या बेवल करें।
प्लेट फैब्रिकेशन में ये शब्द अक्सर एक-दूसरे की जगह इस्तेमाल होते हैं। दोनों एक तय कोण पर किनारा काटने को दर्शाते हैं, जो आमतौर पर वेल्ड तैयारी के लिए होता है। कुछ शॉप्स छोटे एंगल वाले एज ब्रेक के लिए “चैंफर” और बड़े वेल्ड-प्रेप एंगल के लिए “बेवल” रखती हैं, लेकिन इन दोनों में अंतर बताने वाला कोई सार्वभौमिक उद्योग मानक नहीं है।
हां। वेल्डिंग से पहले बर्र और ढीले टुकड़े हटाने से साफ, एकसमान वेल्ड जॉइंट सुनिश्चित करने में मदद मिलती है और वेल्ड पूल में संदूषक फंसने का खतरा कम होता है।
वेल्ड-प्रेप बेवल कोण आमतौर पर प्रति साइड 30° से 45° तक होते हैं, जो प्लेट की मोटाई, जॉइंट डिजाइन और वेल्डिंग प्रोसेस पर निर्भर करते हैं — आवश्यक कोण की पुष्टि हमेशा अपने वेल्डिंग प्रोसीजर स्पेसिफिकेशन (WPS) से करें।
कुछ प्लेटफॉर्म, जैसे PCL की MDC-Series, एक साझा डीबरिंग प्लेटफॉर्म पर बने हैं जिसमें वैकल्पिक वायर-ड्रॉइंग व्हील होता है, जिससे एक ही पास में एज-राउंडिंग और ब्रश्ड फिनिश मिल जाती है। एक समर्पित कॉम्बिनेशन लाइन दो अलग मशीनों से पार्ट्स गुजारने की तुलना में मटेरियल हैंडलिंग कम कर सकती है।