Respuesta rápida
El desbarbado redondea un borde cortado para eliminar rebabas y mejorar la seguridad; el biselado corta un borde nuevo en ángulo definido, casi siempre para preparación de soldadura. Muchos talleres necesitan ambos, en ese orden.
Pregunte a cinco personas en el taller qué es “desbarbar” y qué es “biselar”, y lo más probable es que reciba cinco respuestas algo distintas. Ambos términos se usan de forma poco rigurosa en la fabricación de chapa y placa, a veces como sinónimos, pero resuelven dos problemas de borde diferentes, y confundirlos es la manera más fácil de acabar cotizando la máquina equivocada.
Aquí tiene el desglose práctico: qué hace realmente cada proceso, por qué importa aguas abajo y cómo determinar si su taller necesita una desbarbadora, una biseladora o ambas.
Qué hace realmente el desbarbado
Siempre que se corta metal —por láser, plasma, punzonado o sierra— el proceso deja rebabas: pequeñas esquirlas levantadas o fragmentos irregulares de material desplazado a lo largo del borde cortado. El desbarbado elimina esas rebabas y redondea ligeramente el borde, sin alterar la forma ni las dimensiones generales de la pieza. A veces se le llama redondeo de bordes, ya que el resultado práctico es un borde liso y redondeado de forma uniforme en lugar de uno afilado o dentado. Las razones principales por las que los fabricantes desbaraban las piezas son claras: las rebabas afiladas son un riesgo de seguridad para quien manipula la pieza a mano, pueden engancharse en recubrimientos, juntas o componentes de acople, e interfieren con un ajuste preciso durante el montaje o la soldadura. Por eso el desbarbado suele ser el primer paso de acabado justo después del corte por láser o plasma: cuanto más reciente es el corte, más afilada es la rebaba.
Qué hace realmente el biselado
El biselado es un proceso deliberado y controlado: no se limita a alisar un borde existente, sino que corta una superficie nueva en ángulo definido a lo largo del borde de la placa o pieza, normalmente en el rango de 30° a 45° según la aplicación. En la fabricación de placas, este borde en ángulo suele denominarse bisel, y los términos biselado y chaflanado se usan con frecuencia como sinónimos en trabajos de preparación de soldadura. La razón principal para biselar el borde de una placa es la soldadura: un borde biselado crea una ranura que permite al material de aporte penetrar completamente en la junta, en lugar de quedarse solo en la superficie, algo crítico para las soldaduras estructurales en construcción naval, recipientes a presión y fabricación de acero pesado. El biselado también se usa para eliminar esquinas vivas de 90° por holgura de montaje o para lograr un borde estético definido, independientemente de cualquier requisito de soldadura.
Desbarbado vs. biselado de un vistazo
Desbarbado
- Elimina las rebabas que deja el corte o el mecanizado
- Redondea el borde existente: no corta ningún ángulo nuevo
- Motivo principal: seguridad, buena adherencia del recubrimiento, ajuste
- Normalmente es el primer paso de acabado tras el corte por láser/plasma
Biselado / chaflanado
- Corta un borde nuevo en ángulo definido (habitualmente 30°–45°)
- Cambia la geometría del borde, no solo su filo
- Motivo principal: penetración de soldadura, holgura de montaje, borde definido
- Normalmente se aplica antes de soldar o del montaje final
¿Necesita ambos?
Muchos talleres de acero estructural y fabricación de placas necesitan ambos procesos en el mismo flujo de trabajo: desbarbar primero el borde cortado para eliminar fragmentos afilados y luego biselar los bordes que se van a soldar. La biseladora de la serie MDC de PCL está construida directamente sobre la plataforma desbarbadora de la serie MD, con una rueda de cepillado opcional, de modo que una sola línea de producción puede entregar redondeo de bordes, un bisel para preparación de soldadura y un acabado cepillado en una sola pasada, en lugar de hacer pasar las placas por dos máquinas distintas.
Un flujo de producción típico: del corte a la preparación para soldadura
Para un fabricante de estructuras de acero, el desbarbado y el biselado suelen aparecer como dos etapas distintas dentro de la misma secuencia de producción. La chapa o el perfil pasan primero por corte láser o plasma, que deja rebabas en cada borde cortado. Antes de que la pieza siga avanzando en la línea, pasa por desbarbado para eliminar esas rebabas y obtener un borde redondeado, seguro y uniforme; este paso por sí solo suele ser suficiente para piezas que no se van a soldar, o que solo necesitan una superficie limpia y apta para pintura. Para las piezas que van a una estación de soldadura, la secuencia continúa: los bordes que soportarán una soldadura estructural se biselan o achaflanan al ángulo especificado en el procedimiento de soldadura, creando la ranura que el metal de aporte necesita para penetrar completamente la junta. Solo después de completar ambos pasos la pieza pasa al armado y a la soldadura. Omitir el desbarbado antes de soldar bordes sin bisel puede dejar contaminantes y fragmentos afilados que comprometen la calidad de la soldadura; por eso muchos talleres consideran el desbarbado un paso no negociable, sin importar lo que venga después.
Cómo elegir la máquina adecuada para su taller
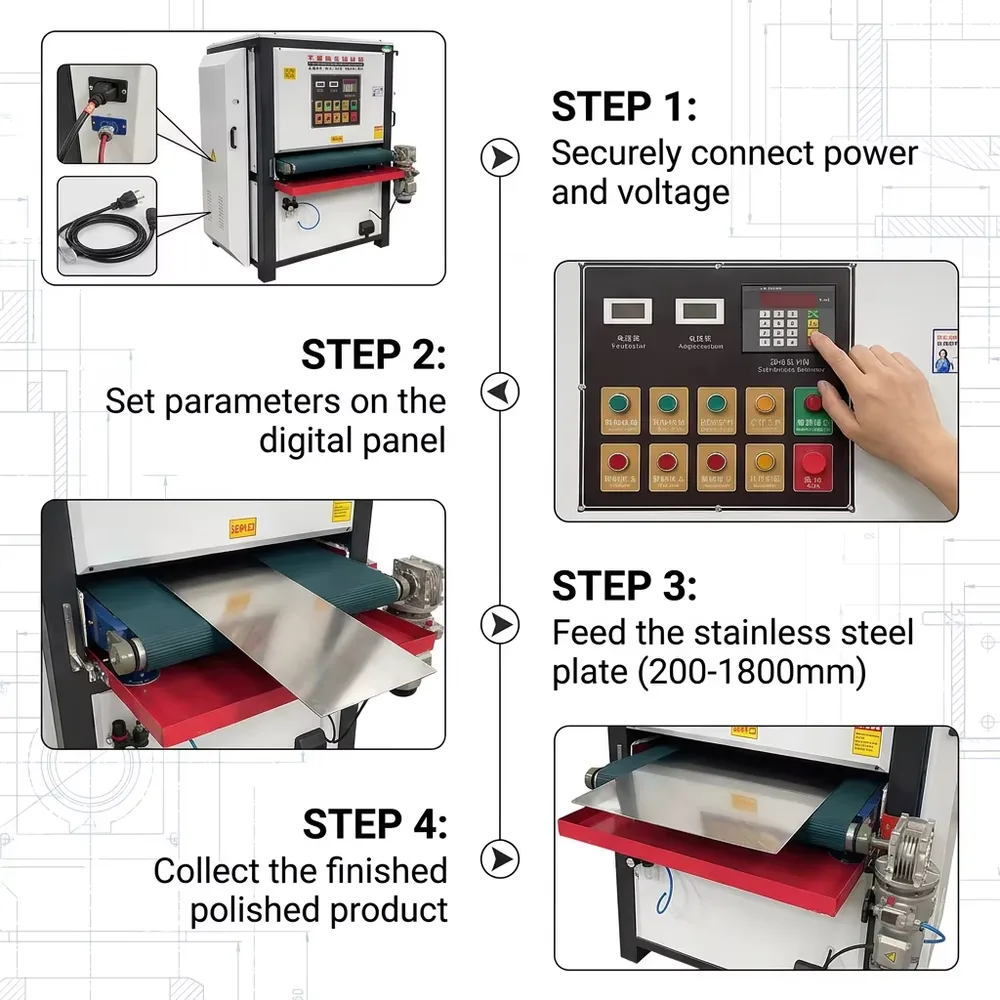
Si su problema principal son los bordes afilados y peligrosos que salen de la mesa de láser o plasma —piezas que deben ser seguras de manipular y estar listas para recubrimiento o pintura—, comience con una desbarbadora. La línea de desbarbado plano y cepillado de PCL trabaja anchos personalizados de 200 a 1.800 mm, opera con alimentación de 110/220/380V y cuenta con certificación CE, produciendo acabados mate, cepillado, con bordes desbarbados o espejo en una sola línea. Si su requisito principal es la preparación para soldadura —acero estructural, recipientes a presión, construcción naval o cualquier aplicación donde el metal de aporte deba penetrar la junta—, una máquina biseladora o achaflanadora, como el cabezal universal de ruedas de la serie MDC, es el punto de partida correcto. Y si su taller necesita habitualmente tanto redondear bordes como biselar para preparación de soldadura en las mismas piezas, considere una línea de capacidad combinada en lugar de pasar el material por dos máquinas separadas.
Preguntas frecuentes
No: resuelven problemas distintos en la misma línea de producción. El desbarbado elimina rebabas y redondea un borde de corte existente sin cambiar su ángulo; el biselado (a menudo llamado achaflanado en trabajo de chapa) corta un borde nuevo con un ángulo deliberado, casi siempre para preparar una junta para soldadura. Muchos talleres necesitan ambos, en ese orden: primero desbarbar, luego biselar o achaflanar los bordes que se van a soldar.
En la fabricación de chapa, los términos suelen usarse indistintamente. Ambos describen el corte de un borde con un ángulo definido, normalmente para preparación de soldadura. Algunos talleres reservan «chaflán» para un pequeño romo angular y «bisel» para un ángulo mayor de preparación de soldadura, pero no existe una norma industrial universal que distinga los dos.
Sí. Eliminar rebabas y fragmentos sueltos antes de soldar ayuda a garantizar una junta de soldadura limpia y uniforme y reduce el riesgo de contaminantes atrapados en el baño de fusión.
Los ángulos de bisel para preparación de soldadura suelen oscilar entre 30° y 45° por lado, según el espesor de la chapa, el diseño de la junta y el proceso de soldadura; confirme siempre el ángulo requerido con su especificación de procedimiento de soldadura (WPS).
Algunas plataformas, como la serie MDC de PCL, se construyen sobre una base de desbarbado compartida con una rueda de cepillado opcional, lo que permite redondear bordes y obtener un acabado cepillado en la misma pasada. Una línea de combinación dedicada puede reducir la manipulación de material en comparación con pasar las piezas por dos máquinas separadas.