Risposta rapida
La sbavatura arrotonda un bordo tagliato per rimuovere le bave e migliorare la sicurezza; la smussatura incide un nuovo bordo angolato definito — il più delle volte per la preparazione alla saldatura. Molte officine necessitano di entrambe, in quest'ordine.
Chiedi a cinque persone in officina di definire “sbavatura” e “smussatura” e di solito otterrai cinque risposte leggermente diverse. Entrambi i termini vengono usati in modo approssimativo nella lavorazione di lamiere e piastre, a volte in modo intercambiabile, ma risolvono due problemi di bordo diversi — e confonderli è un modo facile per ritrovarsi a preventivare la macchina sbagliata.
Ecco la sintesi pratica: cosa fa realmente ciascun processo, perché è importante a valle e come capire se la tua officina ha bisogno di una sbavatrice, di una smussatrice o di entrambe.
Cosa fa realmente la sbavatura
Ogni volta che il metallo viene tagliato — con laser, plasma, punzonatura o segatura — il processo lascia delle bave: piccole schegge in rilievo o frammenti irregolari di materiale spostato lungo il bordo tagliato. La sbavatura rimuove queste bave e arrotonda leggermente il bordo, senza modificare la forma o le dimensioni complessive del pezzo. A volte viene chiamata arrotondatura del bordo, poiché il risultato pratico è un bordo liscio e uniformemente arrotondato anziché tagliente o irregolare. I motivi principali per cui i fabbricatori sbavano i pezzi sono semplici: le bave taglienti sono un rischio per la sicurezza di chiunque maneggi il pezzo a mano, possono impigliarsi su rivestimenti, guarnizioni o componenti di accoppiamento e interferiscono con un montaggio preciso durante l'assemblaggio o la saldatura. È anche per questo che la sbavatura è tipicamente il primo passo di finitura subito dopo il taglio laser o plasma — più fresco è il taglio, più affilata è la bava.
Cosa fa realmente la smussatura
La smussatura è un processo deliberato e controllato — non si limita a levigare un bordo esistente, ma incide una nuova superficie angolata definita lungo il bordo della piastra o del pezzo, comunemente nell'intervallo 30°–45° a seconda dell'applicazione. Nella lavorazione delle piastre, questo bordo angolato è spesso chiamato cianfrino, e i termini smussatura e cianfrinatura sono frequentemente usati in modo intercambiabile per il lavoro di preparazione alla saldatura. Il motivo principale per smussare o cianfrinare il bordo di una piastra è la saldatura: un bordo smussato crea un cianfrino che consente al materiale d'apporto di penetrare completamente nel giunto, anziché depositarsi solo in superficie, il che è fondamentale per le saldature strutturali nella cantieristica navale, nei recipienti a pressione e nella fabbricazione di acciaio pesante. La smussatura è utilizzata anche per rimuovere spigoli vivi a 90° per il gioco di montaggio o per un bordo estetico definito, indipendentemente da qualsiasi esigenza di saldatura.
Sbavatura vs smussatura a colpo d'occhio
Sbavatura
- Rimuove le bave lasciate dal taglio o dalla lavorazione
- Arrotonda il bordo esistente — non viene inciso alcun nuovo angolo
- Motivo principale: sicurezza, adesione pulita dei rivestimenti, montaggio
- Tipicamente il primo passo di finitura dopo il taglio laser/plasma
Smussatura / Cianfrinatura
- Incisione di un nuovo bordo angolato definito (comunemente 30°–45°)
- Modifica la geometria del bordo, non solo la sua affilatura
- Motivo principale: penetrazione della saldatura, gioco di montaggio, bordo definito
- Tipicamente applicata prima della saldatura o dell'assemblaggio finale
Ti servono entrambe?
Molte officine di carpenteria metallica strutturale e lavorazione delle piastre necessitano di entrambi i processi nello stesso flusso di lavoro: sbavare prima il bordo tagliato per rimuovere i frammenti taglienti, poi smussare o cianfrinare i bordi che verranno saldati. La smussatrice della serie MDC di PCL è costruita direttamente sulla piattaforma di sbavatura della serie MD, con una ruota di spazzolatura opzionale — così una singola linea di produzione può offrire arrotondatura del bordo, smussatura per la preparazione alla saldatura e finitura spazzolata in un solo passaggio, invece di far passare le piastre attraverso due macchine separate.
Un tipico flusso di produzione: dal taglio alla prontezza per la saldatura
Per un fabbricante di carpenteria metallica strutturale, la sbavatura e la smussatura rappresentano di norma due fasi distinte all'interno della stessa sequenza produttiva. La lamiera o il profilato passa prima attraverso il taglio laser o plasma, che lascia sbavature lungo ogni bordo tagliato. Prima che il pezzo prosegua lungo la linea, viene sottoposto a sbavatura per rimuovere tali sbavature e ottenere un bordo sicuro e uniformemente arrotondato: questa sola fase è spesso sufficiente per i pezzi che non verranno saldati, o che necessitano semplicemente di una superficie pulita e verniciabile. Per i pezzi destinati a una stazione di saldatura, la sequenza continua: i bordi che porteranno una saldatura strutturale vengono smussati o inclinati secondo l'angolo specificato nella procedura di saldatura, creando il cianfrino necessario al materiale d'apporto per penetrare completamente nel giunto. Solo dopo il completamento di entrambe le fasi il pezzo passa all'assemblaggio e alla saldatura. Saltare la sbavatura prima di saldare bordi non smussati può lasciare contaminanti e frammenti taglienti che compromettono la qualità della saldatura: è per questo che molte officine considerano la sbavatura una fase irrinunciabile, indipendentemente da ciò che avviene in seguito.
Scegliere la macchina giusta per la propria officina
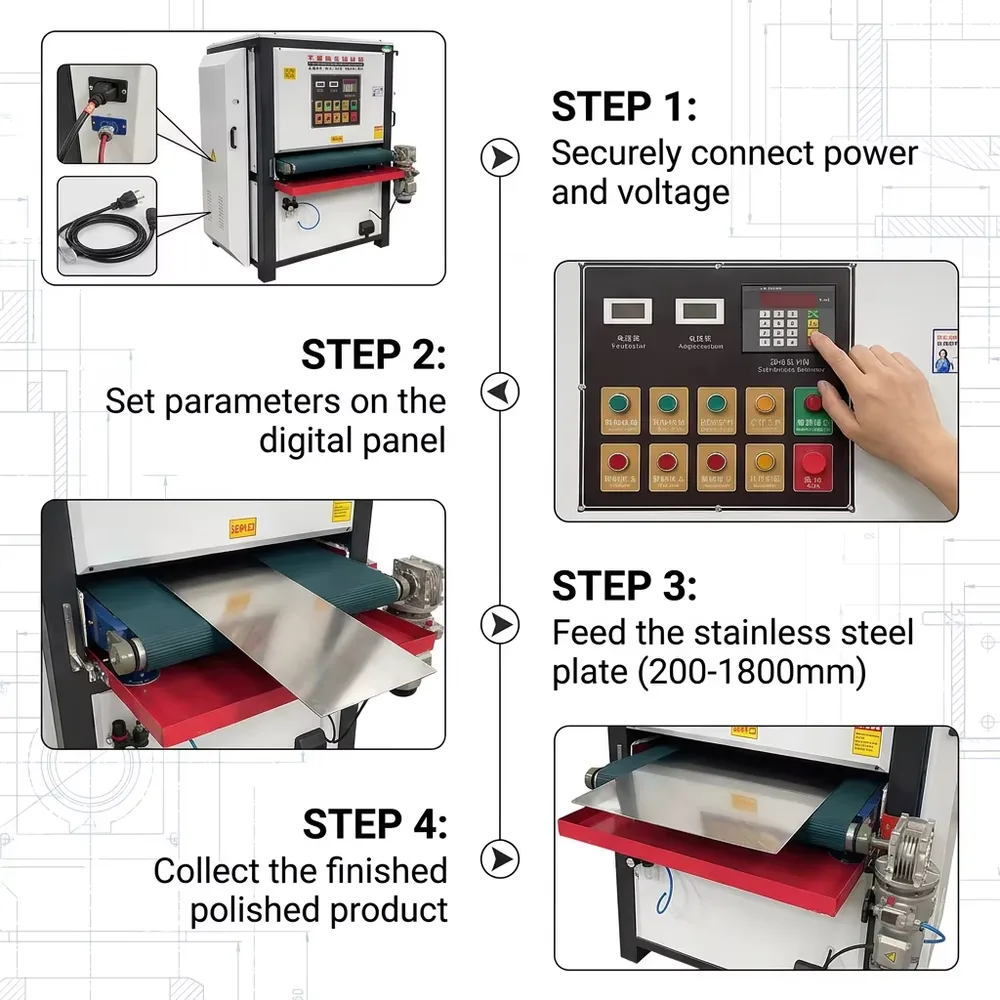
Se il problema principale sono i bordi taglienti e pericolosi che escono dal tavolo laser o plasma — pezzi che devono essere sicuri da maneggiare e pronti per la verniciatura o il rivestimento — si parte da una macchina per sbavatura. La linea PCL per sbavatura piana e spazzolatura a filo gestisce larghezze personalizzate da 200 a 1.800 mm, funziona con alimentazione 110/220/380V ed è certificata CE, producendo finiture opache, spazzolate, con bordi sbavati o a specchio da un'unica linea. Se l'esigenza principale è la preparazione alla saldatura — carpenteria metallica strutturale, recipienti in pressione, cantieristica navale o qualsiasi applicazione in cui il materiale d'apporto deve penetrare nel giunto — una macchina per smussatura o cianfrinatura, come la testa universale a ruota della serie MDC, è il punto di partenza giusto. E se la vostra officina necessita abitualmente sia di arrotondamento dei bordi sia di smussi per la preparazione alla saldatura sugli stessi pezzi, valutate una linea a capacità combinata invece di far passare il materiale attraverso due macchine separate.
Domande frequenti
No — risolvono problemi diversi sulla stessa linea produttiva. La sbavatura rimuove le sbavature e arrotonda un bordo tagliato esistente senza modificarne l'angolo; la smussatura (spesso chiamata cianfrinatura nella lavorazione delle lamiere) taglia un nuovo bordo ad angolo voluto, il più delle volte per preparare un giunto alla saldatura. Molte officine necessitano di entrambe, in quest'ordine: prima sbavare, poi smussare o cianfrinare i bordi che verranno saldati.
Nella fabbricazione delle lamiere, i due termini sono spesso usati in modo intercambiabile. Entrambi descrivono il taglio di un bordo ad angolo definito, il più comunemente per la preparazione alla saldatura. Alcune officine riservano il termine “smussatura” a un piccolo raccordo angolare e “cianfrinatura” a un angolo maggiore per la preparazione alla saldatura, ma non esiste uno standard industriale universale che distingua i due termini.
Sì. Rimuovere sbavature e frammenti sciolti prima della saldatura contribuisce a garantire un giunto di saldatura pulito e uniforme e riduce il rischio di contaminanti intrappolati nel bagno di fusione.
Gli angoli di smusso per la preparazione alla saldatura variano comunemente da 30° a 45° per lato, a seconda dello spessore della lamiera, del design del giunto e del processo di saldatura — verificate sempre l'angolo richiesto nella specifica di procedura di saldatura (WPS).
Alcune piattaforme, come la serie MDC di PCL, sono costruite su una base condivisa per la sbavatura con una ruota di spazzolatura a filo opzionale, consentendo l'arrotondamento dei bordi e una finitura spazzolata in un unico passaggio. Una linea combinata dedicata può ridurre la movimentazione del materiale rispetto al far passare i pezzi attraverso due macchine separate.