إجابة سريعة
تُدوّر إزالة الحواف الحادة الحافة المقطوعة لإزالة النتوءات وتحسين السلامة؛ بينما يقطع الشطف حافة زاويّة جديدة محددة — غالبًا لتحضير اللحام. وتحتاج معظم الورش إلى العمليتين، وبهذا الترتيب.
اسأل خمسة أشخاص في أرضية الورشة عن تعريف «إزالة الحواف الحادة» مقابل «الشطف» وستحصل عادةً على خمس إجابات مختلفة قليلًا. يُستخدم المصطلحان على نحو غير دقيق في تصنيع الصفائح والألواح، وأحيانًا بالتبادل، لكنهما يعالجان مشكلتين مختلفتين في الحواف — والخلط بينهما طريقة سهلة للانتهاء بتسعير الماكينة الخاطئة.
إليك التفصيل العملي: ما تفعله كل عملية فعليًا، ولماذا تهم في المراحل اللاحقة، وكيف تحدد ما إذا كانت ورشتك تحتاج إلى ماكينة إزالة الحواف الحادة، أو ماكينة شطف، أو كليهما.
ما تفعله إزالة الحواف الحادة فعليًا
كلما قُطع المعدن — بالليزر أو البلازما أو الخرم أو النشر — تركت العملية نتوءات: شُظيّات صغيرة بارزة أو شُدف خشنة من مادة مُزاحة على طول الحافة المقطوعة. تُزيل إزالة الحواف الحادة هذه النتوءات وتُدوّر الحافة تدويرًا خفيفًا، دون تغيير الشكل العام للقطعة أو أبعادها. ويُسمى هذا أحيانًا تدوير الحواف، لأن النتيجة العملية حافة ناعمة مُدوّرة بانتظام بدلًا من حافة حادة أو خشنة. والأسباب الرئيسية لإزالة الحواف الحادة واضحة ومباشرة: النتوءات الحادة خطر على السلامة لكل من يتعامل مع القطعة يدويًا، وقد تتشابك مع الطلاءات أو الحشوات أو المكونات المتلاقية، كما تعيق الضبط الدقيق أثناء التجميع أو اللحام. ولهذا أيضًا تكون إزالة الحواف الحادة عادةً أول خطوة تشطيب مباشرة بعد القطع بالليزر أو البلازما — فكلما كان القطع أحدث، كانت النتوءات أكثر حدة.
ما يفعله الشطف فعليًا
الشطف عملية مقصودة ومضبوطة — فهو لا يكتفي بتنعيم حافة موجودة، بل يقطع سطحًا زاويًّا جديدًا ومحددًا على طول حافة اللوح أو القطعة، وغالبًا في نطاق 30°–45° حسب التطبيق. وفي تصنيع الألواح، تُسمى هذه الحافة الزاويّة غالبًا شطفة (bevel)، ويُستخدم مصطلحا الشطف والتشطيف بالتبادل في أعمال تحضير اللحام. والسبب الرئيسي لشطف حافة اللوح هو اللحام: فالحافة المشطوفة تُنشئ أخدودًا يسمح لمعدن اللحام بالاختراق الكامل عبر المفصل، بدلًا من البقاء على السطح فقط، وهو أمر بالغ الأهمية للحامات الإنشائية في بناء السفن وأوعية الضغط وتصنيع الصلب الثقيل. ويُستخدم الشطف أيضًا لإزالة الزوايا الحادة بزاوية 90° لخلوص التجميع أو للحصول على حافة جمالية محددة، بصرف النظر عن أي متطلب لحام.
إزالة الحواف الحادة مقابل الشطف في لمحة
إزالة الحواف الحادة
- تُزيل النتوءات الناتجة عن القطع أو التشغيل الآلي
- تُدوّر الحافة الموجودة — دون قطع زاوية جديدة
- الدافع الرئيسي: السلامة، التصاق الطلاء النظيف، الضبط الدقيق
- عادةً أول خطوة تشطيب بعد القطع بالليزر/البلازما
الشطف / التشطيف
- يقطع حافة زاويّة جديدة محددة (غالبًا 30°–45°)
- يغيّر هندسة الحافة، وليس حدّتها فقط
- الدافع الرئيسي: اختراق اللحام، خلوص التجميع، حافة محددة
- يُطبّق عادةً قبل اللحام أو التجميع النهائي
هل تحتاج إلى كليهما؟
تحتاج العديد من ورش تصنيع الصلب الإنشائي والألواح إلى العمليتين في سير العمل نفسه: إزالة الحواف الحادة من الحافة المقطوعة أولًا لإزالة الشُدف الحادة، ثم شطف أو تشطيف الحواف التي ستُلحم. ماكينة الشطف من سلسلة MDC مبنية مباشرة على منصة إزالة الحواف الحادة من سلسلة MD، مع عجلة سحب أسلاك اختيارية — بحيث يمكن لخط إنتاج واحد أن يوفّر تدوير الحواف، وشطفة لتحضير اللحام، وتشطيبًا مسحوبًا بالأسلاك في تمريرة واحدة، بدلًا من تمرير الألواح عبر ماكينتين منفصلتين.
سير عمل إنتاجي نموذجي: من القطع إلى الجاهزية للحام
بالنسبة لمصنّع الهياكل الفولاذية، تظهر إزالة الحواف والشطف عادةً كخطوتين منفصلتين ضمن تسلسل إنتاجي واحد. يمرّ الألواح أو المقاطع أولاً عبر القطع بالليزر أو البلازما، مما يترك نتوءات على طول كل حافة مقطوعة. وقبل أن ينتقل القطعة إلى مرحلة لاحقة في خط الإنتاج، تمرّ بعملية إزالة الحواف لإزالة تلك النتوءات وإنتاج حافة آمنة ومستديرة بشكل متسق — وغالباً ما تكفي هذه الخطوة وحدها للقطع التي لن تُلحَم، أو التي تحتاج فقط إلى سطح نظيف قابل للطلاء. أما القطع المتجهة إلى محطة اللحام، فيستمر التسلسل: تُشطَف أو تُحوَّل الحواف التي ستحمل لحاماً إنشائياً إلى الزاوية المحددة في إجراء اللحام، مما ينشئ الحزّ الذي يحتاجه معدن الحشو لاختراق الوصلة بالكامل. ولا تنتقل القطعة إلى التركيب واللحام إلا بعد اكتمال الخطوتين معاً. وتخطّي إزالة الحواف قبل لحام الحواف غير المشطوفة قد يترك ملوّثات وشظايا حادة تُضعف جودة اللحام، ولهذا تعتبر كثير من الورش إزالة الحواف خطوة غير قابلة للتنازل بغض النظر عمّا يليها.
اختيار الماكينة المناسبة لورشتك
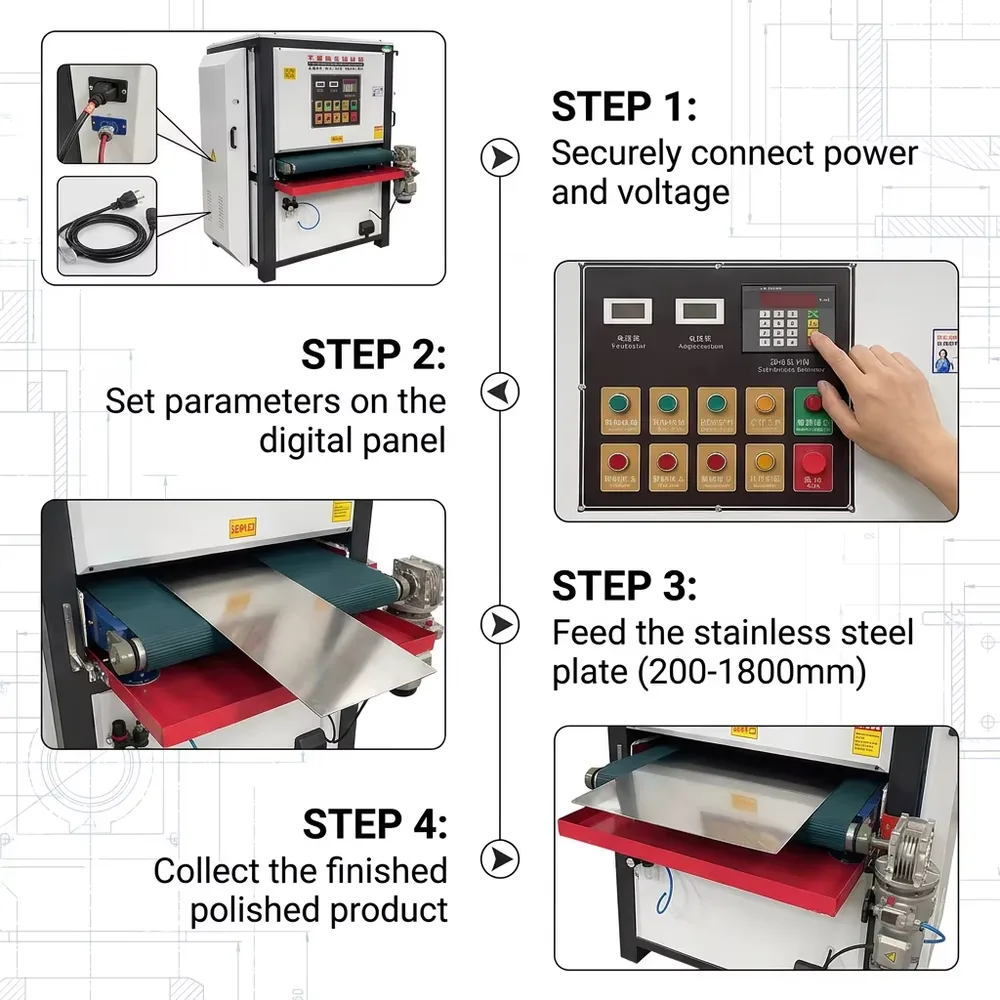
إذا كانت مشكلتك الأساسية هي الحواف الحادة غير الآمنة الخارجة من طاولة الليزر أو البلازما — قطع يجب أن تكون آمنة للمناولة وجاهزة للطلاء أو الدهان — فابدأ بـ ماكينة إزالة الحواف. يتعامل خط PCL لإزالة الحواف وسحب الأسلاك مع عرض مخصص من 200 إلى 1,800 mm، ويعمل على طاقة 110/220/380V، وحاصل على شهادة CE، وينتج تشطيبات مطفية أو مصنفرة أو منزوعة الحواف أو مرآوية من خط واحد. وإذا كان متطلبك الأساسي هو تحضير اللحام — الهياكل الفولاذية، أو أوعية الضغط، أو بناء السفن، أو أي تطبيق يحتاج فيه معدن الحشو إلى اختراق الوصلة — فإن ماكينة الشطف أو التحويل، مثل رأس العجلة العالمي من سلسلة MDC-Series، هي نقطة البداية الصحيحة. وإذا كانت ورشتك تحتاج بانتظام إلى تدوير الحواف وشطف تحضير اللحام على القطع نفسها، فابحث عن خط بقدرات مدمجة بدلاً من تمرير المادة عبر ماكينتين منفصلتين.
الأسئلة الشائعة
لا — فهما يحلّان مشكلتين مختلفتين على خط الإنتاج نفسه. إزالة الحواف تزيل النتوءات وتدوّر حافة مقطوعة قائمة دون تغيير زاويتها؛ أما الشطف (الذي يُسمى غالباً التحويل في أعمال الألواح) فيقطع حافة جديدة بزاوية مقصودة، وغالباً لتحضير وصلة للحام. وتحتاج ورش كثيرة إلى الاثنين معاً، وبهذا الترتيب: إزالة الحواف أولاً، ثم شطف أو تحويل الحواف التي ستُلحَم.
في تصنيع الألواح، يُستخدم المصطلحان غالباً بالتبادل. وكلاهما يصف قطع حافة بزاوية محددة، وأكثر شيوعاً لتحضير اللحام. وتحتفظ بعض الورش بكلمة «شطف» لحافة زاوية صغيرة، و«تحويل» لزاوية تحضير لحام أكبر، لكن لا يوجد معيار صناعي عالمي يميّز بين الاثنين.
نعم. فإزالة النتوءات والشظايا السائبة قبل اللحام تساعد على ضمان وصلة لحام نظيفة ومتسقة وتقلل من خطر احتباس الملوّثات في حوض اللحام.
تتراوح زوايا شطف تحضير اللحام عادةً من 30° إلى 45° لكل جانب، حسب سماكة اللوح وتصميم الوصلة وعملية اللحام — وتأكد دائماً من الزاوية المطلوبة وفق مواصفة إجراء اللحام (WPS) الخاصة بمشروعك.
بعض المنصات، مثل سلسلة MDC-Series من PCL، مبنية على منصة إزالة حواف مشتركة مع عجلة سحب أسلاك اختيارية، مما يتيح تدوير الحواف وتشطيباً مصنفراً في تمريرة واحدة. ويمكن لخط مدمج مخصص أن يقلل من مناولة المواد مقارنةً بتمرير القطع عبر ماكينتين منفصلتين.