Kurzantwort
Wandstärke der Rahmenprofile, Anzahl und Material der Andruckrollen, Einzel- vs. Doppelmotor-Bandantrieb, Bandgröße, CNC-gesteuerte Plattformhubverstellung, automatische Bandführung, dynamische Auswuchtung und Lagerqualität bestimmen tatsächlich, wie eine Entgrat-/Finishmaschine über ihre Lebensdauer arbeitet -- und in Kombination mit Arbeitsbreite und Automatisierungsgrad, was ihren Preis ausmacht.
Eine Flachteil-Entgrat- und Finishmaschine wirkt von außen einfach: Ein Förderband führt ein Werkstück unter ein Schleifband, und auf der anderen Seite kommt es mit entfernten Graten, Zunder oder scharfen Kanten heraus. Was in diesem Gehäuse steckt -- der Rahmen, das Antriebssystem, die Steuerung --, ist der Punkt, an dem die wahren Unterschiede zwischen Maschinen sichtbar werden, meist erst nach ein bis zwei Jahren täglicher Produktion.
Dies ist kein Produktwerbetext. Es ist eine Analyse der Konstruktionsdetails und Steuerungsmerkmale, die tatsächlich bestimmen, wie eine Entgrat-/Finishmaschine über ihre Lebensdauer arbeitet, plus ein realistischer Blick darauf, was den Preis von einer Ausstattungsstufe zur nächsten ausmacht.
Was diese Maschinenklasse tatsächlich leistet
Eine Flachteil-Entgrat- und Finishmaschine ist für ultrapräzise Oberflächenbearbeitung flacher Teile ausgelegt: Kratzer, Dellen und Kantenverrundungen entfernen, die beim Schneiden oder Stanzen entstanden sind, und die Oberfläche auf gleichmäßige Ebenheit, Parallelität und Finish bringen. Dieselbe Plattform übernimmt je nach montiertem Werkzeug in der Regel mehr als eine Finishaufgabe -- Schleifscheiben, Wollscheiben, Gewebescheiben, Lamellenschleifscheiben, Nylonscheiben, Fiberscheiben oder Schleifbänder --, sodass eine Maschine für Entgraten, Rost- und Zunderentfernung, Oberflächenvorbereitung vor dem Galvanisieren, gebürstete/geschliffene Metalloptik oder ein echtes Spiegel-Finish eingerichtet werden kann, bei Metall und den meisten nichtmetallischen Werkstoffen.
Rahmenkonstruktion: Die Profilgröße zählt mehr, als es aussieht
Der Hauptrahmen ist das Bauteil, an dem alles andere verschraubt wird, und er ist auch die erste Stelle, an der eine billig gebaute Maschine ihr Alter zeigt. Ein aus schwereren Hohlprofilen geschweißter Rahmen -- zum Beispiel 6 x 12 cm Profil bei einer Standardmaschine gegenüber dem dünneren 4 x 6 cm Profil mancher Billigmaschinen -- widersteht Verwindung und Vibration unter Dauerlast deutlich besser. Ein Rahmen, der unter Druck auch nur leicht nachgibt, führt direkt zu ungleichmäßigem Bandkontakt und uneinheitlichem Finish über die Breite des Werkstücks, was mit steigenden Betriebsstunden nur schlimmer wird.
Andruckrollen: Anzahl und Material
Andruckrollen halten das Werkstück beim Durchlauf flach gegen das Schleifband. Mehr Rollen im Kontakt mit dem Teil bedeuten gleichmäßigeren Anpressdruck und geringeres Risiko, dass das Teil abhebt, rattert oder aus der Linie gedrückt wird -- was bei dünnem Blech oder Teilen mit unebenen Oberflächen am wichtigsten ist. Sechs gummierten Rollen verteilen den Druck weit gleichmäßiger als drei, und auch das Rollenmaterial zählt: Naturkautschuk behält Form und Griffigkeit über Jahre hinweg, während synthetische Gummisubstitute schneller aushärten und an Griffigkeit verlieren.
Bandantrieb: Einzelmotor vs. Doppelmotor
Eine Maschine mit zwei Schleifstationen muss beide Bänder antreiben. Die günstigere Lösung ist ein Motor, der beide Bänder über eine gemeinsame Verbindung antreibt -- das bedeutet, beide Stationen laufen immer mit exakt derselben Geschwindigkeit, und ein Motorausfall legt die ganze Maschine lahm. Ein Doppelmotor-Setup, bei dem jedes Schleifband von einem eigenen, unabhängigen Motor angetrieben wird, erlaubt es, jede Station separat einzustellen, und verhindert, dass ein Motorproblem beide Linien gleichzeitig stoppt.
Bandgröße und -material
Die Bandspezifikation ist ein einfacher Weg, um zu erkennen, wofür eine Maschine tatsächlich ausgelegt wurde. Ein Schleifband mit Metallträger und längerer Bandlänge -- rund 1600 mm ist eine gängige Spezifikation für die Metallbearbeitung -- läuft kühler und hält bei kontinuierlicher Metallbearbeitung länger als die kürzeren Bänder (oft rund 1370 mm), die typischerweise für Holzschleifmaschinen dimensioniert sind. Wenn die Bandspezifikation einer Maschine einem Holzschleif-Standard entspricht, lohnt es sich, direkt nachzufragen, denn Metall- und Holzbearbeitung stellen sehr unterschiedliche Anforderungen an ein Band.
CNC-gesteuerte Plattformhubverstellung
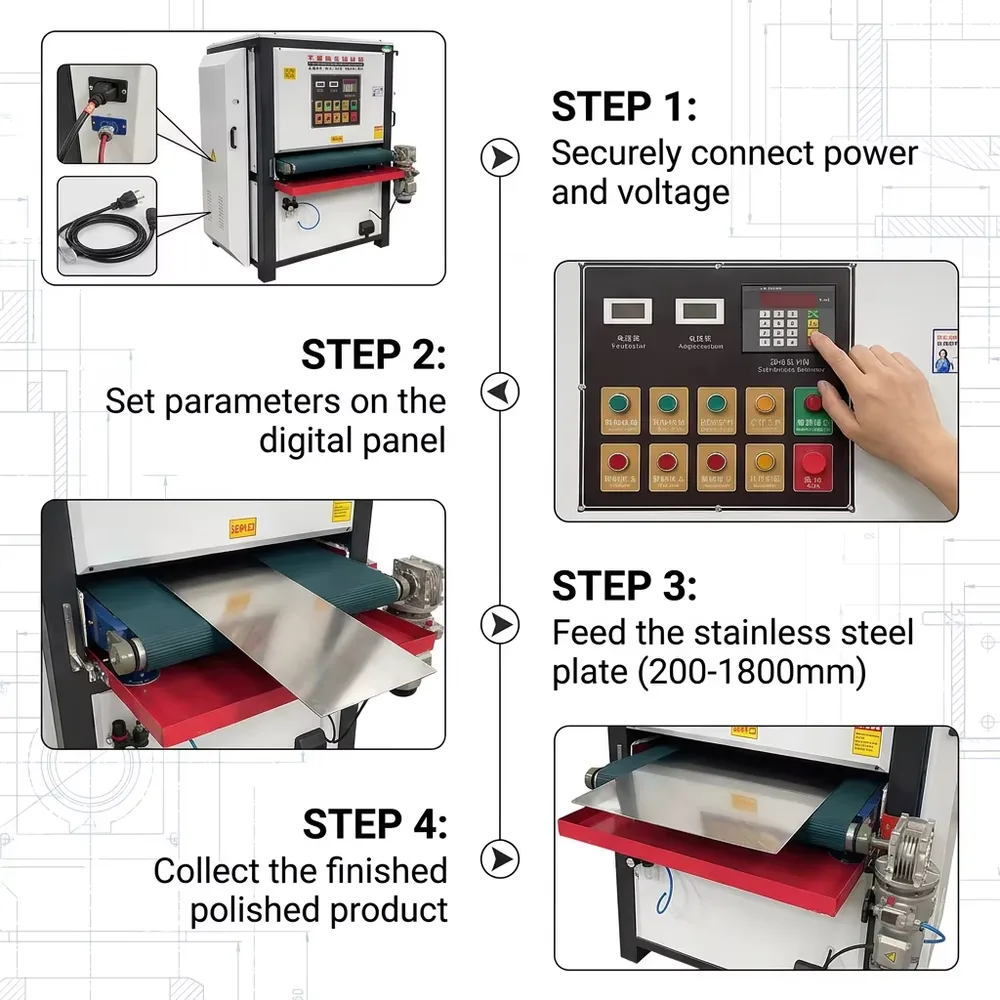
Bei einer vollautomatischen Ausstattung wird der Abstand zwischen Schleifband und Werkstück über ein CNC-Bedienpanel statt von Hand eingestellt: Der Bediener gibt die gemessene Werkstückdicke direkt über die Tastatur ein (zum Beispiel 200 für ein 2,00 mm dickes Teil), und die Plattform hebt oder senkt sich automatisch auf diese exakte Position. Eine manuelle Auf-/Ab-Übersteuerung bleibt für schnelle Anpassungen verfügbar, und eine Feinjustiertaste am Panel gleicht aus, wenn der Polierdruck nach der Ersteinrichtung leicht korrigiert werden muss -- ohne die Dicke erneut messen und neu eingeben zu müssen.
Automatische Bandführung
Schleifbänder wandern unter Last seitlich ab, wenn sie nicht aktiv korrigiert werden -- eine der häufigsten Ursachen für uneinheitliches Finish und vorzeitigen Bandverschleiß bei einfacheren Maschinen. Eine ordnungsgemäße Einrichtung umfasst einen Bandführungskorrekturmechanismus -- Einstellmuttern, die mit einem Führungszylinder verbunden sind --, der das Band während des Laufs zentriert hält. Bei einer neuen Einrichtung oder nach einem Bandwechsel ist es üblich, die Maschine kurz ein- und sofort wieder auszuschalten, um auf Abweichungen zu prüfen, bevor sie kontinuierlich läuft, und dann die Korrekturmuttern in kleinen Schritten nachzujustieren, bis das Band gerade läuft.
Drehzahlregelung, Staubabsaugung und elektrische Sicherheit
Eine stufenlose Drehzahlregelung ermöglicht es dem Bediener, die Bandgeschwindigkeit an Material und gefordertes Finish anzupassen, statt jeden Auftrag mit einer festen Geschwindigkeit zu fahren. Ein integrierter Staubanschluss hält den Arbeitsbereich frei von Schleifrückständen, was sowohl für die Finishqualität als auch für die Luftqualität in der Werkstatt bei Dauerbetrieb wichtig ist. Auf der elektrischen Seite läuft diese Maschinenklasse typischerweise mit 380 V Drehstrom und sollte stets von einer qualifizierten Elektrofachkraft mit Schutzleiter und Fehlerstromschutzschalter installiert werden -- bei der Elektroinstallation zu sparen ist das am leichtesten vermeidbare Sicherheitsrisiko bei solchen Anlagen.
Dynamische Auswuchtung und Lager
Es lohnt sich zu fragen, ob die rotierenden Komponenten -- Rollen, Antriebswellen, Riemenscheiben -- dynamisch ausgewuchtet sind, idealerweise in zwei Wuchtgängen statt einem. Eine unwuchtige rotierende Baugruppe zeigt sich mit der Zeit als Vibration, ungleichmäßiger Verschleiß und kürzere Lagerlebensdauer, selbst wenn die Maschine am ersten Tag einwandfrei läuft. Hochgeschwindigkeits-Wartungsfreie Lager und wärmebehandelte Lagersitze reduzieren beide den Verschleiß durch Reibung und Hitze, die sich im Dauerbetrieb aufbauen -- Details, die auf einem Foto nicht sichtbar sind, aber sehr wohl daran erkennbar, wie oft die Maschine gewartet werden muss.
Ausstattungsstufen und was den Preis bestimmt
Standard, Einzelmotor
- Typischer Einsatz: kleinere Betriebe, einfachere Finishanforderungen
- Preisbereich: Angebot auf Anfrage
- Wesentlicher Kostenfaktor: Arbeitsbreite + Basis-Automatisierungsgrad
Vollautomatisch, Doppelmotor
- Typischer Einsatz: Produktionshallen mit zwei Finisharten oder höherem Durchsatz
- Preisbereich: Angebot auf Anfrage
- Wesentlicher Kostenfaktor: Anzahl unabhängiger Motoren + CNC-Automatikhubsteuerung
Schwerlast, verstärkte Plattform
- Typischer Einsatz: dickere/schwerere Werkstücke, kontinuierlicher Mehrschichtbetrieb
- Preisbereich: Angebot auf Anfrage
- Wesentlicher Kostenfaktor: verstärktes Plattformmaterial + aufgewertete Rollen
Was den Preis innerhalb jeder Stufe tatsächlich bewegt
Innerhalb jeder dieser Ausstattungsstufen sind die wichtigsten preisbestimmenden Variablen die Arbeitsbreite (breitere Bänder und Rahmen kosten durchweg mehr), ob die Plattformhubverstellung manuell oder voll CNC-automatisiert ist, Einzel- vs. Doppelmotor-Bandantrieb sowie optionale Zusätze wie ein Schleifbürsten-Aggregat, ein wasserbasiertes Staub-/Nebel-Absaugsystem, Permanentmagnet-Werkstückaufnahme für dünnes Eisenblech oder Vakuum-Werkstückaufnahme für nichtmagnetische Materialien. Nichts davon spiegelt sich in einer einzigen Schlagzahl wider -- deshalb braucht ein echtes Angebot Ihr Material, Ihren Dickenbereich und Ihr Ziel-Finish und nicht nur eine Modellnummer.
Was eine echte Garantie abdecken sollte
Diese Fragen lohnen sich
- Abdeckung aller Komponenten, nicht nur von Motor oder Steuerplatine
- Eine klar angegebene Garantiezeit (zwei Jahre sind ein realistischer Maßstab für diese Maschinenklasse)
- Keine Servicegebühr pro Einsatzfall während der Garantiezeit
- Eine direkte Herstellerbeziehung, nicht nur die Kulanzregelung eines Händlers
Warnsignale
- Garantiebedingungen, die nirgends schriftlich festgehalten sind
- Abdeckung beschränkt auf "Herstellungsfehler" ohne weitere Angaben
- Keine Klarheit darüber, wer einen Garantieanspruch tatsächlich bearbeitet
Häufig gestellte Fragen
Ja, vor allem unter Dauerlast. Ein schwererer Rahmen aus Kastenprofil widersteht der Verformung und Vibration, die sich bei einem dünneren Rahmen mit der Zeit einstellen. Dadurch bleiben Bandkontakt und Anpressdruck über die gesamte Werkstückbreite konstant, statt mit zunehmendem Maschinenalter abzudriften.
Ein einzelner Motor, der zwei Schleifbänder antreibt, zwingt beide Stationen auf dieselbe Geschwindigkeit, und ein Motorausfall stoppt die gesamte Maschine. Unabhängige Motoren pro Band ermöglichen es, jede Station separat einzustellen, und begrenzen den Ausfall durch ein Motorproblem auf die betroffene Station.
Ein längerer Bandumlauf verteilt Wärme und Verschleiß im Dauerbetrieb auf mehr Bandfläche. Deshalb sind bei Metallbearbeitungsmaschinen in der Regel längere, für Metall geeignete Bänder spezifiziert statt der kürzeren Bänder, die bei Holzschleifmaschinen üblich sind.
Bei einer CNC-gesteuerten Konfiguration gibt der Bediener die gemessene Werkstückdicke über ein Tastenfeld ein, und die Plattform hebt oder senkt sich automatisch in diese Position. Eine Feinjustierungstaste steht zur Verfügung, falls der Polierdruck leicht korrigiert werden muss. Für schnelle Arbeiten ist weiterhin eine manuelle Übersteuerung möglich.
Ein seitliches Weglaufen des Bands tritt bei jeder bandgetriebenen Bearbeitungsmaschine auf, wenn die Bandführung nicht aktiv korrigiert wird. Es ist normal, beim ersten Einschalten der Maschine oder nach einem Bandwechsel kurz auf Bandlauf zu prüfen und die Korrekturmuttern der Bandführung in kleinen Schritten nachzujustieren, bis das Band gerade läuft. Eine Maschine ohne ordnungsgemäßen Bandlauf-Korrekturmechanismus läuft häufiger aus der Spur und verschleißt Bänder schneller.
Achten Sie auf Abdeckung aller Hauptkomponenten (nicht nur des Motors), einen klar angegebenen Zeitraum, keine Servicegebühren pro Einsatzfall während dieses Zeitraums und eine direkte Verbindung zum Hersteller statt nur einer informellen Unterstützung durch einen Händler.
Der Preis hängt von Arbeitsbreite, Automatisierungsgrad (manueller vs. CNC-gesteuerter Hub), Einzel- oder Doppelmotorantrieb und Optionen wie Drahtziehvorrichtungen oder Werkstückaufnahmen ab. Eine aussagekräftige Zahl erfordert Ihr Material, Ihren Dickenbereich und Ihre Zieloberfläche, nicht nur einen Modellnamen.


















