Краткий ответ
Толщина профильной трубы станины, количество и материал прижимных роликов, одномоторный или двухмоторный ременный привод, размер ленты, подъём платформы под управлением ЧПУ, автоматическая центровка ленты, динамическая балансировка и качество подшипников — именно это определяет, как станок для удаления заусенцев и финишной обработки работает в течение всего срока службы, а вместе с рабочей шириной и уровнем автоматизации — и то, что формирует его цену.
Снаружи станок для плоского удаления заусенцев и финишной обработки выглядит просто: конвейер подаёт заготовку под шлифовальную ленту, и с другой стороны она выходит с удалёнными заусенцами, окалиной или острыми кромками. Но то, что внутри корпуса — станина, привод, система управления, — и есть источник реальных различий между станками, которые обычно проявляются лишь после года-двух ежедневной работы.
Это не реклама продукта. Это разбор конструктивных решений и функций управления, которые действительно определяют, как станок для удаления заусенцев и финишной обработки работает в течение всего срока службы, а также реалистичный взгляд на то, что формирует цену при переходе от одной конфигурации к другой.
Что на самом деле делает этот класс станков
Станок для плоского удаления заусенцев и финишной обработки создан для сверхточной обработки поверхности плоских деталей: удаления царапин, вмятин и завалов кромок, оставшихся после резки или штамповки, и приведения поверхности к стабильной плоскостности, параллельности и чистоте. Одна и та же платформа обычно выполняет несколько видов финишной обработки в зависимости от установленного инструмента — абразивных кругов, войлочных кругов, тканевых кругов, лепестковых кругов, нейлоновых кругов, фибровых кругов или шлифовальных лент, — а значит, один станок можно настроить на удаление заусенцев, удаление ржавчины и окалины, подготовку поверхности перед гальваникой, текстуру шлифованного/сатинированного металла или настоящее зеркальное полирование как металла, так и большинства неметаллических материалов.
Конструкция станины: размер трубы важнее, чем кажется
К главной станине крепится всё остальное, и именно она первой выдаёт возраст дешёвой сборки. Станина, сваренная из более толстой профильной трубы — например, 6 x 12 см на станке стандартного класса против более тонкой 4 x 6 см у некоторых бюджетных моделей, — гораздо лучше сопротивляется скручиванию и вибрации при непрерывной нагрузке. Станина, которая даже слегка прогибается под давлением, напрямую даёт неравномерный контакт ленты и нестабильную чистоту обработки по ширине детали, и со временем это только усугубляется по мере наработки станка.
Прижимные ролики: количество и материал
Прижимные ролики удерживают заготовку прижатой к шлифовальной ленте во время подачи. Чем больше роликов контактирует с деталью, тем равномернее давление сверху и тем меньше вероятность, что деталь приподнимется, начнёт вибрировать или уйдёт в сторону, — что особенно важно для тонкого листа или деталей с неровной поверхностью. Шесть роликов с резиновым покрытием распределяют давление гораздо равномернее, чем три, и материал роликов тоже имеет значение: натуральная резина стабильно держит форму и сцепление годами, тогда как синтетические заменители быстрее твердеют и теряют сцепление.
Ременный привод: один мотор или два
Станку с двумя шлифовальными станциями нужно приводить в движение обе ленты. Более дешёвый способ — один мотор, приводящий обе ленты через общую передачу, — означает, что обе станции всегда работают на абсолютно одинаковой скорости, а отказ одного мотора останавливает весь станок. Двухмоторная схема, где каждая шлифовальная лента приводится своим независимым мотором, позволяет настраивать каждую станцию отдельно и не даёт проблеме с одним мотором остановить обе линии сразу.
Размер и материал ленты
Характеристики ленты — простой способ понять, для чего станок действительно спроектирован. Шлифовальная лента с металлической основой и более длинным контуром — около 1600 мм обычно для финишной обработки металла — работает холоднее и служит дольше при непрерывной обработке металла, чем более короткие ленты (часто около 1370 мм), типичные для деревообрабатывающих шлифовальных станков. Если характеристики ленты станка соответствуют стандарту для шлифовки дерева, об этом стоит спросить напрямую, поскольку финишная обработка металла и дерева предъявляет к ленте совершенно разные требования.
Подъём платформы под управлением ЧПУ
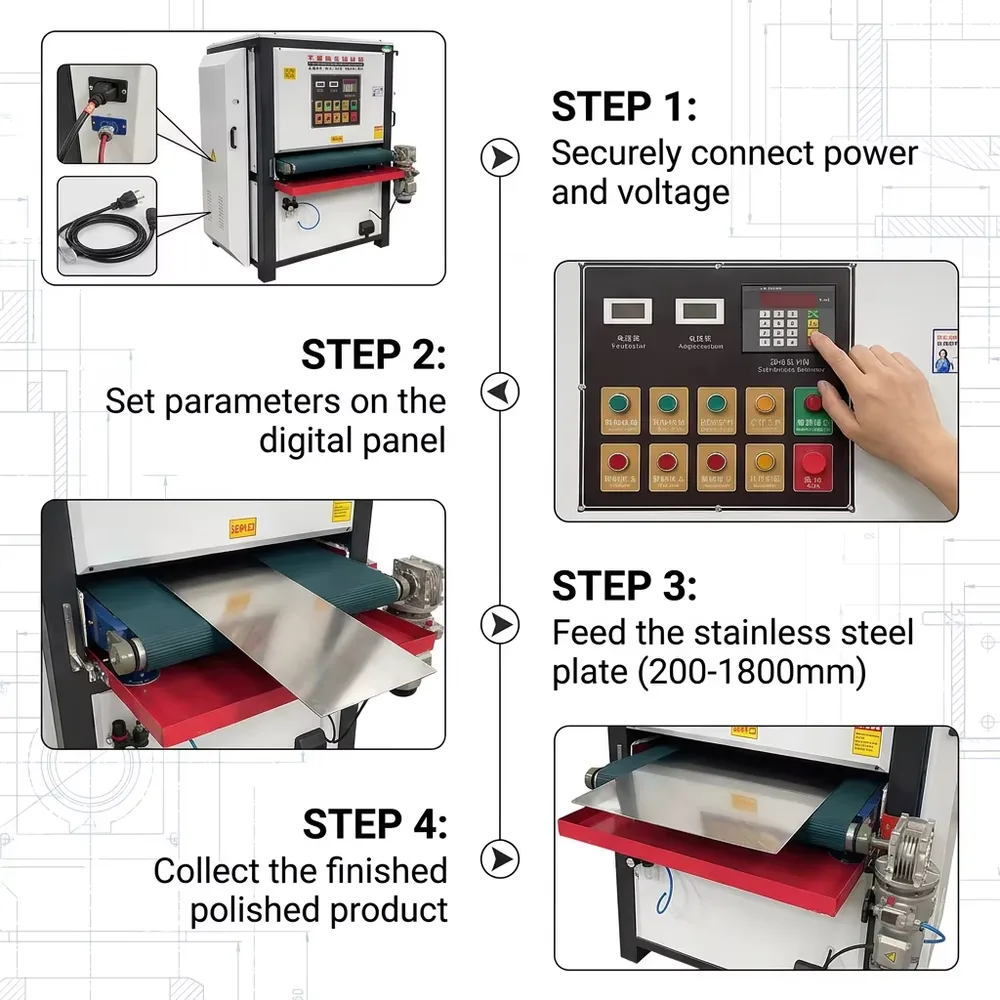
В полностью автоматической конфигурации зазор между шлифовальной лентой и заготовкой задаётся через панель управления ЧПУ, а не вручную: оператор вводит измеренную толщину заготовки прямо на клавиатуре (например, набирает 200 для детали толщиной 2,00 мм), и платформа автоматически поднимается или опускается в это точное положение. Ручное управление подъёмом/опусканием по-прежнему доступно для быстрой подстройки, а кнопка точной регулировки на панели компенсирует небольшую коррекцию усилия полирования после первоначальной настройки — без необходимости заново измерять и вводить толщину.
Автоматическая центровка ленты
Шлифовальные ленты смещаются в сторону под нагрузкой, если их активно не корректировать, — это одна из самых частых причин неравномерной обработки и преждевременного износа ленты на станках низкого класса. Правильная схема включает механизм центровки ленты — регулировочные гайки, связанные с пневмоцилиндром центровки, — который удерживает ленту по центру при работе. При новой настройке или после замены ленты стандартная практика — кратко включить и сразу выключить станок, чтобы проверить смещение, прежде чем запускать его непрерывно, затем понемногу подстраивать регулировочные гайки, пока лента не пойдёт ровно.
Регулировка скорости, удаление пыли и электробезопасность
Бесступенчатая (плавная) регулировка скорости позволяет оператору подбирать скорость ленты под материал и требуемую чистоту обработки, а не работать на одной фиксированной скорости для всех задач. Встроенный патрубок для удаления пыли поддерживает рабочую зону свободной от шлифовальной стружки, что важно и для качества обработки, и для чистоты воздуха в цехе при непрерывной работе. Что касается электрики, этот класс станков обычно работает от трёхфазной сети 380 В, и его всегда должен подключать квалифицированный электрик с заземляющим проводом и устройством защиты от утечки (замыкания на землю) — экономия на электромонтаже является самым легко устранимым фактором риска для такого оборудования.
Динамическая балансировка и подшипники
Стоит уточнить, проходят ли вращающиеся компоненты — ролики, приводные валы, шкивы — динамическую балансировку, желательно в два прохода, а не в один. Несбалансированный вращающийся узел со временем проявляется как вибрация, неравномерный износ и сокращённый срок службы подшипников, даже если в первый день станок работает нормально. Высокоскоростные необслуживаемые подшипники и термообработанные посадочные места под подшипники снижают износ от трения и нагрева, возникающих при непрерывной работе, — детали, которые не видны на фото, но заметны по тому, как часто станок требует обслуживания.
Уровни конфигурации и что определяет цену
Стандартная, одномоторная
- Типичное применение: небольшие производства, более простые требования к чистоте обработки
- Диапазон цен: уточняйте по запросу
- Ключевой фактор стоимости: рабочая ширина + базовый уровень автоматизации
Полностью автоматическая, двухмоторная
- Типичное применение: производственные участки с двумя видами финишной обработки или повышенной производительностью
- Диапазон цен: уточняйте по запросу
- Ключевой фактор стоимости: количество независимых моторов + управление автоподъёмом через ЧПУ
Тяжёлая серия, усиленная платформа
- Типичное применение: более толстые/тяжёлые заготовки, непрерывная работа в несколько смен
- Диапазон цен: уточняйте по запросу
- Ключевой фактор стоимости: материал усиленной платформы + улучшенные ролики
Что реально меняет цену внутри каждого уровня
Внутри любого из этих уровней конфигурации основные переменные, влияющие на цену, — это рабочая ширина (более широкие ленты и станины дороже по всем параметрам), ручной или полностью автоматизированный через ЧПУ подъём платформы, одномоторный или двухмоторный ременный привод, а также опции вроде блока волочильных кругов, системы водяного подавления пыли/тумана, магнитного приспособления для тонкого ферромагнитного листа или вакуумного приспособления для немагнитных материалов. Ничто из этого не отражается в одной итоговой цифре, поэтому для реального расчёта нужны ваш материал, диапазон толщин и целевая чистота обработки, а не только номер модели.
Что должна покрывать реальная гарантия
О чём стоит спросить
- Покрытие всех компонентов, а не только двигателя или платы управления
- Чётко указанный гарантийный срок (два года — разумный ориентир для машин этого класса)
- Отсутствие платы за выезд на каждый случай в течение гарантийного срока
- Прямые отношения с производителем, а не только добрая воля перекупщика
Тревожные сигналы
- Условия гарантии нигде не зафиксированы письменно
- Покрытие ограничено «производственными дефектами» без каких-либо уточнений
- Непонятно, кто фактически рассматривает гарантийную претензию
Часто задаваемые вопросы
Да, главным образом при непрерывной нагрузке. Более массивная станина из коробчатых профилей противостоит изгибу и вибрации, которые со временем развиваются у тонкой станины, что сохраняет постоянный контакт и давление ленты по всей ширине детали, а не ухудшает их по мере износа машины.
Один двигатель, приводящий две шлифовальные ленты, привязывает оба узла к одной скорости, и выход из строя одного двигателя останавливает всю машину. Независимые двигатели на каждую ленту позволяют настраивать каждый узел отдельно и ограничивают простой из-за неисправности одного двигателя только этим узлом.
Более длинное полотно ленты распределяет тепло и износ по большей площади ленты при непрерывной работе — именно поэтому машины для финишной обработки металла обычно комплектуются более длинными лентами, рассчитанными на металл, а не короткими лентами, типичными для оборудования для шлифования дерева.
В конфигурации с ЧПУ оператор вводит измеренную толщину заготовки на клавиатуре, и платформа автоматически поднимается или опускается в это положение; при необходимости небольшой корректировки усилия полирования доступна кнопка точной настройки. Для быстрых работ по-прежнему доступен ручной режим.
Уход ленты происходит на любой машине с ленточным приводом, если не выполняется активная коррекция положения. Нормально — кратко проверять уход ленты при первом включении машины или после замены ленты и небольшими шагами подстраивать корректирующие гайки, пока лента не пойдёт ровно; машина без надлежащего механизма контроля/коррекции будет уходить чаще и быстрее изнашивать ленты.
Ищите покрытие всех основных компонентов (а не только двигателя), чётко указанный срок, отсутствие платы за выезд на каждый случай в течение этого срока и прямую связь с производителем, а не только неформальную поддержку перекупщика.
Цена зависит от рабочей ширины, уровня автоматизации (ручной или с ЧПУ подъём), привода с одним или двумя двигателями и таких опций, как волочильные приспособления или системы закрепления заготовки — для осмысленной цифры нужны ваш материал, диапазон толщин и целевая чистота обработки, а не только название модели.


















