Réponse rapide
L'épaisseur du tube du bâti, le nombre et le matériau des rouleaux presseurs, l'entraînement de bande à simple ou double moteur, la dimension de la bande, le réglage de hauteur de table par commande numérique, le suivi automatique de bande, l'équilibrage dynamique et la qualité des roulements déterminent réellement la performance d'une ébavureuse-finisseuse tout au long de sa durée de vie -- et, combinés à la largeur de travail et au niveau d'automatisation, ce qui détermine son prix.
Une ébavureuse-finisseuse à plat paraît simple vue de l'extérieur : un convoyeur fait passer une pièce sous une bande abrasive, et elle ressort de l'autre côté débarrassée de ses bavures, de sa calamine ou de ses arêtes vives. C'est à l'intérieur de ce bâti -- la structure, le système d'entraînement, les commandes -- que se révèlent les vraies différences entre les machines, généralement après une ou deux années de production quotidienne.
Il ne s'agit pas d'un argumentaire commercial. C'est une analyse des détails de construction et des fonctions de commande qui déterminent réellement la performance d'une ébavureuse-finisseuse tout au long de sa durée de vie, complétée par un regard réaliste sur ce qui fait varier le prix d'une configuration à l'autre.
Ce que fait réellement cette catégorie de machine
Une ébavureuse-finisseuse à plat est conçue pour le travail de surface d'ultra-précision sur pièces planes : éliminer les rayures, les marques et l'affaissement des arêtes laissés par la découpe ou l'emboutissage, et amener la surface à une planéité, un parallélisme et un fini constants. La même plateforme assure généralement plusieurs travaux de finition selon l'outil monté -- meules abrasives, meules de laine, meules en tissu, meules à lamelles, meules nylon, meules fibre ou bandes abrasives -- ce qui signifie qu'une seule machine peut être configurée pour l'ébavurage, l'élimination de la rouille et de la calamine, la préparation de surface avant électrodéposition, une texture brossée/étirée ou un véritable poli miroir, sur métaux comme sur la plupart des matériaux non métalliques.
Construction du bâti : la dimension du tube compte plus qu'il n'y paraît
Le bâti principal est la structure sur laquelle tout le reste est fixé, et c'est aussi le premier endroit où une machine de fabrication économique montre son âge. Un bâti soudé à partir de tube à section carrée plus épais -- par exemple un tube de 6 x 12 cm sur une machine de gamme standard, contre le tube plus fin de 4 x 6 cm utilisé par certaines machines d'entrée de gamme -- résiste bien mieux à la torsion et aux vibrations sous charge continue. Un bâti qui fléchit, même légèrement, sous la pression se traduit directement par un contact de bande irrégulier et un fini inconstant sur toute la largeur de la pièce, ce qui ne fait qu'empirer à mesure que la machine accumule les heures de fonctionnement.
Rouleaux presseurs : nombre et matériau
Les rouleaux presseurs maintiennent la pièce à plat contre la bande abrasive pendant son défilement. Plus de rouleaux en contact avec la pièce signifie une pression descendante plus uniforme et moins de risque que la pièce se soulève, vibre ou soit déviée -- ce qui compte surtout sur tôle mince ou pièces à surface irrégulière. Six rouleaux à revêtement caoutchouc répartissent la pression bien plus uniformément que trois, et le matériau des rouleaux compte aussi : le caoutchouc naturel conserve sa forme et son adhérence de façon constante au fil des années, alors que les substituts en caoutchouc synthétique ont tendance à durcir et à perdre leur adhérence plus rapidement.
Entraînement de bande : simple moteur ou double moteur
Une machine équipée de deux postes de ponçage doit entraîner les deux bandes. La solution la moins coûteuse consiste à faire entraîner les deux bandes par un seul moteur via une transmission commune -- ce qui signifie que les deux postes tournent toujours exactement à la même vitesse, et qu'une panne d'un seul moteur immobilise toute la machine. Une configuration à double moteur, où chaque bande abrasive est entraînée par son propre moteur indépendant, permet de régler chaque poste séparément et évite qu'un problème sur un seul moteur arrête les deux lignes à la fois.
Dimension et matériau de la bande
Les spécifications de la bande permettent facilement de savoir à quoi une machine a réellement été destinée. Une bande abrasive à support métallique et à boucle plus longue -- environ 1600 mm est une spécification courante pour le travail des métaux -- chauffe moins et dure plus longtemps en travail continu sur métal que les bandes plus courtes (souvent environ 1370 mm) généralement dimensionnées pour les ponceuses à bois. Si les spécifications de bande d'une machine correspondent à un standard de ponçage du bois, cela vaut la peine de poser directement la question, car la finition du métal et celle du bois imposent des exigences très différentes à une bande.
Réglage de hauteur de table par commande numérique
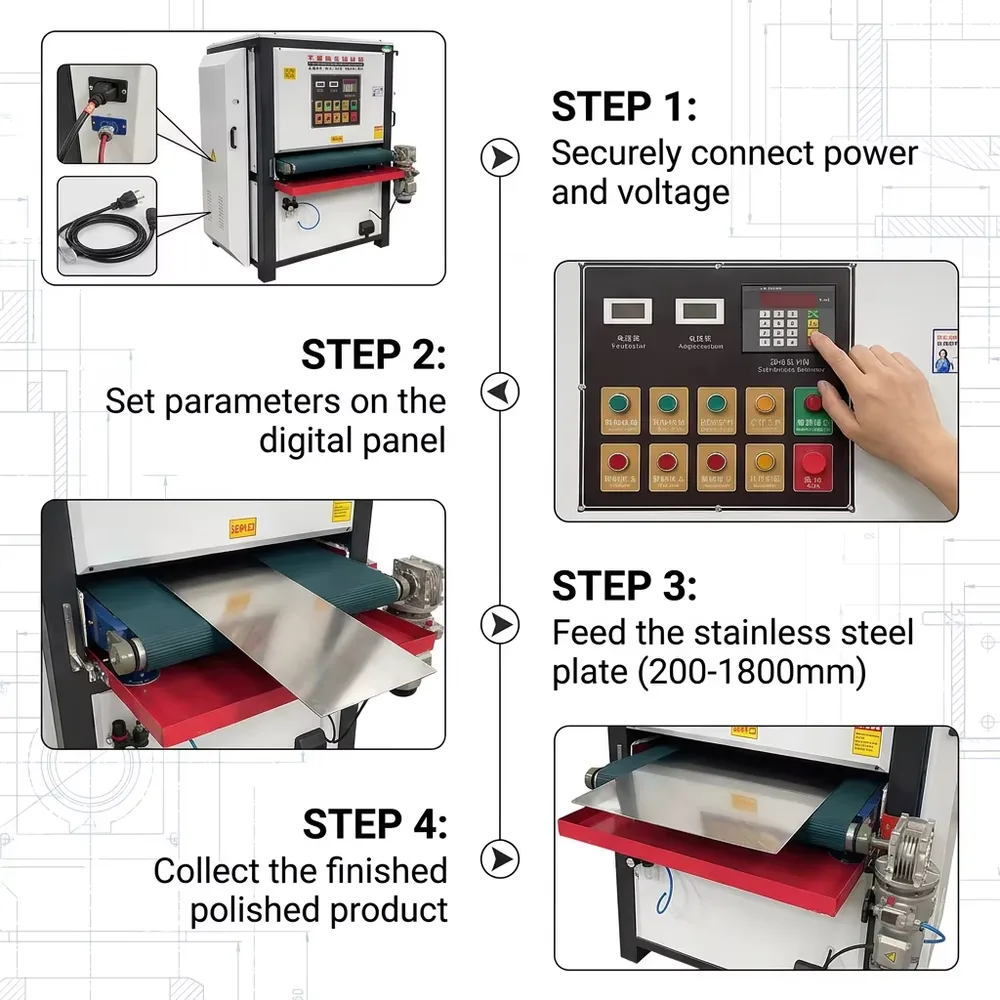
Sur une configuration entièrement automatique, l'écart entre la bande abrasive et la pièce se règle via un pupitre de commande numérique plutôt qu'à la main : l'opérateur saisit directement l'épaisseur mesurée de la pièce sur le clavier (par exemple, 200 pour une pièce de 2,00 mm), et la table monte ou descend automatiquement à cette position exacte. Une commande manuelle de montée/descente reste disponible pour les ajustements rapides, et un bouton de réglage fin sur le pupitre compense si la pression de polissage nécessite une petite correction après le réglage initial -- sans avoir à remesurer et ressaisir l'épaisseur depuis le début.
Suivi automatique de bande
Les bandes abrasives dérivent latéralement sous charge si elles ne sont pas activement corrigées, ce qui est l'une des causes les plus fréquentes de fini irrégulier et d'usure prématurée de la bande sur les machines d'entrée de gamme. Une installation correcte comprend un mécanisme de correction du suivi de bande -- des écrous de réglage reliés à un vérin de suivi -- qui maintient la bande centrée pendant son fonctionnement. Lors d'une nouvelle installation ou après un changement de bande, la pratique standard consiste à mettre la machine en marche puis à l'arrêter immédiatement pour vérifier toute dérive avant de la faire tourner en continu, puis à affiner les écrous de correction par petits ajustements successifs jusqu'à ce que la bande suive bien droit.
Réglage de vitesse, extraction des poussières et sécurité électrique
Un variateur de vitesse progressif permet à l'opérateur d'adapter la vitesse de bande au matériau et au fini requis, plutôt que de faire tourner chaque travail à une vitesse fixe unique. Un port d'aspiration intégré garde la zone de travail exempte de débris de ponçage, ce qui compte à la fois pour la qualité du fini et pour la qualité de l'air en atelier lors des cycles continus. Côté électrique, cette catégorie de machine fonctionne généralement en triphasé 380 V et doit toujours être installée avec un fil de terre et un protecteur de fuite (différentiel) par un électricien qualifié -- négliger l'installation électrique est le risque de sécurité le plus évitable sur ce type d'équipement.
Équilibrage dynamique et roulements
Il vaut la peine de demander si les composants rotatifs -- rouleaux, arbres d'entraînement, poulies -- sont équilibrés dynamiquement, idéalement en deux passes d'équilibrage plutôt qu'une. Un ensemble rotatif déséquilibré se manifeste avec le temps par des vibrations, une usure irrégulière et une durée de vie des roulements réduite, même si la machine fonctionne parfaitement le premier jour. Des roulements haute vitesse sans entretien et des portées de roulements traitées thermiquement réduisent tous deux l'usure due au frottement et à la chaleur qui s'accumulent en fonctionnement continu -- des détails qui n'apparaissent pas sur une photo mais qui se voient dans la fréquence des interventions de maintenance.
Niveaux de configuration et ce qui détermine le prix
Standard, simple moteur
- Application type : ateliers à faible volume, exigences de finition plus simples
- Fourchette de prix : nous consulter pour un devis
- Principal facteur de coût : largeur de travail + niveau d'automatisation de base
Entièrement automatique, double moteur
- Application type : ateliers de production réalisant deux finitions ou à débit plus élevé
- Fourchette de prix : nous consulter pour un devis
- Principal facteur de coût : nombre de moteurs indépendants + commande de réglage automatique par CNC
Renforcée, table renforcée
- Application type : pièces plus épaisses/lourdes, utilisation continue en plusieurs équipes
- Fourchette de prix : nous consulter pour un devis
- Principal facteur de coût : matériau de table renforcée + rouleaux améliorés
Ce qui fait réellement varier le prix au sein de chaque niveau
Au sein de chacun de ces niveaux de configuration, les principales variables qui font varier le prix sont la largeur de travail (les bandes et bâtis plus larges coûtent plus cher dans tous les cas), le fait que le réglage de hauteur de table soit manuel ou entièrement automatisé par CNC, l'entraînement de bande à simple ou double moteur, et les options telles qu'un module à meule de tréfilage, un système d'aspiration/brumisation à base d'eau, un maintien magnétique permanent pour tôle ferreuse mince, ou un maintien par vide pour matériaux non magnétiques. Aucun de ces éléments n'apparaît dans un seul chiffre global, c'est pourquoi un devis réel nécessite votre matériau, votre plage d'épaisseur et votre fini cible, et pas seulement une référence de modèle.
Ce qu'une véritable garantie doit couvrir
À demander absolument
- Une couverture sur tous les composants, pas seulement le moteur ou la carte de commande
- Une durée de garantie clairement indiquée (deux ans constituent une référence raisonnable pour cette catégorie de machine)
- Aucun frais d'intervention par incident pendant la période de garantie
- Une relation directe avec le fabricant, pas seulement la politique de bonne volonté d'un revendeur
Signaux d'alerte
- Des conditions de garantie qui ne figurent nulle part par écrit
- Une couverture limitée aux « défauts de fabrication » sans plus de précisions
- Aucune clarté sur qui traite réellement une réclamation au titre de la garantie
Questions fréquentes
Oui, principalement en charge continue. Un bâti plus lourd en profilés caissonnés résiste à la flexion et aux vibrations qu'un bâti plus fin finit par développer avec le temps, ce qui maintient un contact de bande et une pression constants sur toute la largeur de la pièce au lieu de dériver à mesure que la machine vieillit.
Un moteur unique entraînant deux bandes de ponçage verrouille les deux postes à la même vitesse et fait qu'une panne de moteur arrête toute la machine. Des moteurs indépendants par bande permettent de régler chaque poste séparément et limitent l'immobilisation liée à un problème de moteur à ce seul poste.
Une boucle de bande plus longue répartit la chaleur et l'usure sur une plus grande surface de bande en fonctionnement continu : c'est pourquoi les machines de finition des métaux spécifient généralement des bandes plus longues, adaptées au métal, plutôt que les bandes plus courtes courantes sur les équipements de ponçage du bois.
Sur une configuration à commande CNC, l'opérateur saisit l'épaisseur mesurée de la pièce sur un clavier et le plateau monte ou descend automatiquement à cette position, avec un bouton de réglage fin disponible si la pression de polissage nécessite une petite correction. Une commande manuelle reste disponible pour les travaux rapides.
La dérive de bande se produit sur toute machine de finition à bande si le guidage n'est pas corrigé activement. Il est normal de vérifier brièvement la dérive à la première mise en marche de la machine ou après un changement de bande, et d'ajuster finement les écrous de correction du guidage par petits incréments jusqu'à ce que la bande défile bien droit -- une machine dépourvue d'un véritable mécanisme de guidage/correction dérivera plus souvent et usera les bandes plus rapidement.
Recherchez une couverture sur tous les composants principaux (pas seulement le moteur), une durée clairement indiquée, aucun frais d'intervention par incident pendant cette période, et un contact direct avec le fabricant plutôt qu'un simple support informel de revendeur.
Le prix dépend de la largeur de travail, du niveau d'automatisation (levage manuel ou à commande CNC), de l'entraînement à moteur unique ou double, et d'options telles que les accessoires de tréfilage ou les systèmes de maintien de pièce -- un chiffre pertinent nécessite votre matériau, votre plage d'épaisseur et la finition visée, pas seulement un nom de modèle.


















